Comprar por volteio
O volteio máximo é o número mais citado e o menos decisivo. Ele diz o que cabe, não o que a máquina usina bem. O diâmetro máximo usinável e o curso são os que limitam a peça de verdade.
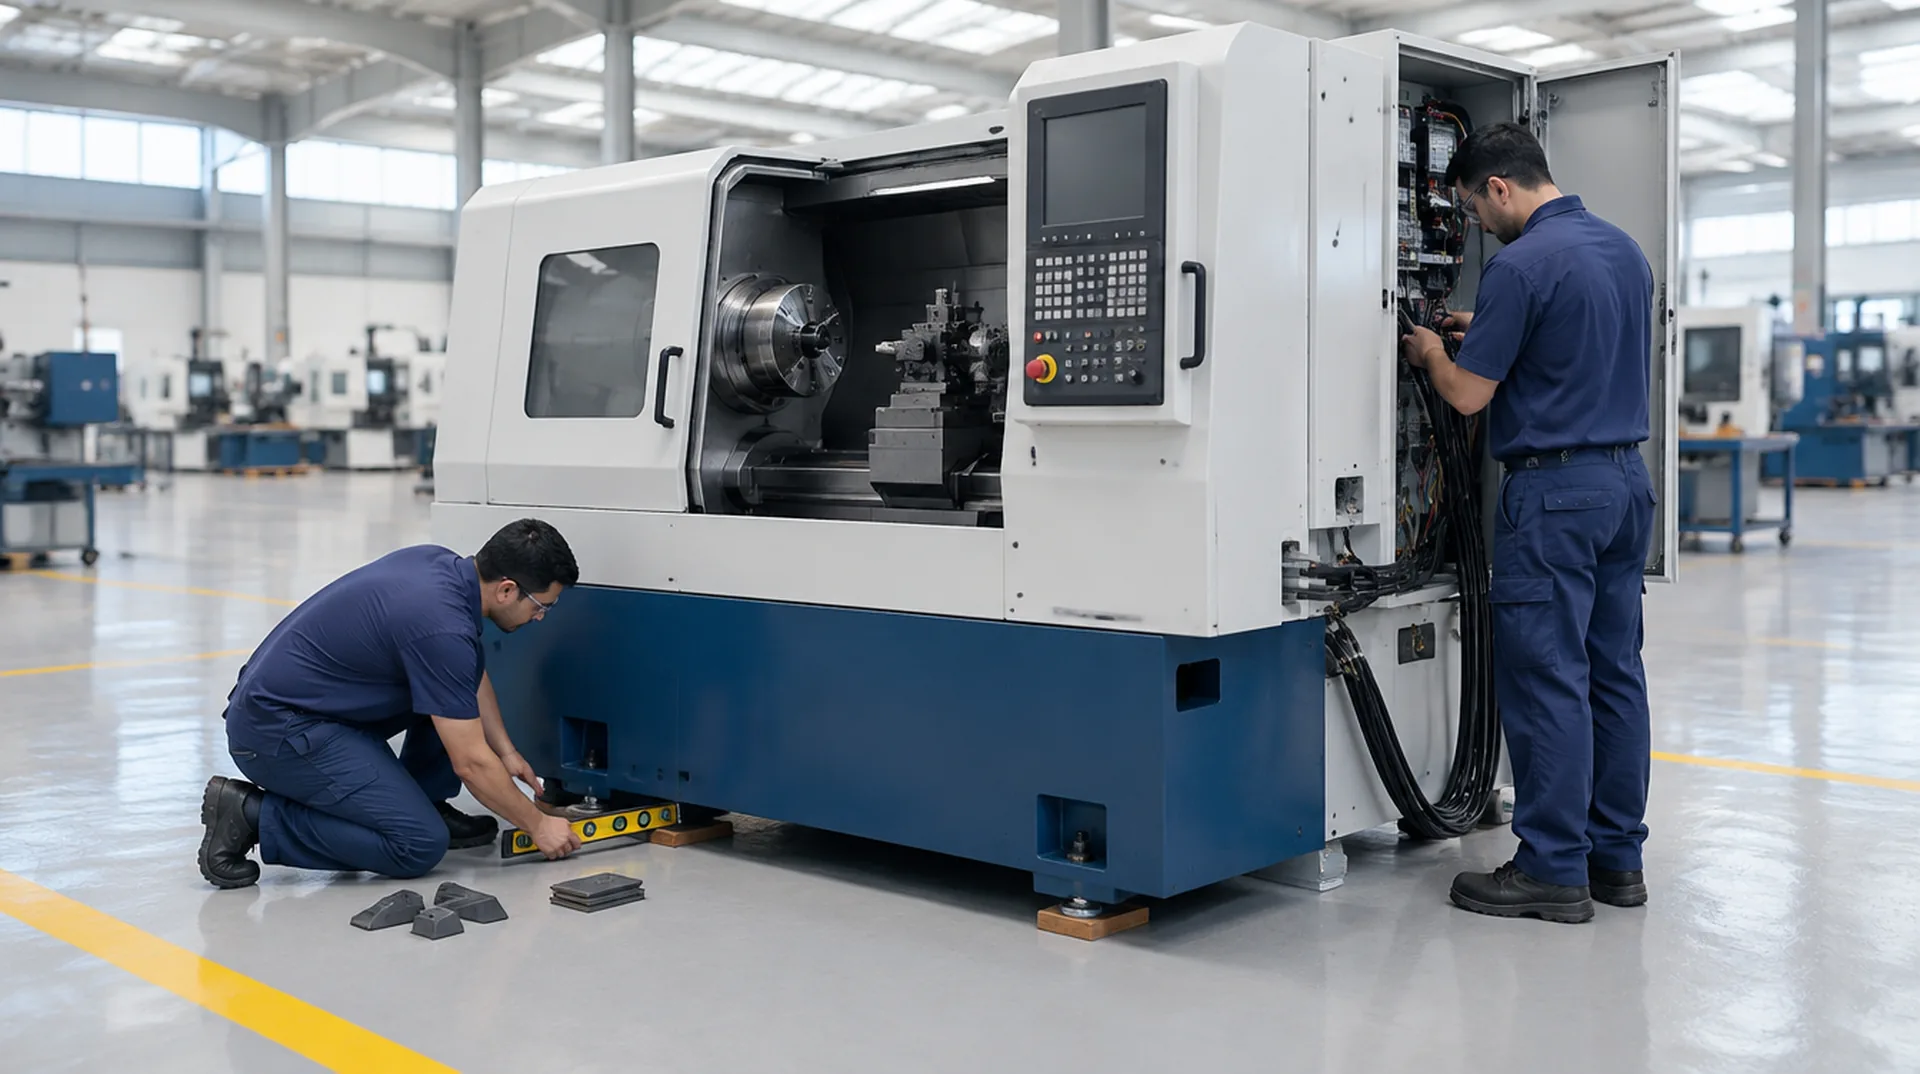
Importamos, especificamos e implantamos tornos CNC. A escolha começa pela peça que você produz, pelo material, pela tolerância e pelo volume, e só depois chega no modelo.
Resposta direta
Torno CNC é o torno em que rotação, avanço e trajetória da ferramenta são comandados por programa, o que faz a milésima peça sair com a mesma medida da primeira. Para escolher, comece pela peça: diâmetro, comprimento, material, tolerância e volume mensal definem se o caminho é torre, gang tool, leito plano ou automático.
É um torno em que o movimento das ferramentas e do spindle é comandado por programa, e não pelo volante do operador. É isso que o setor chama de torneamento CNC. A consequência prática é a repetição: a peça número mil sai igual à peça número um, e o tempo de ciclo deixa de depender de quem está no turno.
Isso muda o que se compra. Num torno convencional você compra capacidade de corte. Num torno CNC você compra capacidade de corte somada a quantas operações cabem dentro de uma única fixação, porque é aí que o tempo e o erro se acumulam.
Por isso, na hora de escolher, a pergunta que abre a conversa não é quantos cavalos tem o motor. É qual peça vai rodar, em que material, com que tolerância, em que lote, e quantas vezes ela precisa ser desmontada hoje para ficar pronta.
A ordem importa. Inverter ela é o jeito mais comum de comprar máquina errada.
Diâmetro, comprimento, material e tolerância definem o volteio, o curso e a rigidez necessários. Peça de aço inox com tolerância apertada pede máquina diferente de peça de alumínio com tolerância folgada, mesmo que as duas tenham o mesmo diâmetro.
Se a peça precisa de fresamento, furação fora de centro ou rosca transversal, entra ferramenta acionada e, dependendo, eixo Y. Se precisa acabar o lado oposto, entra sub-spindle. Cada operação que sai da segunda máquina economiza um setup inteiro.
Lote grande de poucos itens pede gang tool, que troca ferramenta no deslocamento do carro. Mix alto com lote pequeno pede torre, que organiza muitas ferramentas em pouco espaço e aceita trocar de item sem remontar o carro.
Peça de barra com volume alto pede alimentador. É o que transforma a máquina em produção contínua em vez de produção acompanhada. Sem isso, o operador vira o gargalo antes da máquina.
São 18 famílias no catálogo, agrupadas pelo que resolvem. Cada uma tem ficha técnica comparativa com todos os modelos da linha lado a lado.
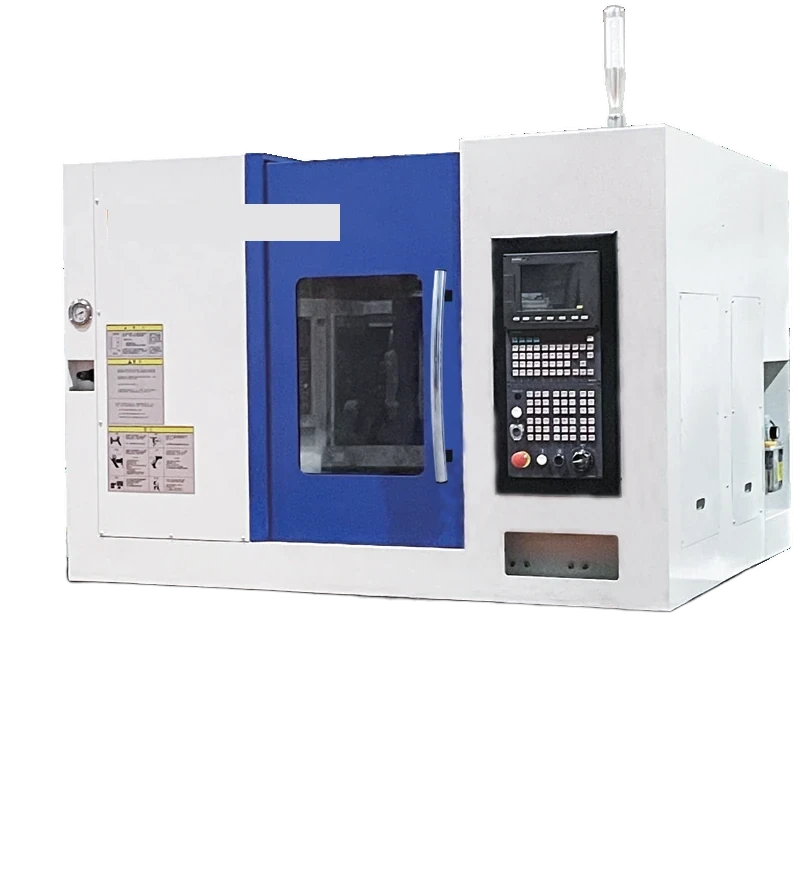
Série GT turn-milling
Torre acionada para concentrar furação e fresamento no mesmo setup, com versões LMY que acrescentam deslocamento em Y.
GT100M · GT150M · GT100LMY · GT150LMY
Ver ficha e aplicações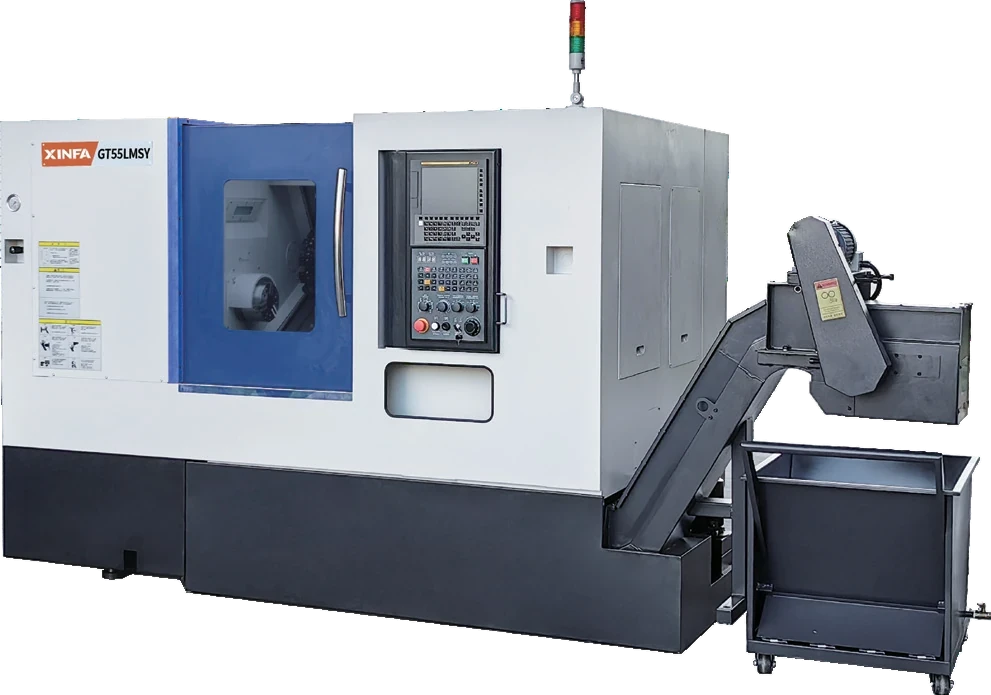
Série GT duplo spindle
Transferência da peça para o segundo spindle para concluir o lado oposto sem retirar, inverter e refixar.
GT100LMS · GT150LMS · GT100LS · GT150LS
Ver ficha e aplicações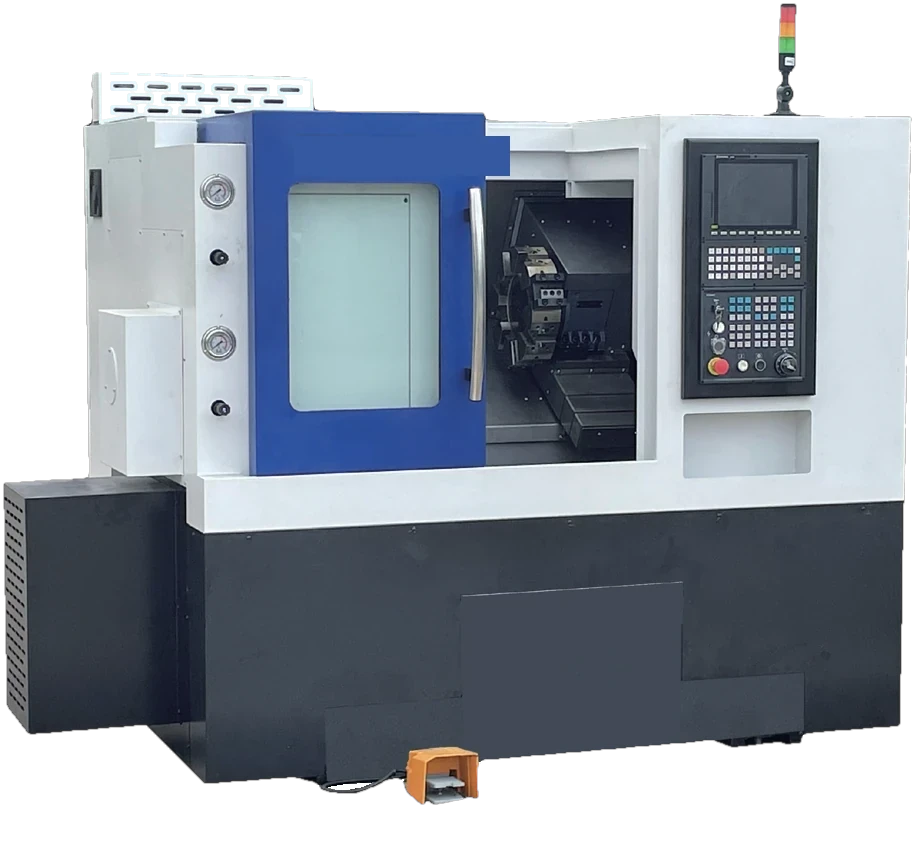
Série GT
Plataforma de torneamento com barramento inclinado e guias horizontais alto/baixo, do compacto GT80 ao GT200L.
GT80 · GT100 · GT100L · GT150 · GT150L · GT200L
Ver ficha e aplicações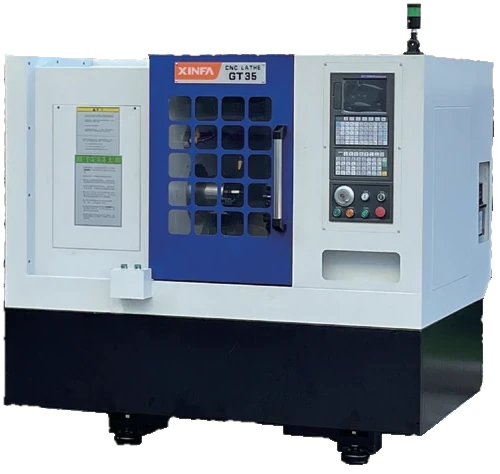
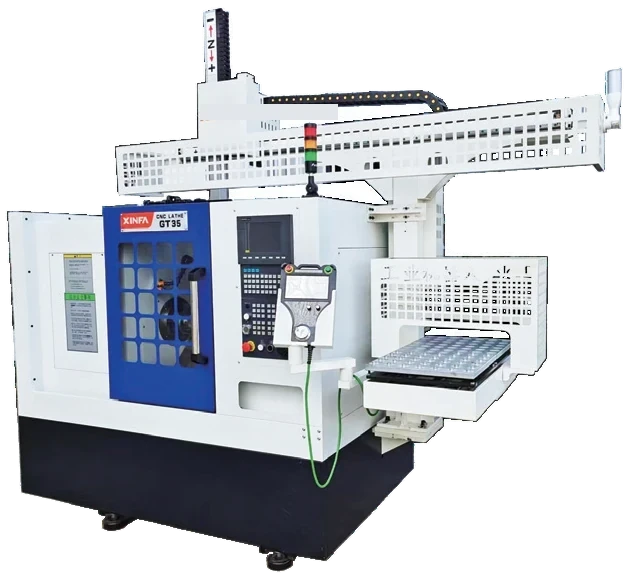
Série GT gang tool
Ferramentas fixas no carro, barramento inclinado 45° e ciclo curto para peças pequenas em série.
GT40 · GT36 · GT35
Ver ficha e aplicações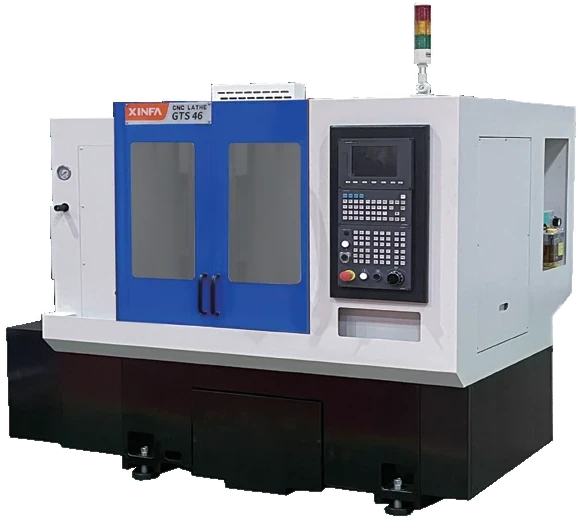
Série GTS
Dois spindles acoplados em base inclinada única para concluir frente e verso sem transferência manual.
GTS46 · GTS36
Ver ficha e aplicações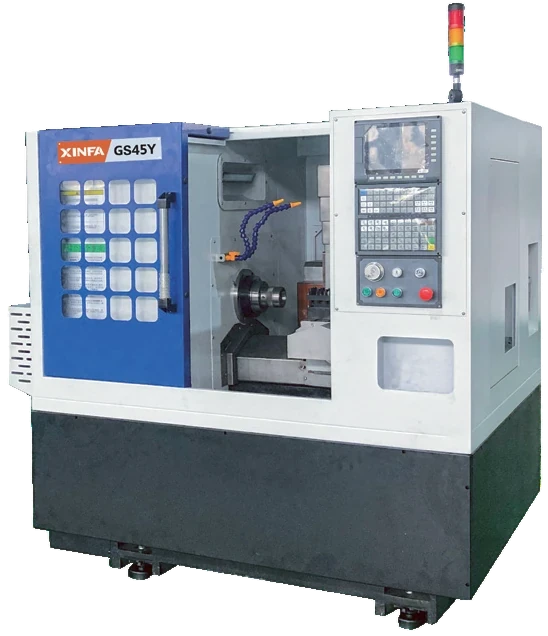
Série GS45
Leito plano compacto com cabeçote acionado vertical, opção de eixo Y e alimentação com retirada de peça.
GS45Y · GS45D · GS45
Ver ficha e aplicações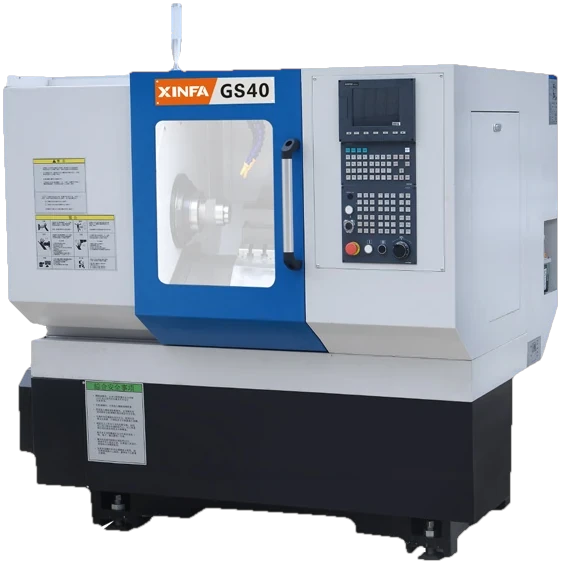
Série GS40
Leito plano compacto para torneamento seriado de peças curtas, com boa relação entre custo e capacidade.
GS40
Ver ficha e aplicações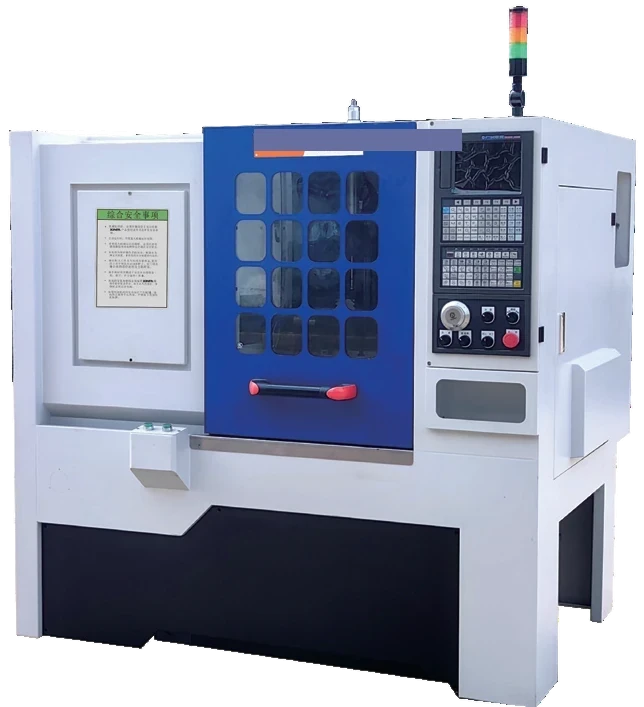
Série GS35
Três níveis de automação sobre a mesma base: manual, com alimentação frontal e com sistema truss.
GS35 · GS35-80A · GS35-H
Ver ficha e aplicações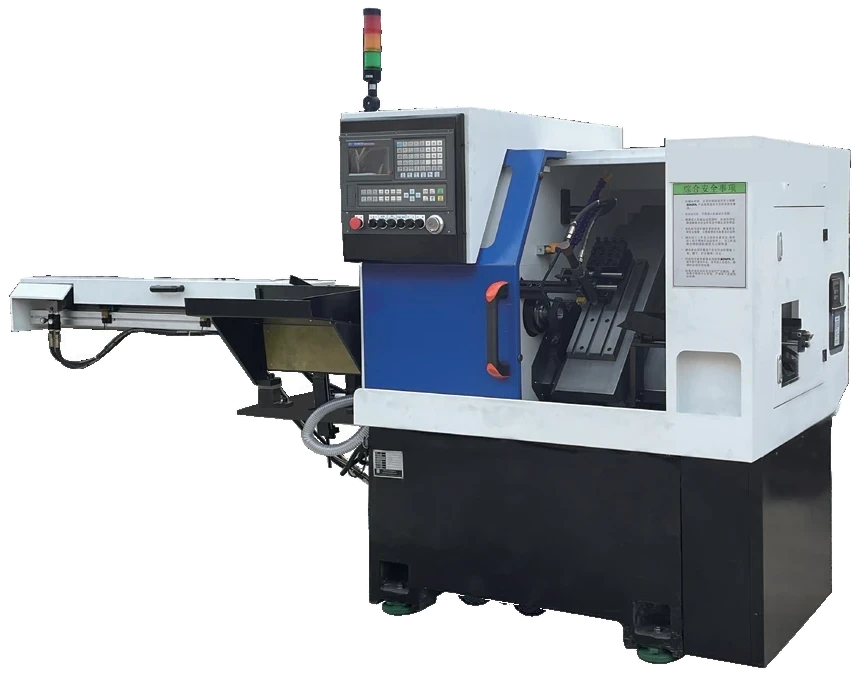
Série GS30
Alimentação e descarga acompanham o ritmo da usinagem, com versões para peça curta, média e longa.
GS30-200G · GS30-300A · GS30-80A
Ver ficha e aplicações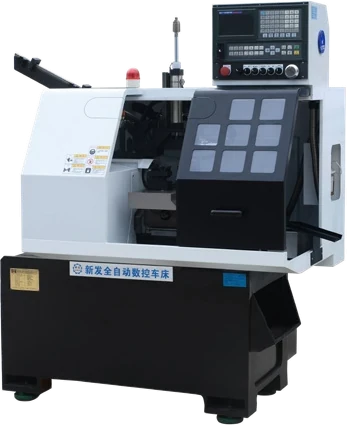
Série CKZJ
Alimentação frontal ou traseira para transformar uma operação repetitiva em rotina automática, sem célula robotizada.
CKZJ25-80A · CKZJ32-80A · CKZJ40-80A · CKZJ25-300A · CKZJ32-300A
Ver ficha e aplicações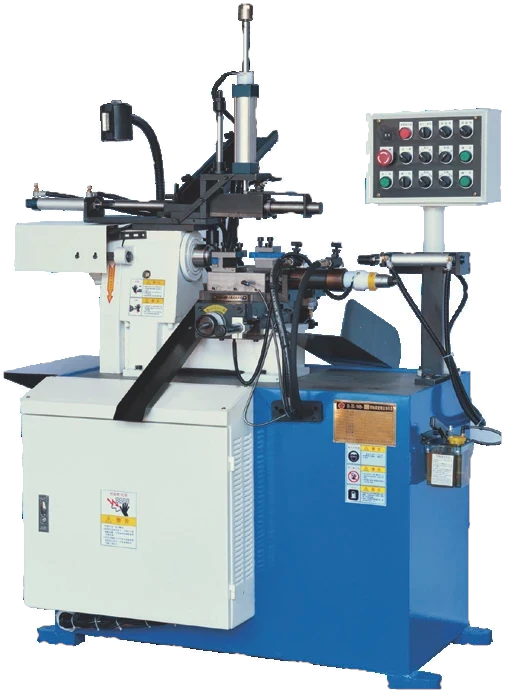
Série ZC
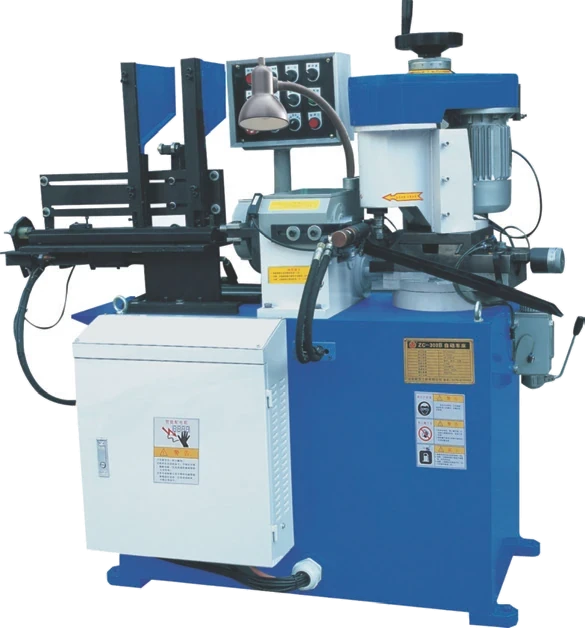
Máquinas dedicadas a famílias de peças que aparecem o tempo todo na produção seriada: eixos curtos, tubos e peças escalonadas.
ZC-200G-2 · ZC-300A-2 · 32-ZC-300A · ZC-100B-3 · ZC-100C · ZC-100B
Ver ficha e aplicaçõesO volteio máximo é o número mais citado e o menos decisivo. Ele diz o que cabe, não o que a máquina usina bem. O diâmetro máximo usinável e o curso são os que limitam a peça de verdade.
Quem produz de barra e não confere a passagem descobre tarde que precisa cortar material antes, o que devolve a operação manual que a máquina deveria ter eliminado.
Máquina entregue não é máquina produzindo. Energia, ar, base, nivelamento, ferramental e treinamento definem quando a primeira peça boa sai. Isso entra na conta antes da compra, não depois.
É um torno em que o movimento das ferramentas e do spindle é comandado por programa, e não pelo volante do operador. A consequência prática é a repetição: a peça número mil sai igual à peça número um, com tempo de ciclo previsível.
No torno quem gira é a peça e a ferramenta avança contra ela, o que serve para geometria de revolução como eixos, buchas e flanges. No centro de usinagem quem gira é a ferramenta e a peça fica presa, o que serve para bloco, carcaça e placa.
Os principais são o torno com torre, o gang tool, o de leito plano e o automático. A diferença está na forma como as ferramentas ficam montadas e trocam, o que define qual perfil de peça e de lote compensa em cada um.
O preço depende da configuração, não só do modelo. Capacidade e rigidez formam a base, e ferramenta acionada, eixo Y, sub-spindle, alimentador e ferramental mudam o número. A cotação sai depois de entender a peça, o material, a tolerância e o volume.
É o nome que o setor usa para o torno CNC que faz mais do que tornear na mesma fixação. Quando a torre recebe ferramenta acionada, e o conjunto ganha eixo Y ou sub-spindle, a máquina passa a furar, fresar e acabar o lado oposto da peça sem tirá-la da placa. Na prática é torneamento CNC com as operações vizinhas incluídas, e é por isso que a peça sai pronta de uma máquina só.
Não. A Tornea Paulista importa, especifica e implanta tornos CNC e automação. A seleção técnica parte da peça que o cliente produz, e o fornecimento inclui instalação e treinamento com escopo definido.
O desenho ou uma foto da peça, o material, a tolerância exigida e o volume mensal. Com isso é possível indicar quais configurações fazem sentido cotar e quais não fazem.
O caminho mais curto para uma cotação que faz sentido é mandar o desenho ou uma foto da peça, o material, a tolerância e o volume mensal. A partir disso indicamos quais configurações vale cotar, e quais não vale.
Se já sabe qual modelo procura, informe a máquina. Se ainda está comparando, descreva a peça e o processo atual. Quanto melhor a informação, mais precisa fica a proposta.
Prefere falar direto?
contato@torneapaulista.com.br · +55 11 98871-6346
Preencha os campos e a mensagem abre pronta no WhatsApp, com os dados da sua aplicação.