Automação
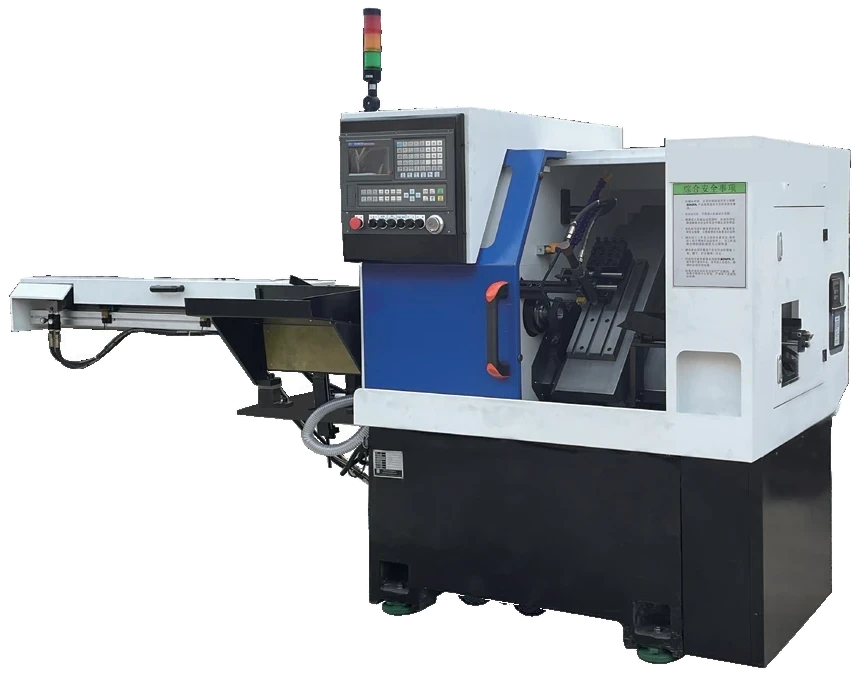
Alimentador automático de barras
Alimentação por filme de óleo, baixo ruído e ajuste de parâmetros por CLP, para barras de Φ3 a Φ60 mm.
- B-326
- DH-65
Resposta direta
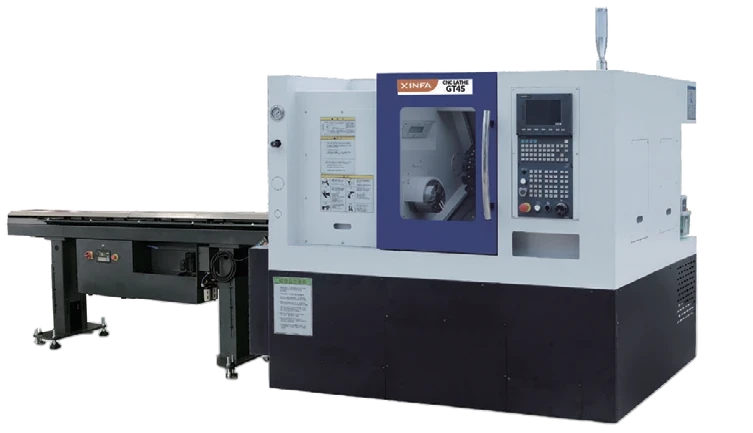
O alimentador de barras é o equipamento que empurra a barra de matéria-prima para dentro do torno CNC sozinho, peça após peça, sem o operador parar o ciclo para recarregar. A Tornea Paulista fornece dois modelos: o B-326, para barras de Φ3 a Φ26 mm com 2,5 ou 3,0 metros, e o DH-65, para barras de Φ5 a Φ60 mm com 1,5 metro.
Barra entra sozinha, o ciclo não para
O alimentador de barras elimina a parada de ciclo para inserir manualmente nova matéria-prima, que é onde muita produção seriada perde tempo sem perceber.
O sistema de alimentação por filme de óleo mantém o ruído baixo e a barra estável. O CLP permite ajustar os parâmetros de operação, com boa estabilidade, manutenção simples e empuxo regulável.
O B-326 trabalha com barras de Φ3 a Φ26 mm e comprimentos de 2,5 ou 3,0 metros. O DH-65 atende diâmetros maiores, de Φ5 a Φ60 mm, com barras de 1,5 metro.
Como o alimentador de barras funciona
A barra fica deitada num canal alinhado com o furo do spindle. Quando o programa chega ao fim de uma peça, a placa ou a pinça abre, o alimentador empurra a barra até o batente ou até a posição programada, a fixação fecha e o ciclo seguinte começa. Quem dá o comando é o CNC, por sinal trocado entre o torno e o alimentador.
Nos dois modelos que a Tornea fornece, a barra corre dentro de um filme de óleo. O óleo preenche a folga entre a barra e o canal, amortece o giro e reduz o ruído. Sem isso, a barra bate no tubo a cada volta, e em rotação alta essa batida vira vibração que aparece no acabamento da peça.
O empuxo é regulável pelo CLP. Barra fina e material macio pedem força menor, para não empenar nem marcar a ponta. Barra grossa e pesada pede força maior para vencer o atrito. Ajustar o empuxo conforme material e diâmetro é parte da preparação, como ajustar a pressão da placa.
Quando a barra acaba, sobra a ponta final, que não dá peça inteira. O alimentador recolhe essa sobra, posiciona a barra nova e retoma. É nessa troca que se mede a qualidade do equipamento: quanto tempo leva e quantas vezes ela exige alguém do lado.
B-326 ou DH-65: como escolher pela barra
A escolha começa pelo diâmetro da barra que a sua peça usa, e não pelo torno. O B-326 trabalha de Φ3 a Φ26 mm, com barra de 2,5 m ou 3,0 m. O DH-65 cobre de Φ5 a Φ60 mm, com barra de 1,5 m.
Se a sua produção é de peça pequena, como pino, bucha, conector e eixo fino, o B-326 é o caminho, porque aceita barra longa e roda mais tempo sem recarga. Se a peça passa de Φ26 mm, a conta já está decidida: só o DH-65 atende.
Também pesa o espaço no chão da fábrica. Pelos dados do catálogo, o B-326 tem 3.355 mm ou 3.950 mm de comprimento, conforme a versão de barra, e o DH-65 tem 1.908 mm. Os dois têm 680 mm de largura. Meça atrás do torno antes de decidir, contando a passagem para manutenção.
- Barra até Φ26 mm e produção longa sem parada: B-326, barra de 2,5 ou 3,0 m
- Barra de Φ26 a Φ60 mm: DH-65, barra de 1,5 m
- Barra fina, entre Φ5 e Φ26 mm, e pouco espaço atrás da máquina: vale comparar os dois na proposta
Alimentador curto ou longo: barra de 1,5 m contra barra de 3 m
Barra comprida significa menos trocas por turno. Com 3 metros, o alimentador entrega o dobro de peças por carga em relação a uma barra de 1,5 metro, e o número de pontas finais descartadas cai pela metade.
Barra curta tem outras vantagens. O equipamento ocupa menos chão, a barra grossa fica mais fácil de manusear e a vibração em diâmetro grande é menor, porque há menos material balançando fora do spindle. É por isso que o modelo de barra grossa trabalha com barra mais curta.
Na prática, a regra é simples: peça fina e série longa pedem barra longa; peça grossa pede barra curta, e o ganho vem de não parar a máquina, não de ficar horas sem recarga.
O que o torno precisa ter para receber o alimentador
O primeiro limite é a passagem de barra do spindle. Não adianta o alimentador aceitar Φ60 mm se o torno passa 51 mm. A conta completa está no texto passagem de barra e alimentador.
Depois vem a fixação. Para barra, a pinça costuma segurar melhor e mais rápido do que a placa de castanhas, principalmente em diâmetro pequeno. A placa funciona, mas exige atenção ao curso e à pressão.
Por fim, a interface. O torno precisa ter os sinais de comunicação com o alimentador disponíveis e o código M de avanço de barra no comando. Nas máquinas da série GT, as interfaces de automação já saem de fábrica. Em máquina de outra marca, a conferência é feita antes da proposta.
Puxador de barra ou alimentador?
O puxador de barra é uma ferramenta presa na torre que segura a barra e puxa para fora a cada peça. Ele custa bem menos, mas só trabalha com a barra que já está dentro do spindle, ou seja, com barra curta, e alguém ainda precisa recarregar.
O alimentador resolve a recarga. Para quem está começando a automatizar, o puxador é um bom primeiro passo, e o roteiro está no texto puxador de barra para torno CNC. Quando a parada para recarregar já pesa no turno, chegou a hora do alimentador.
A conta das horas ganhas por turno
Um exemplo hipotético, só para mostrar o raciocínio. Uma peça de ciclo de 60 segundos sai de barra de 3 metros, e cada barra rende 50 peças. Recarregando à mão, o operador leva 4 minutos a cada barra para soltar a ponta, buscar a barra nova, enfiar no spindle e encostar no batente.
Num turno de 8 horas, a máquina faz cerca de 9 barras. São 36 minutos parados só em recarga, sem contar a espera quando o operador está em outra máquina. Com o alimentador, a troca leva uma fração disso e acontece sem ninguém. Esses 30 e poucos minutos viram peça.
Troque os números pelos da sua peça. Quanto mais curto o ciclo e mais curta a barra, maior o peso da recarga, e mais rápido o alimentador se paga. A outra parte do ganho é liberar o operador para cuidar de duas ou três máquinas.
Erros comuns na instalação e no uso
A maioria dos problemas com alimentador não é do equipamento, é da preparação. Estes são os que mais aparecem:
- Barra torta: empenamento acima do aceitável faz a barra bater no canal e vibrar. Confira a retilineidade no recebimento do material.
- Folga demais entre barra e tubo: canal muito maior que a barra deixa ela chicotear. Use o canal certo para a faixa de diâmetro.
- Rotação alta com barra longa: acima de certo ponto a barra entra em vibração. Reduza a rotação ou use barra mais curta.
- Alinhamento ruim entre alimentador e spindle: um desvio pequeno gera desgaste e ruído. O alinhamento é feito na instalação e conferido na manutenção.
- Empuxo mal ajustado: força demais marca a ponta da barra fina, força de menos faz a barra não chegar ao batente.
Ficha técnica
Especificações por modelo
5 parâmetros2 modelos lado a lado
| Parâmetro | B-326 | DH-65 |
|---|---|---|
| Capacidade | ||
| Diâmetro da barra | Φ3 a 26 mm | Φ5 a 60 mm |
| Comprimento máximo da barra | 2,5 m ou 3,0 m | 1,5 m |
| Comprimento do equipamento | 3.355 / 3.950 mm | 1.908 mm |
| Largura | 680 mm | 680 mm |
| Peso | 300 / 320 kg | 386 kg |
Dados do catálogo do fabricante. Configurações, opcionais e condições de fornecimento devem ser confirmados na proposta comercial.
Observação técnica. Faixas dimensionais, potências e tempos dependem da peça, do material, da ferramenta e dos parâmetros de corte. A indicação final cruza desenho, tolerância e volume, e não apenas a tabela do catálogo.
Fornecimento
Instalação e treinamento
Os dois fazem parte da implantação da máquina dentro do escopo contratado. Antes da entrega, são alinhados os requisitos necessários para instalação. Depois, a equipe orienta os procedimentos iniciais de operação e os recursos da configuração adquirida.
Automação depois da compra
Diversas configurações aceitam alimentadores, manipuladores e sistemas automáticos. Se a automação está no planejamento da sua empresa, informe isso antes da compra, para que a máquina seja especificada pensando na próxima etapa.
Perguntas que chegam sobre esta máquina
Para que tipo de peça serve o alimentador automático de barras?
Faz sentido em produção de barra na qual a parada para recarregar material já é parte relevante do tempo de máquina. No dia a dia ela cobre: alimentação contínua de barra em torno CNC; ajuste de parâmetros por CLP; empuxo regulável conforme material e diâmetro; integração com a série GT e com tornos automáticos. Se você mandar o desenho ou uma foto da peça, a gente diz se essa é a máquina certa ou se outra configuração resolve melhor.
Qual a diferença entre B-326, DH-65?
São 2 configurações da mesma família (Automação), que mudam em faixa de usinagem, potência e recursos da torre. A tabela de especificações desta página compara modelo a modelo. Na prática a escolha sai da peça: primeiro vê-se o que precisa ser feito, depois qual modelo cobre com folga.
Essa máquina faz furação e fresamento, ou só torneamento?
Esta configuração é de torneamento. Furação e fresamento fora do centro pedem torre com ferramenta acionada, que existe em outras famílias do catálogo. Diga qual é a peça que a gente aponta a configuração certa.
Qual a diferença entre alimentador de barras e bar feeder?
Nenhuma. Bar feeder é o nome em inglês do mesmo equipamento, e aparece muito em catálogo importado. Os modelos B-326 e DH-65 são alimentadores de barras, ou bar feeders.
Alimentador de barras serve para barra sextavada ou quadrada?
Serve, desde que o canal e a fixação sejam compatíveis com o perfil. Barra não redonda pede atenção ao alinhamento e à rotação. Informe o perfil e a medida na cotação, que a configuração sai na proposta.
Quanto óleo o alimentador usa?
O volume e o tipo de óleo dependem do modelo e saem no manual e na proposta. O ponto importante é manter o nível e a limpeza, porque óleo contaminado com cavaco perde o efeito de amortecimento.
Dá para colocar alimentador num torno que já está em produção?
Em geral sim, desde que o torno tenha passagem de barra suficiente, espaço atrás e sinais de comunicação disponíveis. A conferência é feita olhando a máquina que você já tem, antes da proposta.
O alimentador de barras deixa o torno automático?
Ele resolve a entrada da matéria-prima. Para a máquina rodar sem ninguém, falta ainda a saída: coletor ou descarga da peça pronta. Com os dois, o torno CNC passa a trabalhar como um <a href="/tornos-cnc/torno-automatico/">torno automático</a>.
O preço do alimentador automático de barras inclui instalação e treinamento?
O fornecimento é fechado com instalação e treinamento da equipe dentro do escopo, e isso fica escrito na proposta. Máquina entregue e ligada não é o mesmo que máquina produzindo, e a diferença entre as duas coisas é justamente essa parte.
Tem assistência técnica e peça de reposição no Brasil?
Tem. A Tornea Paulista Máquinas atende a máquina depois da venda, com peça de reposição e assistência a partir de São Bernardo do Campo. Vale perguntar isso de qualquer fornecedor antes de comprar importado: máquina parada esperando peça custa mais que a diferença de preço na compra.
Qual o prazo de entrega?
O prazo depende da configuração escolhida e da disponibilidade no momento do pedido, e sai confirmado na proposta comercial. Configuração de catálogo costuma sair antes que máquina com adaptação.
Como peço uma cotação do alimentador automático de barras?
Mande o desenho, uma foto da peça ou as medidas principais pelo formulário desta página ou pelo WhatsApp +55 11 98871-6346. Com a peça em mãos a resposta vem com a configuração indicada, e não só com o preço de uma máquina de catálogo.
 Transportador de cavaco para torno CNC: esteira, raspador ou magnético
 Fluido de corte no torno CNC: diagnóstico por sintoma
 Puxador de barra para torno CNC: roteiro de implantação
Cotação de Alimentador automático de barras
Informe os dados da peça e do processo. Se a configuração desta página não for a melhor para a aplicação, a equipe indica a alternativa antes de montar a proposta.
- Desenho técnico ou foto da peça
- Material e tolerâncias críticas
- Maior e menor diâmetro, comprimento
- Operações necessárias
- Volume por lote, dia ou mês
- Máquina ou processo usado hoje
Prefere falar direto?
contato@torneapaulista.com.br · +55 11 98871-6346
Outras máquinas de automação e linhas
Automação
Sistema truss de carga e descarga
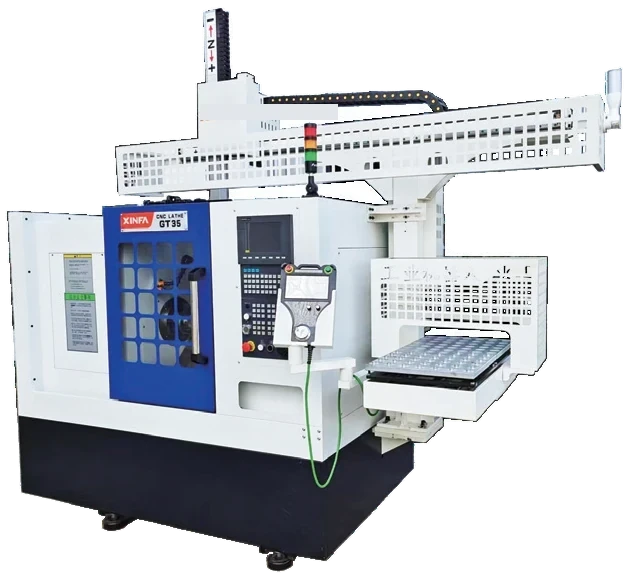
Manipulador linear com garra de três castanhas e cilindro rotativo, desenvolvido para a plataforma GT.
Truss para série GT
Ver ficha e aplicações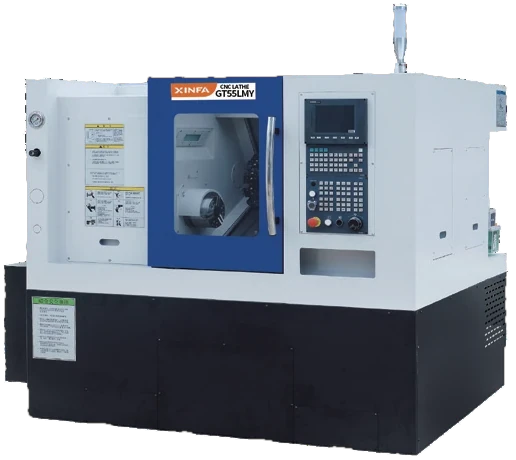
Automação
Braço robótico colaborativo
Alternativa para quando a peça não se encaixa bem em uma alimentação linear simples ou o processo exige mais liberdade de movimento.
Célula com robô colaborativo
Ver ficha e aplicações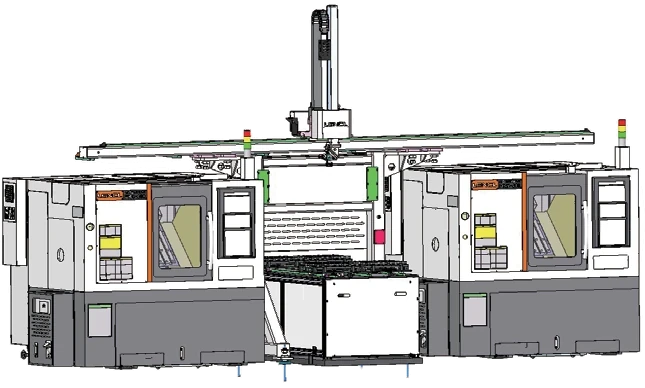
Automação
Linha automática de produção
Várias máquinas ligadas por transferência automática, com sistema compacto capaz de operar sem intervenção.
Linha compacta · Projeto dedicado
Ver ficha e aplicações