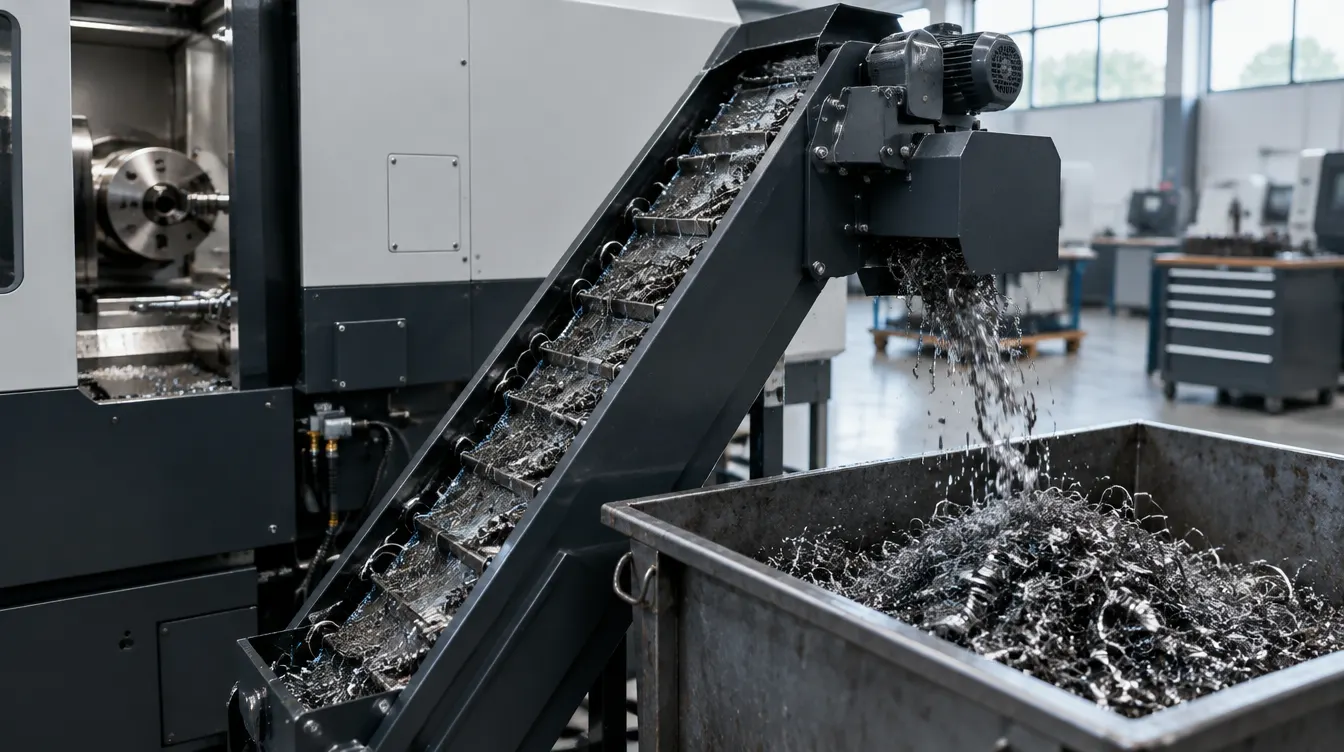
Transportador de cavaco é o acessório que ninguém escolhe com calma. Ele vem junto com a máquina, entra no pedido como item de lista e só ganha atenção no dia em que trava no meio do turno, com a calha cheia e o operador tirando cavaco com gancho. Nessa hora a pergunta deixa de ser se o transportador é bom e passa a ser se ele é o tipo certo para o cavaco que a sua peça produz.
Este guia parte do cavaco, não do equipamento. Para cada material e cada forma de cavaco que aparece no torno, mostra qual transportador funciona, qual dá problema e por quê. Depois vem o que medir antes de comprar, uma tabela de defeitos com causa e correção, e a rotina de manutenção que evita a maior parte das paradas.
Os três tipos em uma frase cada
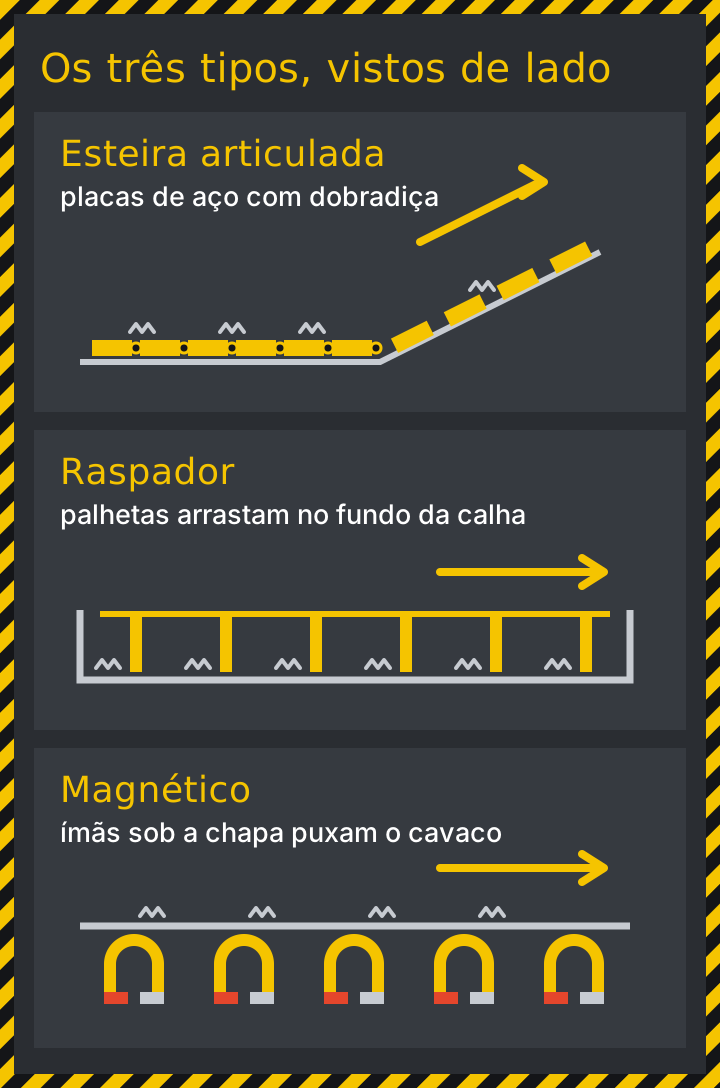
Quase todo transportador de torno CNC é uma variação de três ideias. Vale fixar o princípio de cada um, porque é ele que explica por que um tipo serve para um cavaco e embucha com outro.
- Esteira articulada: placas de aço ligadas por dobradiça formam uma esteira contínua que carrega o cavaco por cima, como uma escada rolante. Aguenta volume grande e cavaco longo, mas as frestas entre as placas deixam passar o que é muito fino.
- Raspador: uma corrente com palhetas transversais arrasta o cavaco pelo fundo de uma calha fechada. Não há frestas por onde o fino escape, então ele limpa bem pó e cavaco miúdo. Cavaco longo enrola nas palhetas.
- Magnético: ímãs permanentes correm por baixo de uma chapa não magnética, e o cavaco ferroso é puxado por cima da chapa sem nenhuma peça móvel em contato com ele. Limpo e com pouca manutenção, mas só funciona com material que o ímã atrai.
Existem variações e combinações. A mais comum em torno com refrigeração de alta pressão é a esteira articulada com filtro de tambor ou com segundo estágio raspador embaixo: a esteira leva o cavaco grande, e o raspador ou o tambor recolhe o fino que passou pelas frestas antes que ele chegue à bomba. É uma solução cara, que se justifica quando a máquina mistura cavaco longo e cavaco fino ou quando a bomba de alta pressão precisa de fluido limpo.
Guia por tipo de cavaco
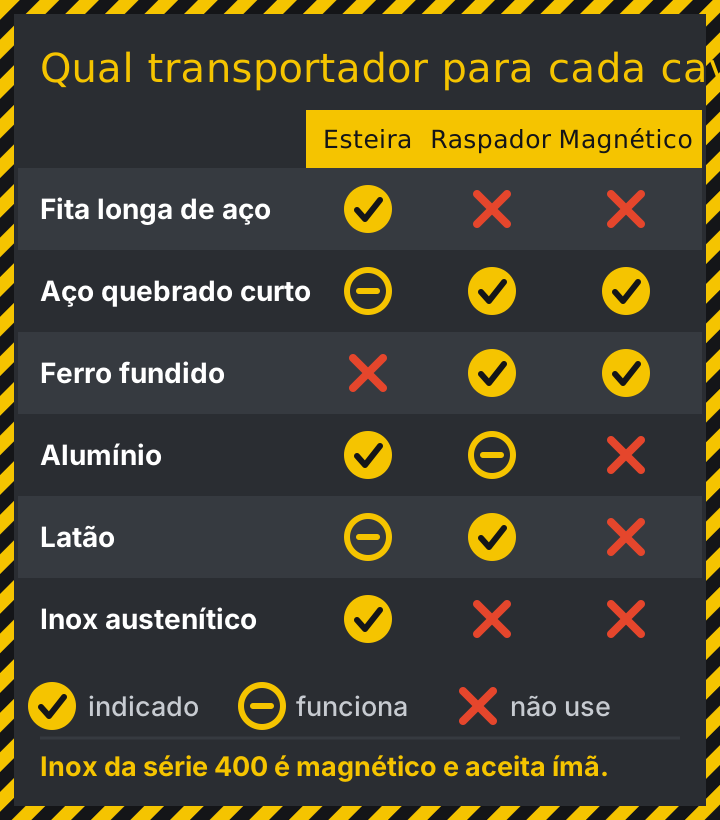
A forma do cavaco depende do material, da geometria do quebra-cavaco da pastilha, do avanço e da profundidade. O mesmo aço pode sair em fita longa no acabamento e em lasca curta no desbaste. Por isso a escolha deve olhar o pior cavaco que a máquina vai produzir, não o médio. Se o torno faz acabamento com avanço baixo em aço doce, esse é o cavaco que decide.
Fita longa de aço
É o cavaco do aço baixo carbono em acabamento, do avanço baixo e da pastilha com quebra-cavaco que não trabalha na faixa usada. Sai em fita contínua, às vezes em ninho, com volume aparente enorme para pouco peso. Uma peça de aço 1020 com acabamento longo pode encher a calha com um emaranhado que parece palha de aço.
Use esteira articulada. Ela é o único dos três tipos que carrega o ninho por cima sem que ele tenha onde enrolar. No raspador, a fita enrola nas palhetas e na corrente até travar. No magnético, o ninho ganha volume, se apoia em si mesmo e para de seguir a chapa, ou embucha na curva de subida.
Mesmo com esteira, vale atacar a origem. Fita longa também enrola na peça, risca o acabamento e prende na placa. Antes de culpar o transportador, confira se o avanço e a profundidade estão dentro da faixa do quebra-cavaco. Os critérios estão no texto sobre como escolher o avanço para usinar no torno.
Aço quebrado curto
É o cavaco que se quer: lasca em forma de vírgula ou de seis, gerada por quebra-cavaco trabalhando no ponto certo, em aço médio carbono, aço de corte fácil ou desbaste com avanço adequado. Ocupa pouco volume e escorre bem.
Use raspador ou magnético. Os dois lidam bem com lasca curta e fina. O magnético tem a vantagem de não ter palheta nem corrente em contato com o cavaco, o que reduz desgaste e ruído. A esteira articulada também funciona, mas parte das lascas menores passa pelas frestas e vai parar no tanque, que passa a pedir limpeza mais frequente.
Há uma pegadinha. Muitas máquinas fazem cavaco curto no desbaste e fita no acabamento. Se o acabamento é longo, a fita aparece, e um raspador escolhido pelo desbaste vai embuchar justamente no fim do ciclo. Olhe a peça inteira.
Ferro fundido
Ferro fundido cinzento não forma cavaco contínuo. Ele se quebra em grão e pó, que se misturam ao fluido e formam uma pasta abrasiva. Muita oficina usina ferro fundido a seco justamente para não fazer essa lama.
Use raspador ou magnético. O raspador arrasta a pasta pelo fundo da calha fechada, e o magnético segura bem o pó ferroso contra a chapa. A esteira articulada é a escolha errada: o pó passa pelas frestas, se acumula embaixo da esteira e no tanque, e a bomba começa a puxar abrasivo. Se a usinagem é com fluido, vale prever filtragem adicional antes da bomba.
Ferro fundido nodular forma cavaco um pouco mais segmentado, mas o comportamento no transportador é parecido. A regra continua a mesma.
Alumínio
Alumínio gera cavaco longo e leve, em espiral aberta ou em fita, com muito volume e pouco peso. Em velocidade alta forma uma espécie de esponja que retém fluido. Não é magnético, o que elimina o terceiro tipo logo de saída.
Use esteira articulada. Ela carrega o volume sem embuchar. O raspador funciona quando o cavaco sai curto, por exemplo em liga de corte fácil com quebra-cavaco bem ajustado, mas embucha com espiral longa. O magnético simplesmente não move alumínio: o cavaco fica parado na calha enquanto a chapa corre por baixo.
O ponto fraco do alumínio no transportador é o fluido que vai embora com o cavaco. Uma esponja de alumínio encharcada pode carregar litros por turno até a caçamba. Na seção de defeitos aparece o que fazer.
Latão
Latão de corte fácil quebra em lasca curtíssima, quase um pó granulado, pesado e que escorre como areia. Também não é magnético.
Use raspador. A calha fechada e as palhetas arrastam o granulado sem perda. A esteira articulada funciona, mas deixa passar parte do miúdo pelas frestas, e com latão isso significa material de valor indo para o tanque, além da sujeira. O magnético não serve.
Como o cavaco de latão tem valor de revenda alto, vale pensar na caçamba também: separada, coberta e com escorrimento, para vender cavaco seco e não lama com óleo.
Inox austenítico
Inox da série 300, como o 304 e o 316, encrua, gera cavaco tenaz e tende a sair em fita dura, que corta a mão e enrola em tudo. Também não é atraído por ímã, o que surpreende quem não trabalha com ele. Já o inox da série 400, martensítico ou ferrítico, é magnético.
Use esteira articulada. Pelo mesmo motivo do aço em fita, com o agravante de que a fita de inox é mais dura e mais afiada, e machuca palheta e corrente de raspador. O magnético não move inox austenítico. Se a oficina alterna inox 300 com aço carbono, a esteira articulada é a única que serve aos dois.
O que medir antes de comprar
Escolhido o tipo, sobram as medidas. Transportador que não casa com a máquina e com a caçamba vira gambiarra no primeiro mês.
- Altura de descarga: a ponta do transportador precisa ficar acima da borda da caçamba que a fábrica usa, com folga para o cavaco cair no meio e não na borda. Meça a caçamba que existe, não a do catálogo.
- Lado de saída: traseira, lateral direita ou esquerda. Depende do espaço atrás da máquina e de onde a empilhadeira consegue chegar para trocar a caçamba.
- Largura útil: a abertura de entrada precisa cobrir toda a área onde o cavaco cai dentro da máquina. Cavaco que cai fora da faixa da esteira se acumula nos cantos da bandeja.
- Volume por hora: peça de desbaste pesado em aço gera muito mais cavaco que peça pequena de acabamento. A velocidade e o regime de funcionamento precisam acompanhar.
- Integração com o comando: o ideal é que o transportador ligue e desligue por código M ou por temporizador do comando, com intervalo programável, e que tenha reversão para destravar.
- Proteção de sobrecarga: limitador de torque ou proteção térmica que desliga o motor quando trava, em vez de quebrar pino, rasgar corrente ou queimar o motor.
Para torno com alimentador de barras rodando turno longo, a capacidade do transportador e da caçamba entra na conta de autonomia. Não adianta o alimentador de barras segurar seis horas de produção se a caçamba enche em três. Quem está montando célula assim encontra mais sobre o assunto na página de torno automático.
Defeitos, causas e correções
A tabela abaixo segue a ordem em que os problemas costumam aparecer na manutenção. Quase todos começam pequenos e viram parada porque ninguém olhou a calha por uma semana.
- Embuchamento na entrada: cavaco acumula na boca do transportador e não sobe. Causa mais comum: cavaco em fita num raspador ou magnético, ou ninho maior que a abertura. Correção: ajustar quebra-cavaco e avanço, ou trocar o tipo de transportador. Paliativo: aumentar a frequência de acionamento para não deixar o ninho crescer.
- Esteira ou corrente travada: o motor tenta e para, ou o limitador de torque desarma. Causa: cavaco preso entre placa e guia lateral, peça caída dentro da calha, corrente frouxa saltando da engrenagem. Correção: reverter, limpar, conferir tensão da corrente e o estado das guias. Peça caída no transportador é sinal de que o coletor de peças não está pegando.
- Fluido arrastado para a caçamba: nível do tanque cai rápido e a caçamba vira poça. Causa: cavaco esponjoso, transportador sem trecho de escorrimento, ângulo de subida muito curto, esteira de placa lisa. Correção: placas perfuradas no trecho inclinado, bandeja de gotejamento, caçamba com fundo falso e dreno, regime de acionamento intermitente para o cavaco escorrer antes de subir.
- Filtro ou tela entupindo: bomba perde pressão, jato fica fraco. Causa: fino passando pelas frestas da esteira, borra de fluido degradado, pó de ferro fundido. Correção: limpeza programada da tela, segundo estágio de filtragem, e rever se o tipo de transportador combina com o cavaco.
- Ruído e desgaste rápido: rangido, palhetas tortas, placas empenadas. Causa: falta de lubrificação da corrente, cavaco duro de inox, desalinhamento. Correção: plano de lubrificação, conferência de alinhamento e troca de componentes antes que um elo solte.
- Cavaco voltando para dentro da máquina: lascas caem de novo na bandeja. Causa: transbordo no topo, retorno da esteira carregando cavaco grudado, raspador sem vedação lateral. Correção: escova ou raspador de limpeza no retorno, nivelamento, ajuste da velocidade.
Fluido degradado piora quase todos esses defeitos: forma borra que gruda no cavaco, entope tela e acelera a corrosão de placas e correntes. O diagnóstico do tanque está no texto sobre fluido de corte no torno CNC.
Rotina de manutenção
Transportador sofre por falta de olhar, não por excesso de uso. Uma rotina curta resolve a maior parte das paradas.
- Todo turno: esvaziar a caçamba antes de encher até a borda, olhar a boca de entrada e tirar ninho que esteja se formando, confirmar que o transportador liga quando o comando manda.
- Toda semana: limpar telas e filtros, conferir se não há peça caída na calha, ouvir o funcionamento em vazio procurando rangido ou batida.
- Todo mês: conferir tensão da corrente, estado das palhetas ou das placas, lubrificação dos mancais e das articulações, aperto dos parafusos da estrutura.
- A cada limpeza de tanque: tirar o transportador, limpar a lama acumulada embaixo da esteira e na calha, e conferir a vedação lateral.
Essa rotina cabe dentro do plano geral da máquina. O roteiro completo, com lubrificação, folgas e verificações elétricas, está em manutenção preventiva de torno CNC.
Quando trocar o transportador e quando trocar o processo
Se o transportador embucha toda semana, há duas saídas: trocar o equipamento pelo tipo que combina com o cavaco ou mudar o cavaco para combinar com o equipamento. A segunda costuma ser mais barata quando o problema é pontual, como uma operação de acabamento gerando fita. Uma pastilha com quebra-cavaco para acabamento, um avanço um pouco maior ou uma profundidade que entre na faixa do quebra-cavaco resolvem sem mexer na máquina.
A troca de transportador faz sentido quando o mix de peças mudou de vez: a oficina que usinava aço e passou a usinar alumínio, ou que entrou em ferro fundido. Também quando a máquina vai rodar desassistida e a parada por embuchamento deixou de ser incômodo e passou a custar turno.
A Tornea Paulista importa e fornece transportador de cavacos junto com as máquinas e também como item avulso, além de outros acessórios do ambiente da máquina, como exaustor de névoa e separador de óleo. A lista está na página de peças e acessórios. Se o transportador que você tem hoje trava, mande fotos da calha, do cavaco e da caçamba, com o material e a operação, para a nossa assistência técnica. Com isso dá para dizer se o caso é de ajuste, de peça ou de outro tipo de equipamento.