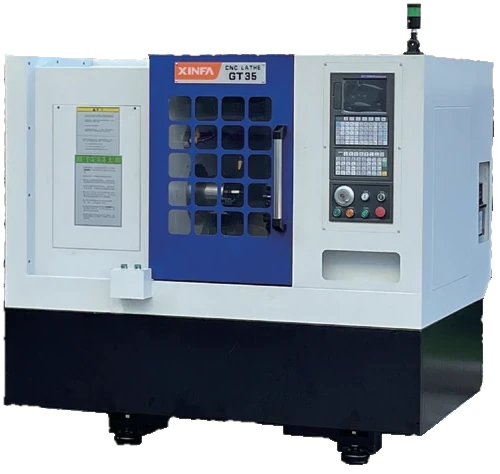
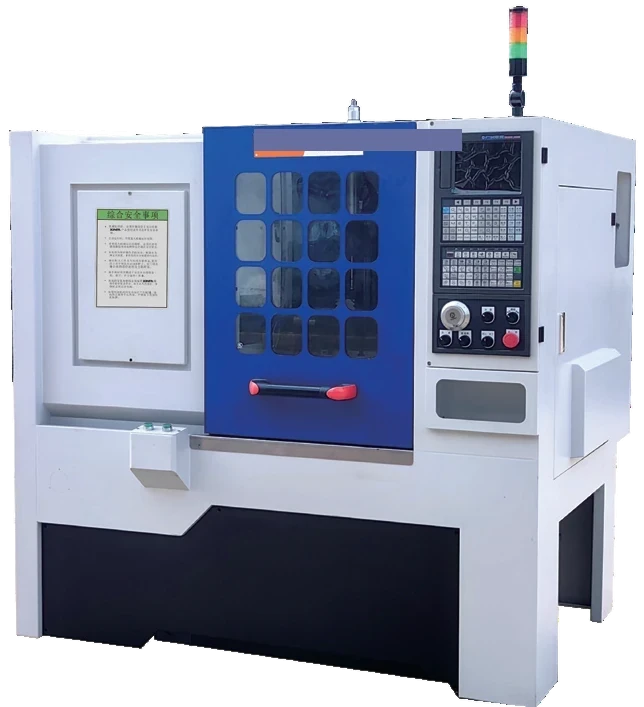
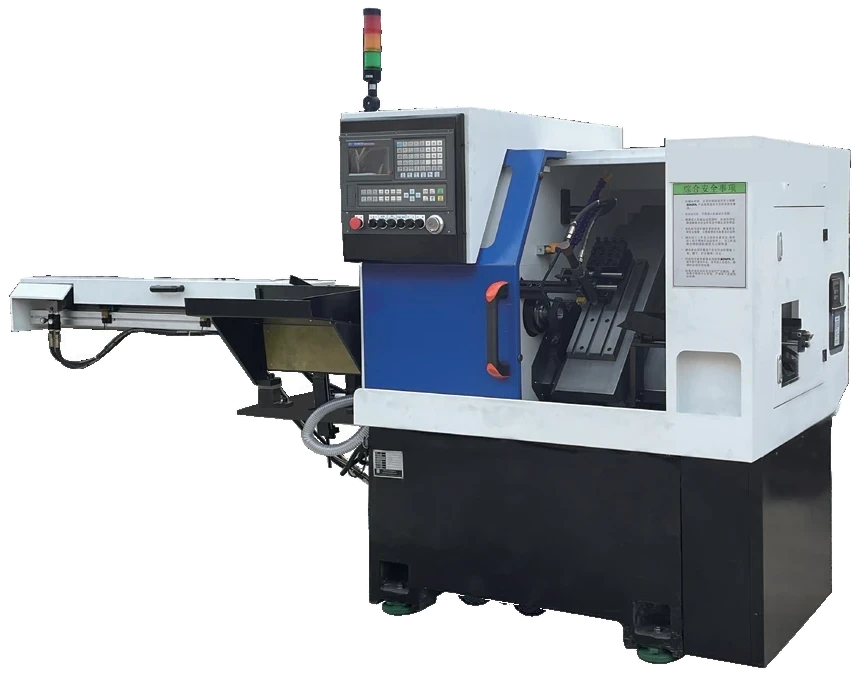
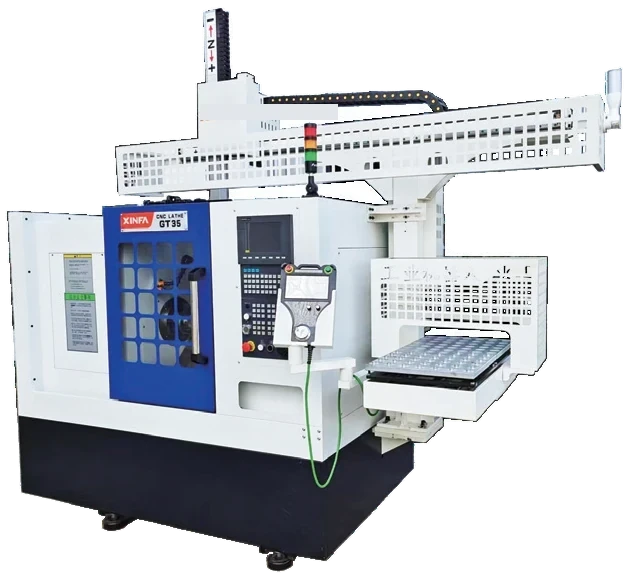
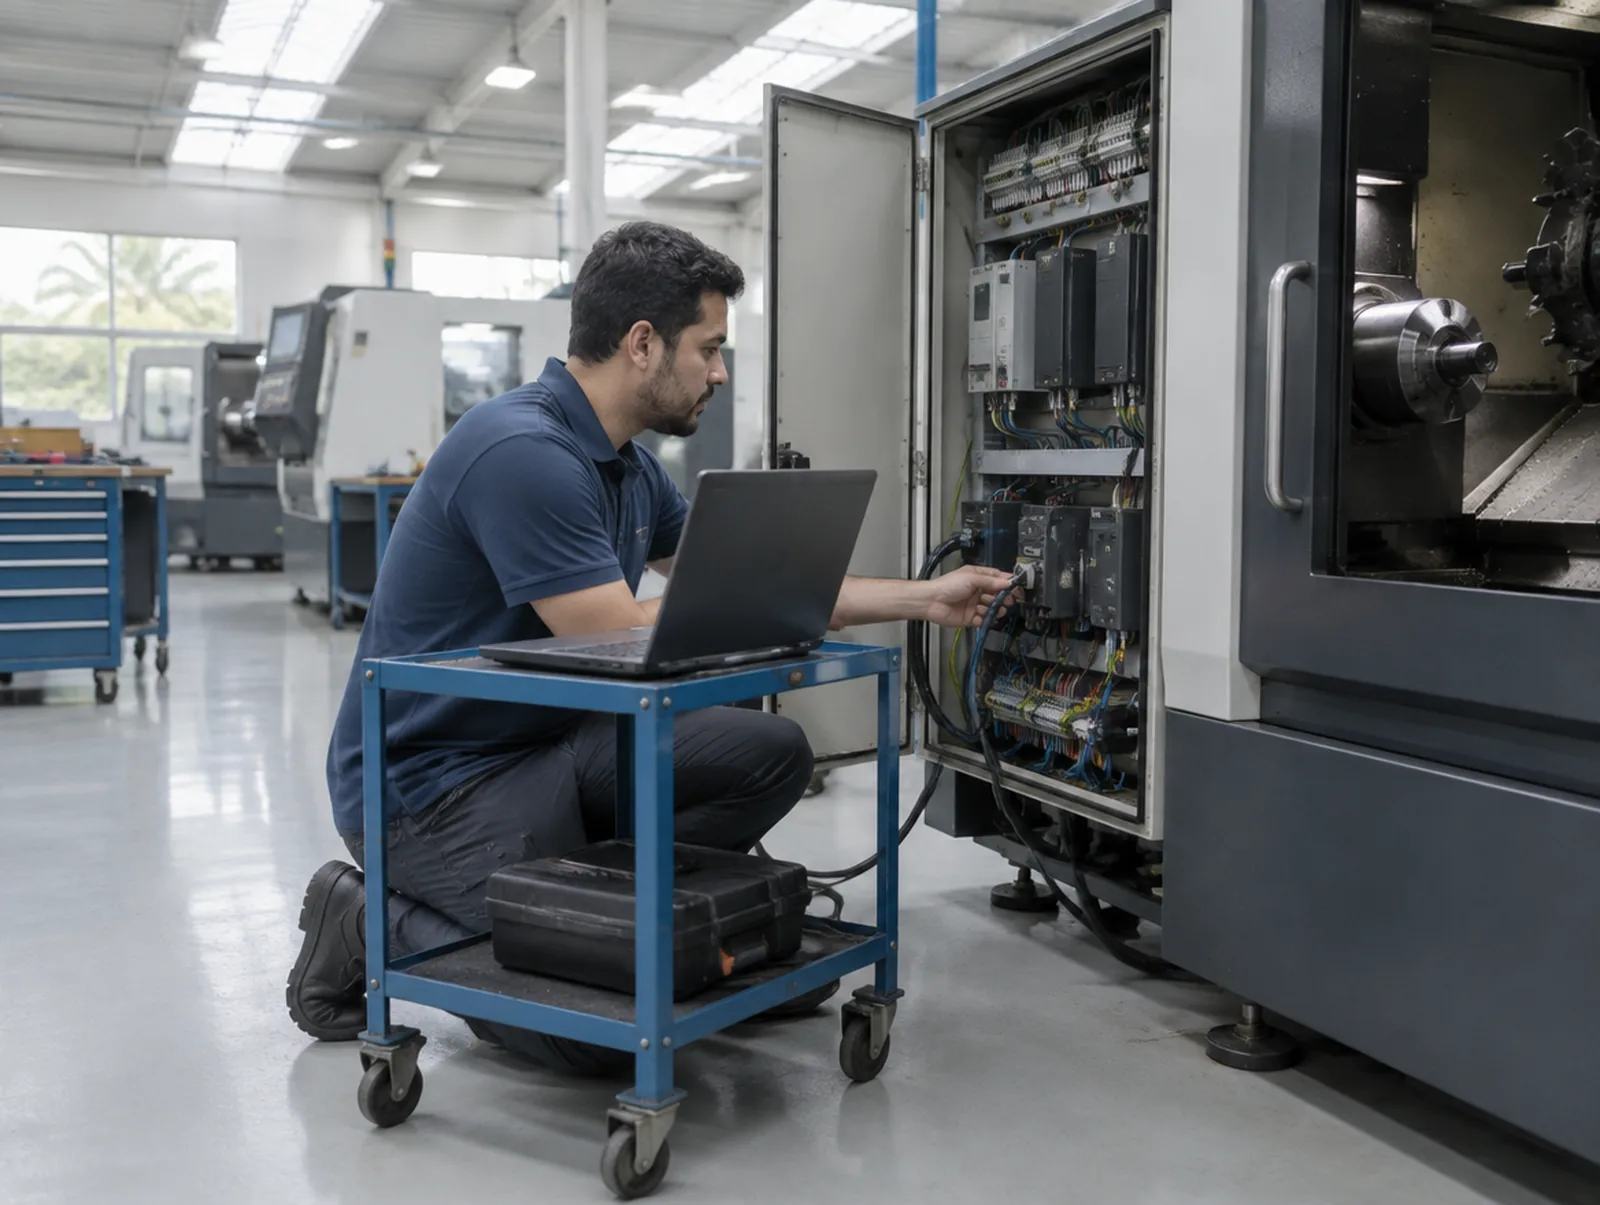
Quase todo chamado urgente de torno CNC tem um aviso anterior que passou batido. Ruído novo na guia, refrigeração caindo de vazão, cavaco acumulando onde antes não acumulava, peça saindo no limite da tolerância em vez do meio do campo.
Manutenção preventiva é o hábito de olhar esses sinais em horário marcado, e não no dia em que a produção para. A rotina abaixo serve como ponto de partida e deve ser ajustada ao regime de trabalho de cada fábrica.
Todo dia, antes de ligar
- Nível do refrigerante e aspecto do fluido, observando cor e odor.
- Nível do óleo de lubrificação das guias e do sistema hidráulico.
- Limpeza da zona de trabalho e da área de queda de cavaco.
- Pressão do ar comprimido, quando a configuração usa fixação ou sopro pneumático.
- Funcionamento das proteções e do botão de emergência.
Toda semana
Limpe o filtro do refrigerante e verifique o retorno do transportador de cavacos. Confira a fixação da placa e o estado das castanhas, porque desgaste ali aparece como marca na peça antes de aparecer como falha de máquina.
Inspecione mangueiras e conexões procurando vazamento pequeno, aquele que só deixa mancha. É o tipo de problema que fica barato enquanto é mancha e caro quando vira perda de pressão no meio do ciclo.
Todo mês
Verifique a torre, o tempo de indexação e a repetibilidade de posicionamento das estações. Em máquina com ferramenta acionada, observe também ruído e aquecimento do acionamento, que trabalha até 4.000 rpm.
Confira o alinhamento do contraponto nas máquinas que usam apoio, e o estado do sistema de alimentação quando houver alimentador de barras. Barra que entra torta desgasta buchas e prejudica acabamento.
A cada semestre
Faça uma verificação de precisão com peça padrão. A máquina sai de fábrica com posicionamento de ±0,005 mm e repetibilidade de ±0,003 mm, e acompanhar esse comportamento ao longo do tempo é o jeito mais honesto de saber se algo está mudando.
Aproveite para revisar o plano de lubrificação, trocar filtros conforme a recomendação do fabricante e registrar tudo. Histórico escrito é o que permite comparar o comportamento de hoje com o do semestre passado.
Sinais que costumam antecipar uma parada
Alguns comportamentos aparecem antes da falha e são fáceis de perceber por quem opera a máquina todos os dias. Ruído diferente na troca de ferramenta, aquecimento fora do normal, ciclo que começou a variar de duração sem mudança de programa.
Outro sinal clássico é a peça que continua aprovada, mas parou de sair no meio do campo de tolerância. Quando a medida migra sempre para o mesmo lado, existe algo mudando de forma progressiva, e investigar nesse momento é muito mais barato do que depois da rejeição.
O que vale registrar
- Data de cada troca de óleo, filtro e item de desgaste.
- Horas de operação da máquina no período.
- Ocorrências e o que foi feito para resolver.
- Resultado das verificações de precisão com peça padrão.
Esse registro não precisa de sistema sofisticado. Uma planilha por máquina já resolve, desde que seja preenchida no dia. O valor aparece quando alguém pergunta há quanto tempo determinado componente está em uso e a resposta não depende de memória.
Como preparar um chamado quando a falha acontece
- Modelo e número de série da máquina.
- Código do alarme exibido no comando.
- O que a máquina estava fazendo quando parou.
- Há quanto tempo o comportamento aparece.
- Se a máquina está parada ou ainda produzindo.
- Foto ou vídeo curto do sintoma.
Com essas informações, boa parte das ocorrências se resolve remoto, junto do operador, sem esperar deslocamento. E quando a visita é necessária, o técnico chega sabendo o que levar.