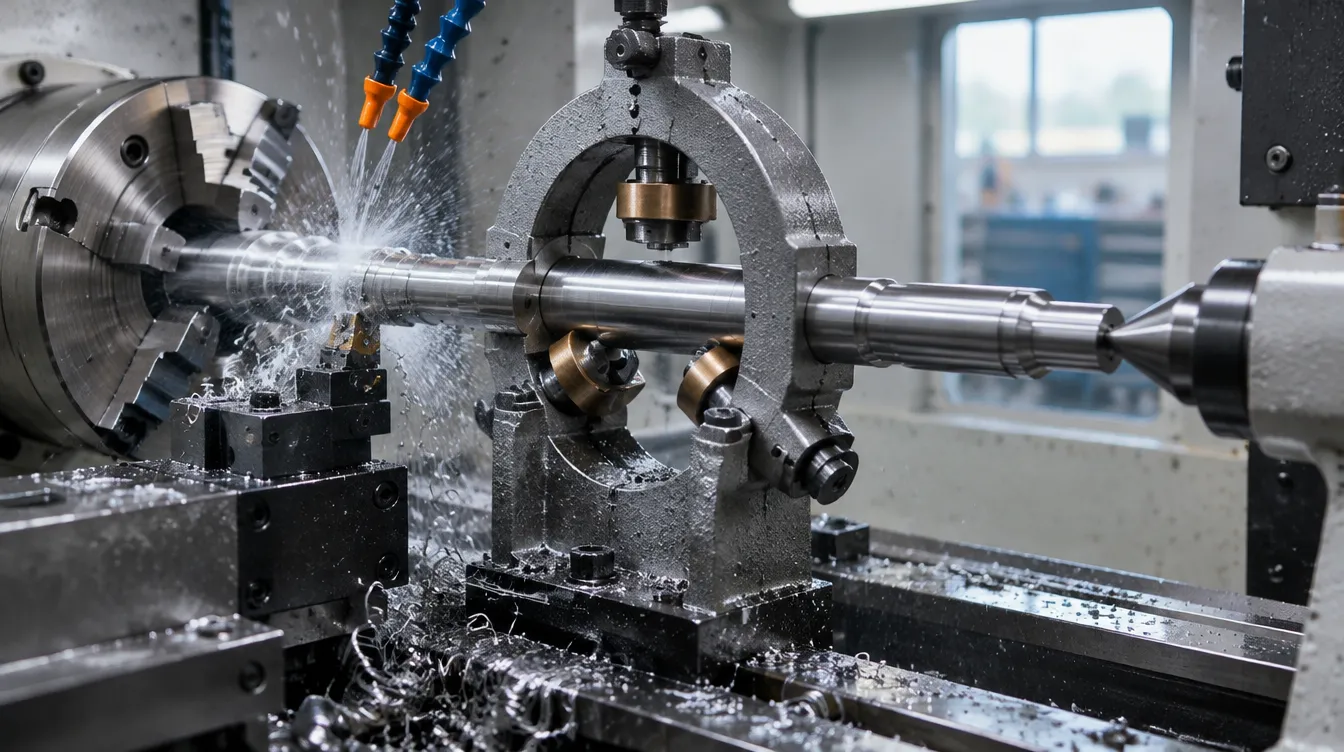
Peça comprida e fina é a que mais engana no torno. O programa está certo, a pastilha é nova, o primeiro diâmetro mede bem perto da placa e, vinte centímetros adiante, o micrômetro mostra quatro décimos a mais. Ninguém errou o corretor: a peça simplesmente fugiu da ferramenta. Luneta e contraponto existem para isso, e a pergunta de chão de fábrica é sempre a mesma: a partir de que comprimento eu preciso de cada um?
Este texto responde em duas partes. A primeira é a regra de esbeltez, a relação entre comprimento em balanço e diâmetro (L/D), com as faixas que a maioria das oficinas usa como ponto de partida e o apoio que cada faixa pede. A segunda é uma lista de problemas de campo: conicidade, barriga no meio, vibração, marca da luneta e peça fina empenada pelo próprio contraponto, cada um com a causa e o que fazer.
A regra de esbeltez: L/D antes de qualquer coisa
Esbeltez é o comprimento livre da peça dividido pelo diâmetro onde a ferramenta vai trabalhar. Livre quer dizer o que sobra para fora da castanha, e não o comprimento total da barra. Um eixo de Ø25 com 150 mm para fora da placa tem L/D 6. O mesmo eixo com 50 mm para fora tem L/D 2 e se comporta como outra peça.
O número importa porque a rigidez de uma peça em balanço cai com o cubo do comprimento e sobe com a quarta potência do diâmetro. Dobrar o comprimento livre deixa a peça oito vezes mais flexível. Reduzir o diâmetro pela metade deixa dezesseis vezes. É por isso que a sensação de "até aqui foi tranquilo, daqui em diante tudo vibra" aparece de repente, e não aos poucos.
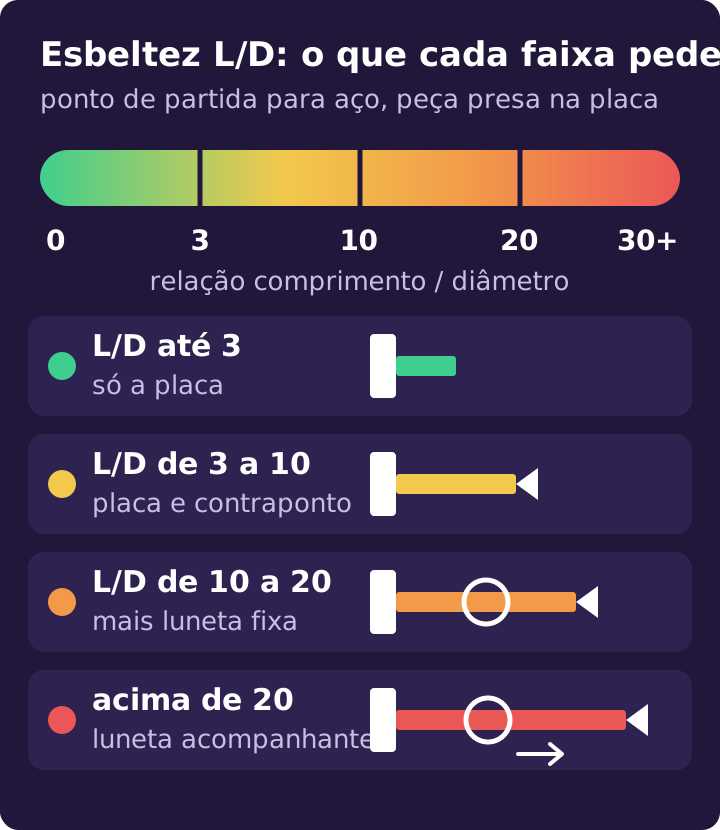
As quatro faixas e o que cada uma pede
- L/D até 3: só a placa. A peça é curta e grossa o bastante para segurar o corte sozinha. Aqui o cuidado é com a fixação, e não com o apoio: castanha bem ajustada e comprimento de pega suficiente. Se a superfície de fixação já está acabada, castanha mole usinada no diâmetro.
- L/D de 3 a 10: placa e contraponto. A ponta livre passa a fugir de forma mensurável, principalmente no acabamento, quando se busca centésimo. O contraponto transforma a peça de viga em balanço em viga apoiada nas duas pontas, e a flecha cai a uma fração.
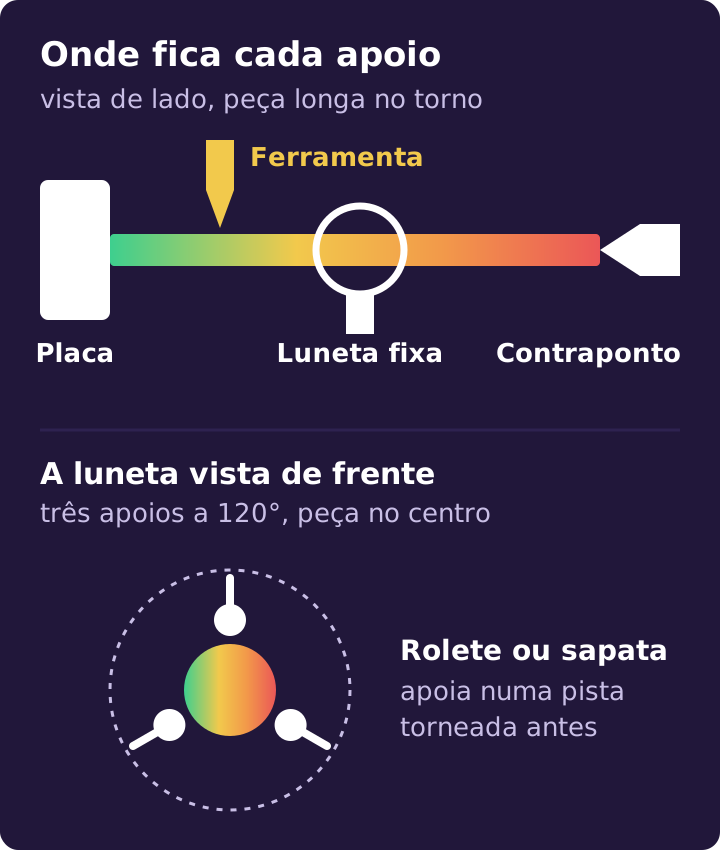
- L/D de 10 a 20: placa, contraponto e luneta fixa. Mesmo apoiada nas duas pontas, a peça cede no meio do vão. A luneta fixa, presa ao barramento, divide o vão em dois e reduz a flecha a uma fração do que era.
- Acima de 20: luneta acompanhante. A peça é tão flexível que precisa de apoio junto da ferramenta o tempo todo. A luneta acompanhante, montada no carro, anda com o corte e segura a peça a poucos milímetros da pastilha.
Esses limites são ponto de partida, não norma. Eles valem para aço em corte de acabamento ou semiacabamento com pastilha de geometria positiva. Desbaste pesado, material duro, tolerância de batimento apertada ou rosca longa puxam as faixas para baixo: muita oficina já põe contraponto a partir de L/D 2,5 quando a peça é de inox e a tolerância é de centésimo. Alumínio e latão, que cortam com pouca força, toleram um pouco mais.
Por que o número cresce tão rápido: uma conta de exemplo
Vale ver o tamanho do problema em milímetros. Tome um eixo de aço de Ø20 mm com 400 mm entre apoios (L/D 20) e uma força radial de 300 N no meio do vão, valor plausível para um semiacabamento leve. Com módulo de elasticidade de 210 GPa e momento de inércia de cerca de 7.850 mm⁴, a flecha de uma viga simplesmente apoiada sai em torno de 0,24 mm.
Com a peça presa na placa de um lado e no contraponto do outro, a ponta da placa não gira livre, e a flecha no meio cai para perto de 0,11 mm. Com uma luneta fixa no meio, cada vão passa a ter 200 mm, e como a flecha cai com o cubo do comprimento, ela vai para a casa de 0,03 mm ou menos.
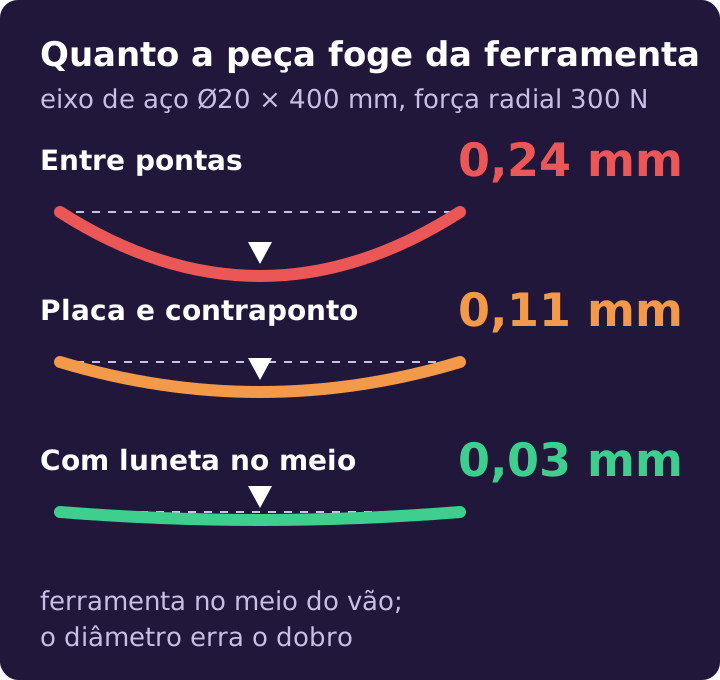
O diâmetro erra o dobro da flecha, porque a ferramenta deixa de tirar material no raio. Ou seja: sem luneta, aquela peça sairia com quase meio milímetro a mais no meio. Ninguém compensa isso no corretor, porque o erro muda ao longo do comprimento. A conta é simplificada e serve para ordem de grandeza, mas mostra por que nenhum ajuste de programa substitui o apoio.
Contraponto: ponta rotativa, ponta fixa e furo de centro
No torno CNC o padrão é a ponta rotativa, que gira com a peça sobre rolamentos e aguenta rotação alta sem aquecer. A ponta fixa, maciça, dá mais rigidez e precisão de giro, mas exige lubrificação no furo de centro e rotação baixa, senão queima. Ela ainda aparece em retificação e em peça de precisão com rotação moderada.
O furo de centro é a outra metade do apoio, e é onde muito problema nasce. Ele tem cone de 60° e precisa ser proporcional ao diâmetro da peça: furo pequeno demais em peça pesada deforma o cone e deixa a peça andar; furo grande demais em peça fina tira material de onde não devia. O furo de centro com chanfro de proteção, que tem um rebaixo na boca, evita que uma batida na ponta da peça estrague a superfície de apoio, e vale o custo em peça que volta para a máquina mais de uma vez.
Contraponto programável no torno CNC
Em torno CNC de barramento inclinado, o contraponto costuma ser hidráulico ou servoacionado. No hidráulico, o mangote avança e recua por comando do programa e a força de aperto vem da pressão regulada na unidade hidráulica. No servoacionado, o corpo inteiro se posiciona por motor, e a força de encosto é ajustada pelo comando, o que permite trocar de peça sem ninguém soltar parafuso no barramento.
Os códigos M que avançam e recuam o mangote mudam conforme o fabricante e o comando, por isso vale conferir no manual da máquina antes de copiar programa de outro torno. O ponto que mais dá problema não é o código, e sim a pressão: ela costuma ficar no valor em que a máquina foi entregue, e esse valor raramente é o certo para todas as peças.
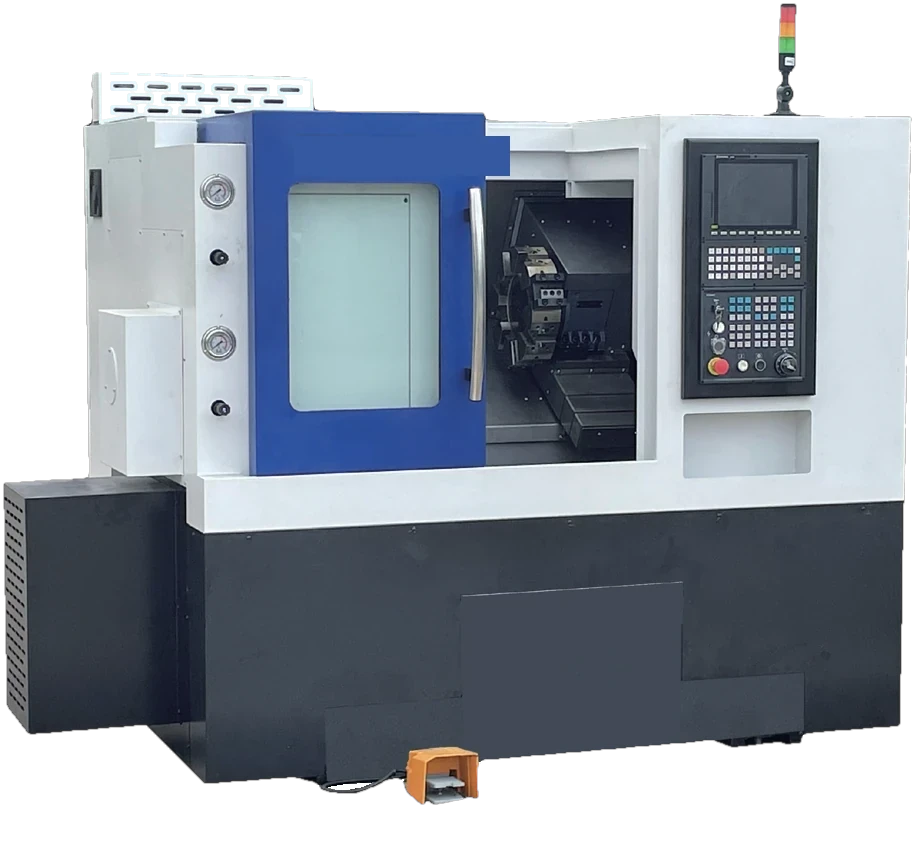
Nos tornos com torre servo do catálogo da Tornea Paulista, por exemplo, o contraponto é opcional e vem hidráulico nos modelos menores e servoacionado nos maiores, com cone Morse 4 ou 5 e comprimento usinável que chega a 750 mm na versão mais longa. Nessa faixa de comprimento, a conversa sobre contraponto e luneta deixa de ser detalhe e entra na especificação da máquina.
Luneta fixa e luneta acompanhante
A luneta fixa é presa ao barramento e tem três apoios a 120°, que podem ser sapatas de bronze ou roletes. Ela fica parada enquanto a ferramenta trabalha de um lado dela, e depois a peça é virada ou a luneta é mudada de lugar para usinar o outro trecho. Em torno CNC existe a luneta autocentrante hidráulica, que fecha os três apoios ao mesmo tempo no centro do spindle e é acionada pelo programa, o que elimina o ajuste a mão de cada apoio.
A luneta acompanhante, também chamada de luneta móvel, é montada no carro e anda junto com a ferramenta. Normalmente tem dois apoios, um por trás da peça e outro por cima, opostos à força de corte. Ela segura a peça exatamente onde a força está sendo aplicada, que é o único jeito de usinar eixo muito longo e fino em uma passada contínua, como fuso e haste de cilindro.
Em ambos os casos, a luneta não apoia em superfície bruta. Antes de montar, torna-se uma pista curta e concêntrica no ponto de apoio, com acabamento bom. Apoio em superfície de laminação ou de serra copia o batimento do bruto para a peça inteira.
Como centrar a luneta fixa
- Com a peça ainda presa só na placa e no contraponto, torneie a pista no ponto onde a luneta vai trabalhar, com rotação baixa e passe leve.
- Posicione a luneta sobre a pista e aproxime os três apoios sem apertar.
- Com relógio comparador perto da luneta, gire a peça a mão e ajuste os apoios até o batimento ficar dentro do que a peça pede.
- Feche os apoios só até encostar, sem empurrar a peça para fora do eixo. O relógio não deve mexer ao apertar.
- Lubrifique a sapata de bronze, ou confira o giro livre dos roletes, antes de ligar o spindle.
Na luneta autocentrante hidráulica, o equivalente é conferir de tempos em tempos se o centro dela ainda coincide com o do spindle. Um desalinhamento pequeno ali vira conicidade ou batimento em todas as peças do lote.
Problemas de campo resolvidos
Os cinco defeitos abaixo respondem pela maior parte das reclamações em peça longa. Para cada um: como ele aparece, a causa mais provável e o que fazer.
1. Conicidade: o diâmetro muda de uma ponta para a outra
Como aparece: a peça mede certo perto da placa e cresce ou diminui de forma linear até o contraponto. Causa mais provável: o contraponto está deslocado lateralmente em relação ao eixo do spindle. Um desalinhamento de 0,02 mm na ponta vira até 0,04 mm de diferença no diâmetro, porque o eixo da peça fica inclinado em relação ao movimento da ferramenta.
O que fazer: torneie um corpo de prova com dois colares, um perto da placa e outro perto do contraponto, no mesmo passe, sem mexer no corretor. Meça os dois. A diferença dividida por dois é o quanto o contraponto precisa andar. Se a conicidade aparece sem contraponto, numa peça em balanço, a causa é outra: a ponta livre foge, e a resposta é apoio, não ajuste.
2. Barriga no meio: diâmetro maior no centro do vão
Como aparece: as pontas medem bem e o meio sai maior, em curva. Causa: flecha da peça entre os apoios, exatamente a conta do exemplo acima. A força de corte empurra a peça para longe da ferramenta onde ela é mais flexível, que é o meio do vão.
O que fazer: se o L/D passou de 10, a resposta é luneta. Antes disso, dá para reduzir a força radial: pastilha de geometria positiva, raio de ponta menor, ângulo de posição perto de 90° para mandar mais força no sentido axial e profundidade de passe de acabamento constante. O post sobre como escolher o avanço no torno mostra como o raio de ponta e o avanço mudam a força e o acabamento juntos.
3. Vibração: chiado e marca em espiral
Como aparece: ruído agudo, acabamento ondulado e marca regular ao longo do eixo, quase sempre piorando no meio da peça. Causa: a peça entrou na sua frequência natural, coisa que peça esbelta faz com facilidade. Ponta rotativa com folga e luneta mal apertada pioram muito.
O que fazer: primeiro, mudar a rotação em 10% a 20%, para cima ou para baixo, e ver se a vibração some; às vezes basta sair da faixa crítica. Depois, conferir a folga da ponta rotativa. Em seguida, reduzir a força radial com o mesmo receituário da barriga no meio. Um ponto contraintuitivo: passe muito leve também vibra, porque a pastilha esfrega em vez de cortar. Subir um pouco o avanço às vezes estabiliza o corte. Se nada disso resolve, a peça precisa de apoio a mais.
4. Marca da luneta na peça
Como aparece: faixa riscada, polida ou com rebarba onde os apoios trabalharam. Causa: sapata sem lubrificação, rolete travado, cavaco entrando entre o apoio e a peça ou aperto exagerado.
O que fazer: lubrificar a sapata de bronze, trocar o rolete que não gira livre, proteger o apoio do jato de cavaco e apertar só até encostar. Quando a superfície de apoio é acabada e não pode ganhar marca, há duas saídas. Uma é apoiar num trecho que ainda vai ser usinado. A outra é colocar uma luva concêntrica sobre a peça e apoiar a luneta na luva.
5. Peça fina empenada pelo próprio contraponto
Como aparece: a peça sai torta, com batimento no meio, e mede reta enquanto está presa. Ao soltar, ela volta. Causa: o contraponto está empurrando demais. Uma peça fina entre apoios é uma coluna, e uma coluna comprimida amplifica qualquer desvio que já tenha.
Uma conta ajuda a dar a dimensão. Para um eixo de aço Ø10 com 300 mm entre apoios, a carga de flambagem de Euler fica em torno de 11.000 N. Um contraponto empurrando 4.000 N, valor comum em unidade hidráulica regulada para peça grande, aumenta qualquer desvio existente em cerca de 50%. Nessa situação a peça entra torta na usinagem, mesmo sem chegar a flambar.
O calor piora. O aço dilata perto de 0,0115 mm por metro a cada grau. Uma peça de 300 mm que esquenta 30 °C durante o corte cresce cerca de 0,1 mm. Com a ponta parada e travada, esse crescimento vira mais força de compressão.
O que fazer: usar a menor pressão que ainda segura a peça sem escorregar no furo de centro, regulada por peça e anotada na folha de processo. Ponta rotativa com mola de compensação absorve a dilatação. Refrigeração abundante reduz o crescimento térmico. No contraponto servo, a força de encosto programada resolve o problema na origem, desde que alguém tenha ajustado o valor para aquela peça em vez de deixar o de fábrica.
Como juntar tudo numa folha de processo
Para peça longa que se repete, vale registrar o apoio como parte do processo, e não deixar na memória de quem montou o primeiro lote. Uma folha simples resolve:
- L/D de cada trecho usinado, e não só da peça inteira.
- Apoio usado em cada operação: placa, contraponto, luneta fixa ou acompanhante, e onde a luneta fica.
- Pressão ou força do contraponto, com o valor que deu certo.
- Diâmetro e posição da pista da luneta, se ela é torneada antes.
- Rotação e avanço de acabamento que não vibraram, e a pastilha usada.
- Como o batimento e a conicidade foram conferidos no primeiro item.
A fixação na placa entra na mesma folha. Se o lado da placa já está acabado, a escolha entre castanha dura e mole muda o batimento antes de qualquer luneta entrar em cena, e o post sobre castanha mole ou castanha dura mostra o procedimento para usinar a mole no diâmetro certo.
Quando a peça longa muda a escolha da máquina
Quem compra torno pensando só no diâmetro máximo costuma descobrir o comprimento depois. Se a carteira tem eixo, haste ou fuso, três itens precisam entrar na especificação desde o começo: comprimento usinável com contraponto, tipo de contraponto (hidráulico ou servo) e possibilidade de montar luneta, incluindo a autocentrante hidráulica quando a produção é seriada.
A página de tipos de torno CNC compara torre, gang tool, leito plano e automático, e a de torneamento CNC mostra as operações e os números do corte. Para peça longa e fina em série, o torno automático com luneta opcional, como o CKZJ, também entra na conta. Se você tem um eixo que hoje vibra, sai cônico ou empena, mande o desenho com material, comprimento e tolerância, e a gente diz qual configuração segura a peça.