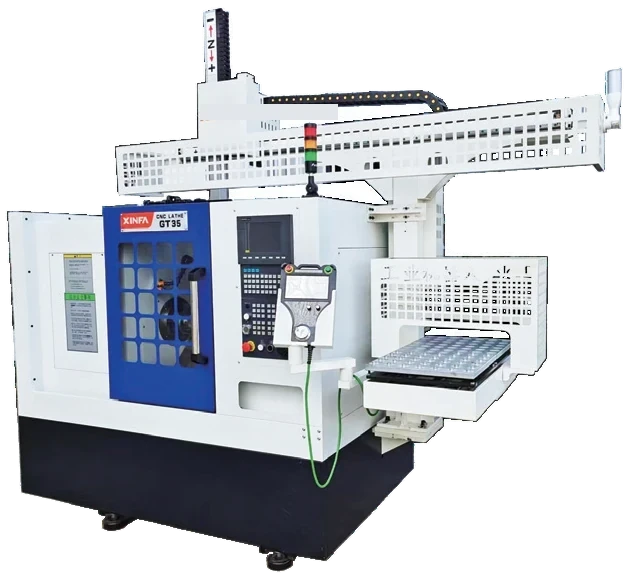
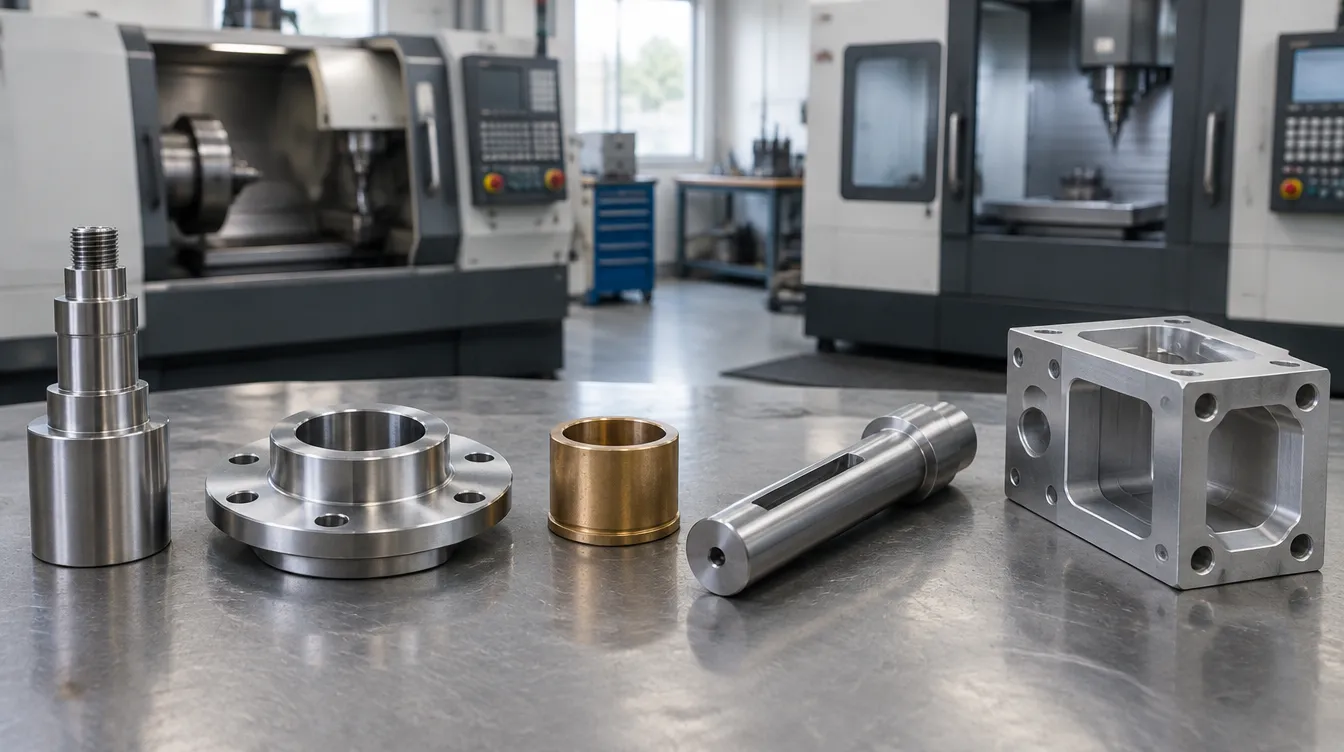
A pergunta chega quase sempre do mesmo jeito: a oficina tem um torno, recebeu um desenho novo e quer saber se aquilo é serviço de torno ou de centro de usinagem. Ou então está prestes a comprar a próxima máquina e não sabe se o dinheiro rende mais num torno CNC com ferramenta acionada ou num centro vertical.
A teoria cabe numa linha, e mais abaixo ela está. Mas quem decide a máquina é a peça, não a definição. Por isso este texto é uma triagem: oito peças que aparecem toda semana em qualquer usinagem, cada uma com o veredito e o raciocínio que leva até ele. Ao final, o critério para quando a resposta é mesmo centro de usinagem, inclusive nos casos em que a Tornea Paulista não tem a máquina para vender.
A diferença em uma frase: quem gira
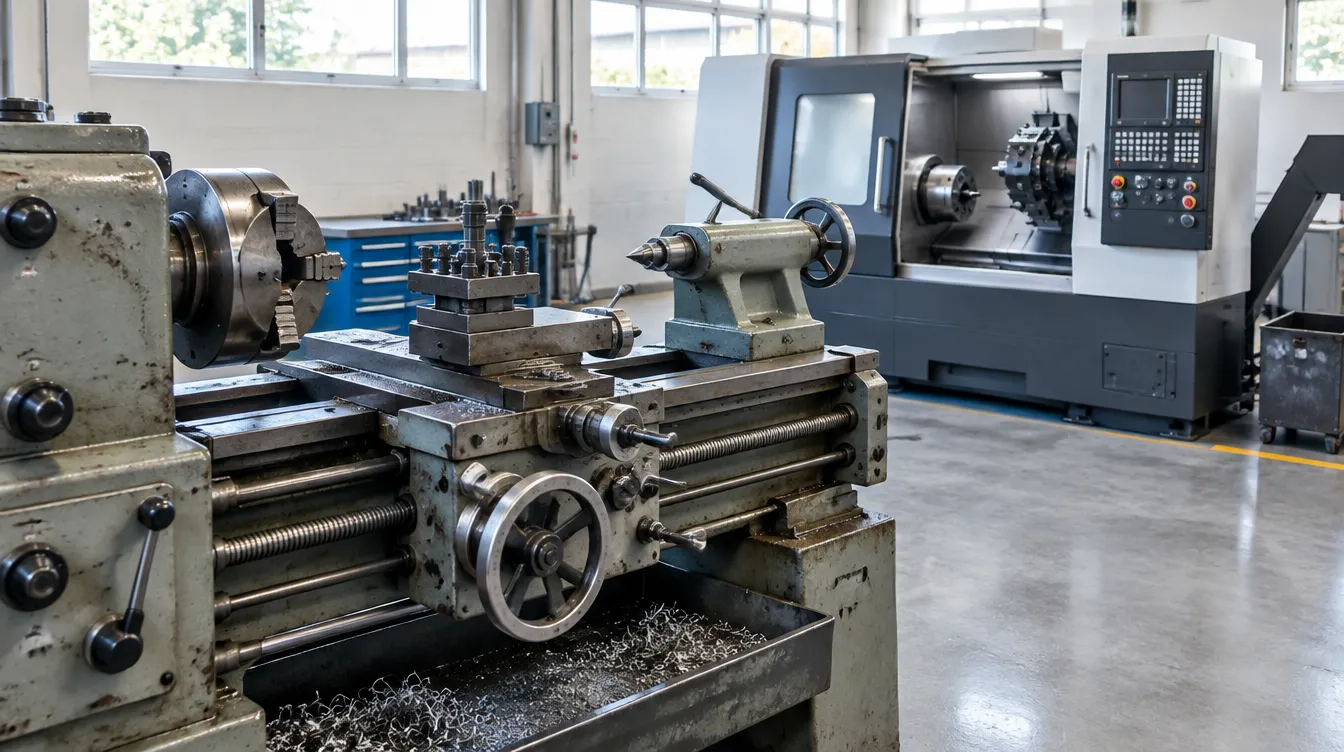
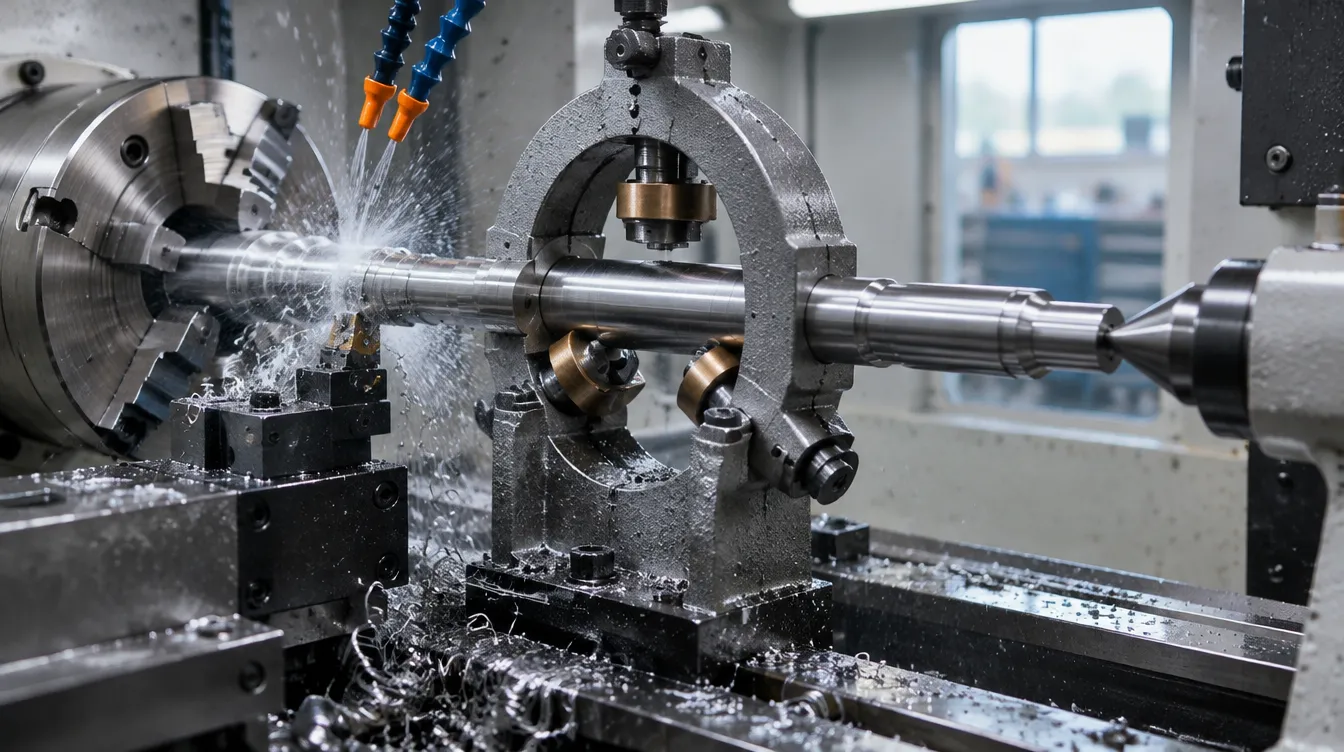
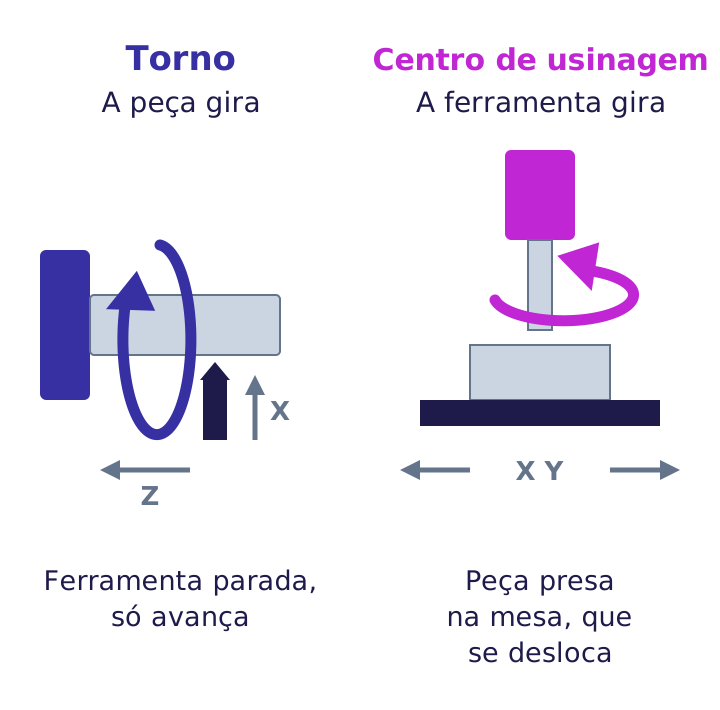
No torno, a peça gira e a ferramenta fica parada, avançando em X e Z. No centro de usinagem, a ferramenta gira e a peça fica presa na mesa, que se desloca em X e Y enquanto o cabeçote desce em Z. Todo o resto vem daí.
Quando a peça gira, qualquer superfície de revolução sai naturalmente concêntrica ao eixo da placa: diâmetro externo, furo, cone, rosca, canal, face. Quando a ferramenta gira, quem sai bem são as geometrias planas e prismáticas: face fresada, bolsão, rasgo, furação em posição, contorno 2D. Um torno pode fazer um pouco do trabalho do centro, e o centro pode fazer um pouco do trabalho do torno, mas sempre pagando em tempo, em acabamento ou em fixação.
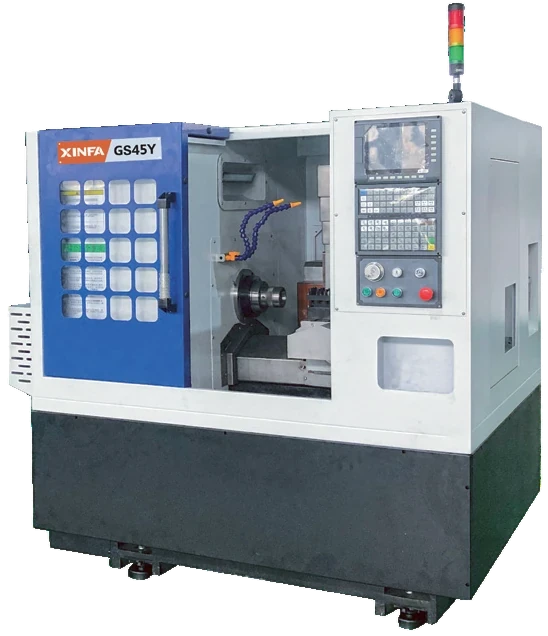
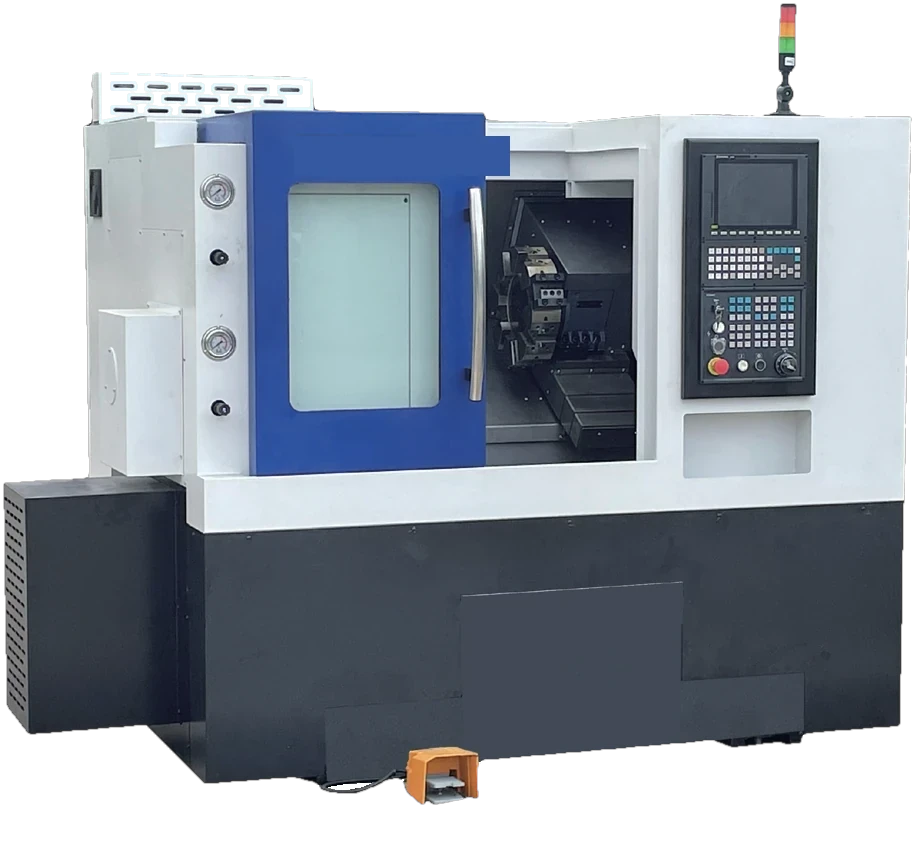
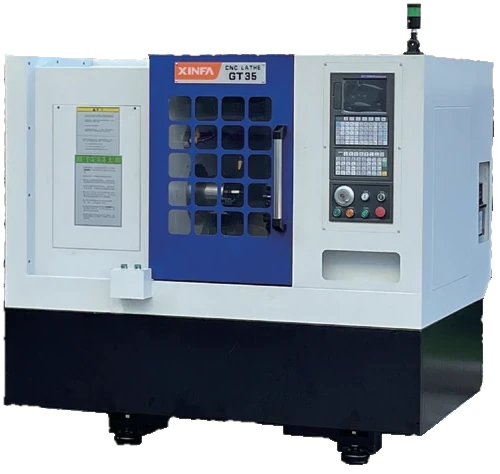
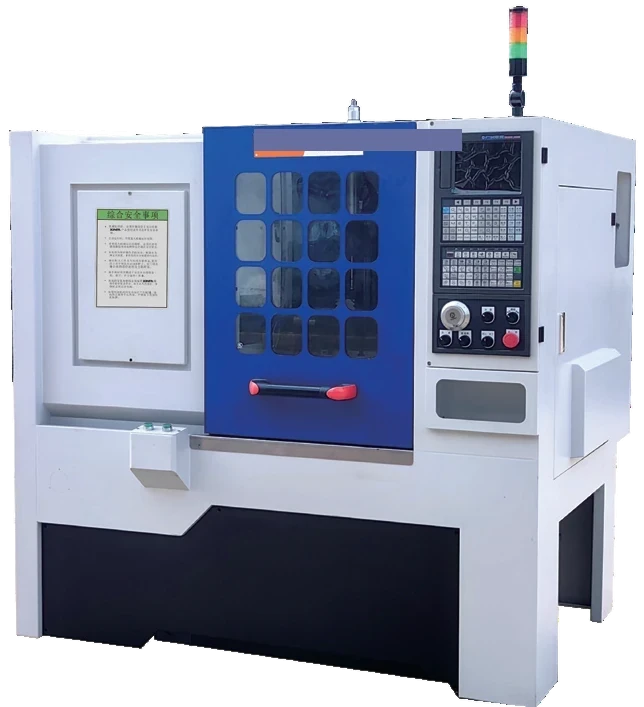
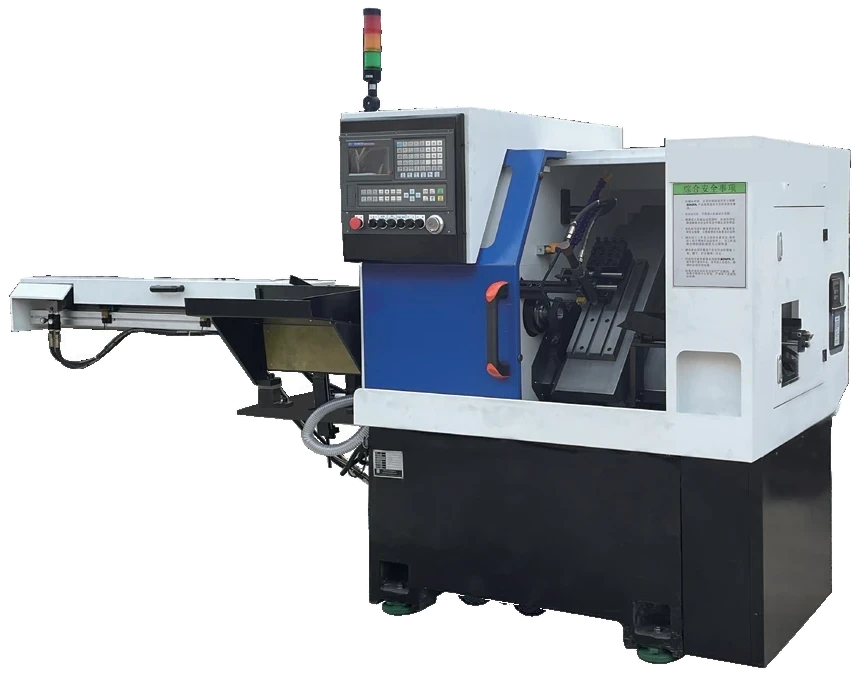
Entre os dois existe uma família inteira de máquinas híbridas, que é onde mora a maior parte das dúvidas: o torno com ferramenta acionada, o torno com eixo Y e as máquinas turn-mill. Elas continuam sendo tornos, com a peça girando na placa, mas a torre carrega ferramentas que também giram. Com o spindle travado numa posição angular (eixo C), a máquina fura e fresa sem tirar a peça da placa. Os tipos de torno CNC estão descritos em detalhe numa página própria.
As três perguntas da triagem
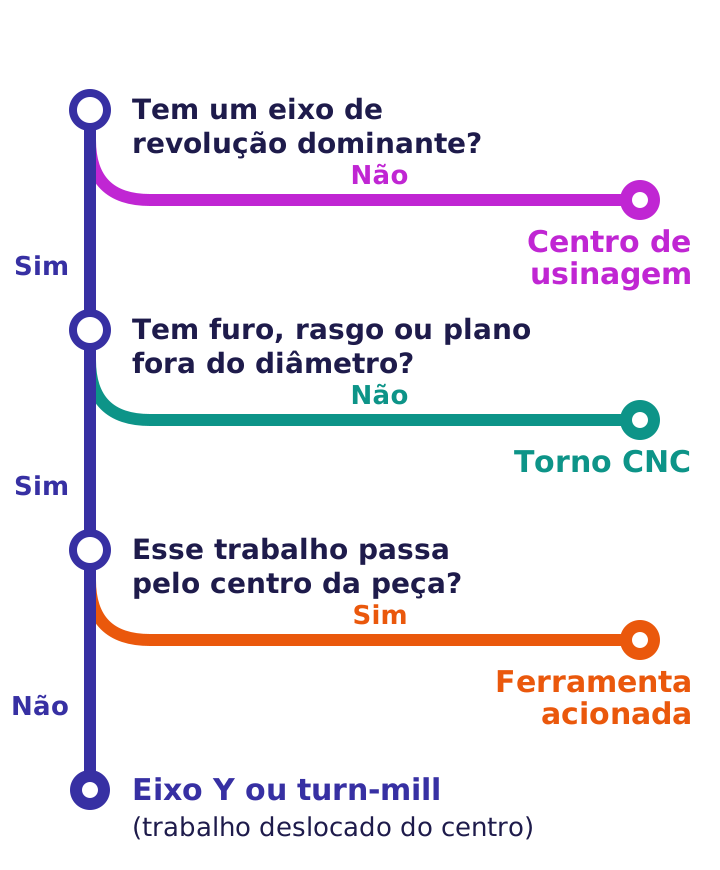
Antes de olhar peça por peça, vale fixar o roteiro. Três perguntas resolvem a grande maioria dos desenhos:
- A peça tem um eixo de revolução dominante? Se mais da metade do volume de material removido é diâmetro, face e furo central, a peça nasceu para o torno.
- O que não é de revolução está referenciado a esse eixo? Furação em círculo de furos, rasgo de chaveta, plano lateral e furo transversal medidos a partir do centro da peça pedem para ser feitos na mesma fixação, e é aí que entra a ferramenta acionada.
- Esse trabalho fora do eixo está no centro ou deslocado dele? Furo radial que passa pelo centro e rasgo alinhado ao eixo se resolvem com ferramenta acionada e eixo C. Furo deslocado, plano fora de centro e bolsão lateral pedem eixo Y.
Se a resposta à primeira pergunta é não, ou seja, a peça é um bloco, uma placa ou uma carcaça sem eixo de revolução que mande no desenho, a triagem termina ali: é peça de centro de usinagem.
Peça 1: eixo escalonado com rosca e canal
Eixo de aço 1045, quatro diâmetros, um canal para anel elástico, rosca M24 na ponta e chanfros em todas as quinas. Comprimento de 180 mm, maior diâmetro de 40 mm.
Veredito: torno CNC simples, com torre ou gang tool conforme o diâmetro e o volume.
Não há nada nesta peça que não seja de revolução. Diâmetros, canal, rosca e chanfros saem em uma fixação, com o contraponto apoiando a ponta se a relação entre comprimento e diâmetro passar de quatro ou cinco. Num centro de usinagem esta peça precisaria de um quarto eixo e interpolação para cada diâmetro, com acabamento pior e ciclo várias vezes maior. Ninguém faz assim a não ser por falta absoluta de torno.
Se o volume for alto, a pergunta passa a ser outra: barra com alimentador ou blank serrado. Mas continua sendo torno.
Peça 2: bucha com furo de precisão
Bucha de bronze, diâmetro externo de 50 mm, furo de 30 mm H7, comprimento de 40 mm, com chanfros internos e externos e exigência de concentricidade de 0,02 mm entre furo e diâmetro externo.
Veredito: torno CNC, e a peça inteira numa fixação sempre que o comprimento permitir.
A concentricidade é o argumento definitivo. Quando furo e diâmetro externo saem na mesma fixação, a concentricidade depende do mancal do spindle e não do operador. Num centro, o furo seria mandrilado com a peça presa numa morsa ou numa placa sobre a mesa, e o diâmetro externo viria de outra operação. Duas referências, duas oportunidades de erro.
Uma armadilha comum aqui é usinar o externo, inverter a peça na castanha e então fazer o furo. A bucha passa a depender da castanha para manter a concentricidade, e 0,02 mm deixa de ser garantido. Furo e externo devem sair juntos, e a separação fica para o corte. O texto sobre castanha mole mostra como preparar a segunda fixação quando ela é inevitável.
Peça 3: flange com furação em círculo
Flange de aço com diâmetro externo de 140 mm, cubo central, furo central de 50 mm e seis furos de 11 mm passantes num diâmetro de furação de 110 mm.
Veredito: torno com ferramenta acionada. O eixo Y não é necessário.
É o exemplo clássico da peça que vai e volta entre duas máquinas sem necessidade. A parte torneada é quase tudo: faces, diâmetros, cubo e furo central. A furação é axial, paralela ao eixo da peça, e cada furo está no mesmo raio. O spindle indexa a 0°, 60°, 120° e assim por diante, a broca acionada desce em Z, e o círculo de furos sai concêntrico ao furo central porque tudo foi feito sem soltar a peça.
Quando a flange vai para o centro de usinagem, a posição dos furos passa a depender de centrar a peça na mesa, com apalpador ou relógio, e a tolerância de posição do círculo de furação em relação ao furo central fica nas mãos de quem prendeu a peça. Se o lote é pequeno, ainda dá para conviver. Se o lote é médio ou grande, a fila entre as duas máquinas, o segundo setup e a inspeção extra custam mais que a diferença de preço do torno com ferramenta acionada.
Quando a flange é grande demais para a placa, com diâmetro acima da capacidade do torno, ou tem formato não circular, com orelhas e contorno fresado, o centro volta a ser a opção certa.
Peça 4: eixo com rasgo de chaveta
Eixo de 35 mm de diâmetro com rasgo de chaveta de 10 mm de largura por 45 mm de comprimento, alinhado ao centro, com fundo plano.
Veredito: torno com ferramenta acionada radial. Eixo Y apenas se o rasgo tiver tolerância de largura apertada demais para a fresa em uma passada.
O rasgo está na linha de centro. Com o spindle travado no ângulo certo, uma fresa de topo radial entra em X até a profundidade do rasgo e corre em Z pelo comprimento. O rasgo sai alinhado ao eixo e com o fundo plano, sem precisar de Y.
O eixo Y entra em cena quando a largura do rasgo tem tolerância que pede acabamento lateral com fresa menor, deslocada para um lado e depois para o outro, ou quando o rasgo não está centrado. Sem Y, a largura do rasgo é a largura da fresa, com o desvio dela. Para rasgos de chaveta padrão, com chaveta comercial e ajuste normal, isso costuma bastar.
Peça 5: corpo com sextavado e furo transversal deslocado
Corpo de conexão hidráulica em latão. Parte torneada com rosca e assentos, um sextavado de 27 mm entre faces para a chave e um furo transversal de 6 mm deslocado 8 mm do centro, cruzando uma galeria interna.
Veredito: torno com eixo Y, ou máquina turn-mill.
Esta é a peça que justifica o eixo Y. O sextavado pode ser feito sem Y, com interpolação polar entre C e X, mas o resultado é uma face com pequenas marcas de sincronismo e um ciclo mais lento. Com Y, cada face do sextavado é uma passada reta de fresa, como num centro. E o furo deslocado, esse sim, não tem outra saída: com o furo fora do centro, a broca precisa ser posicionada em Y e o eixo C sozinho não resolve.
Num centro de usinagem esta peça daria trabalho no sentido contrário: a parte torneada teria de vir pronta de um torno, e a fixação para fresar o sextavado e furar de lado precisa de dispositivo próprio, com referência no diâmetro torneado. Na mesma máquina, a galeria, o furo transversal e a rosca saem com a geometria travada entre si. O texto quando o eixo Y compensa faz a conta completa para esse tipo de peça.
Peça 6: came excêntrico
Eixo de comando com um came excêntrico de 6 mm de deslocamento, diâmetro do came de 45 mm, sobre um eixo de 30 mm.
Veredito: torno, com fixação excêntrica dedicada; turn-mill quando o lote é grande e o came é parte de uma peça maior.
O came excêntrico é um cilindro deslocado. Em lote pequeno, a solução mais barata é tornear o eixo, depois prender a peça numa bucha ou castanha com deslocamento de 6 mm e tornear o came como se fosse um diâmetro qualquer. Funciona bem e o acabamento é de torno.
Em lote maior, o tempo de troca de fixação pesa, e aí uma máquina com ferramenta acionada e Y consegue fresar o came por interpolação ou em giro sincronizado, sem segunda fixação. O acabamento fica um degrau abaixo do torneado e o ciclo é mais longo, então a decisão é conta de lote, não de capacidade. O centro de usinagem só entraria aqui com quarto eixo, e não ganha de nenhuma das duas alternativas.
Peça 7: carcaça prismática
Carcaça de bomba em ferro fundido, formato de bloco de 160 por 120 por 90 mm, com duas faces de vedação planas, um alojamento de rolamento mandrilado, oito furos roscados M8 em três faces e um bolsão interno.
Veredito: centro de usinagem, sem dúvida.
Não existe eixo de revolução que mande nesta peça. O alojamento de rolamento é redondo, mas é um entre muitos elementos, todos referenciados às faces planas. A peça é presa pela base numa morsa ou num dispositivo, e o centro faz face, furação, rosca, bolsão e mandrilamento trocando de ferramenta no magazine. Com mesa giratória ou quarto eixo, faz várias faces na mesma fixação.
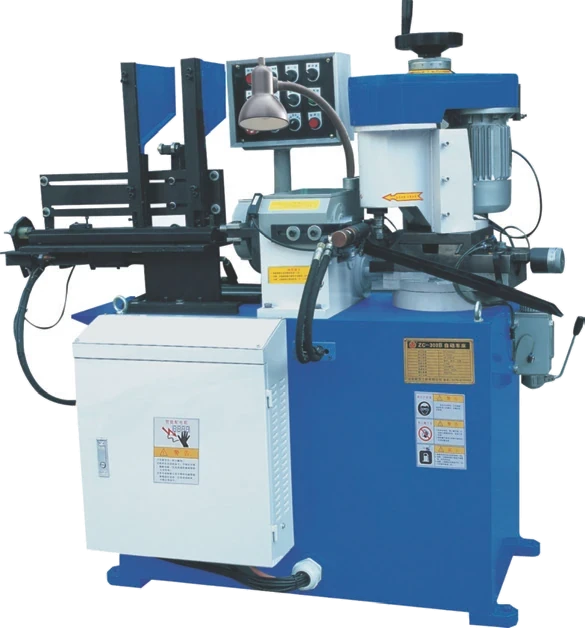
Aqui a resposta honesta é que a Tornea Paulista não tem centro de usinagem vertical no catálogo. Para quem tem esse tipo de peça como produto principal, a máquina certa é um centro. As fresadoras e furadeiras automáticas ZX resolvem bem rasgo, face e furação repetidos em lote, mas são máquinas dedicadas a uma operação conhecida, não substituem a flexibilidade de um centro com troca automática de ferramenta.
Peça 8: peça mista, metade torneada, metade fresada
Suporte de alumínio feito de barra redonda de 60 mm. Uma ponta é um pino torneado com rosca. A outra ponta tem duas faces paralelas fresadas, formando uma orelha de 20 mm de espessura, com um furo transversal de 10 mm passando pelas faces.
Veredito: turn-mill ou torno com eixo Y, se o volume justifica. Torno mais centro, se o lote é pequeno e a oficina já tem as duas máquinas.
É a peça que mais gera discussão, porque as duas respostas funcionam. Feita em duas máquinas, o torno faz o pino, a rosca e o diâmetro da barra, e o centro faz as faces e o furo com a peça presa por um dispositivo que pega o diâmetro torneado. Feita numa máquina só, as faces saem com fresa acionada usando o eixo Y, e o furo transversal sai em seguida, com a relação entre furo, faces e pino garantida pela fixação única.
O ponto de virada é o volume. Abaixo de algumas dezenas de peças por mês, duas máquinas que já existem na oficina são mais baratas que uma máquina nova. Acima disso, a conta muda: cada peça passa por dois setups, duas filas e duas inspeções, e o dispositivo do centro precisa ser feito e mantido. Uma turn-mill de leito plano ou um torno com ferramenta acionada e eixo Y entrega a peça acabada na saída da máquina.
A conta de uma máquina contra duas
Nas peças 3, 4, 5 e 8 a escolha real não é entre torno e centro, e sim entre fazer a peça em uma máquina ou em duas. Vale colocar no papel os custos que não aparecem na comparação de preço:
- Segundo setup. Dispositivo, zeramento e primeira peça no centro custam de meia hora a algumas horas por lote, sempre.
- Fila entre máquinas. A peça torneada espera o centro liberar. Em produção apertada, o lead time do pedido é a soma das duas filas.
- Erro de referência. Cada vez que a peça é solta e presa de novo, a posição relativa entre o que foi torneado e o que foi fresado depende do dispositivo e de quem prendeu.
- Manuseio e estoque intermediário. Caixas de peça meio pronta ocupam espaço, se misturam e se danificam.
- Inspeção dobrada. Duas operações significam dois pontos de controle.
Do outro lado está o preço maior da máquina com ferramenta acionada e eixo Y, o custo das ferramentas acionadas e o ciclo de fresamento mais lento que num centro dedicado, porque o spindle de uma ferramenta acionada é menor e menos potente que o de um centro de usinagem. Para fresamento leve, como faces, rasgos e furação, a diferença é pequena. Para desbaste pesado de bolsão, o centro ganha com folga.
Erros comuns na triagem
- Comprar centro porque é mais versátil. É versátil para peça prismática. Para eixo, bucha e flange, versatilidade nenhuma compensa o ciclo e o acabamento de um torno.
- Pagar eixo Y sem ter peça para ele. Furação axial em círculo e furo radial pelo centro se resolvem com ferramenta acionada e eixo C. O Y vale quando há trabalho deslocado do centro.
- Ignorar o diâmetro da peça. Flange que não passa na placa ou peça longa sem apoio mudam a resposta, por mais que a geometria seja de revolução.
- Esquecer o volume. Peça que se faz bem em duas máquinas com lote de dez pode virar gargalo com lote de mil.
- Tratar o fresamento no torno como se fosse centro. A ferramenta acionada tem limite de potência e de rotação. Bolsão grande e desbaste pesado de face continuam sendo serviço de centro.
Quando a resposta é mesmo centro de usinagem
A peça é de centro quando não tem eixo de revolução dominante: carcaças, blocos, placas, suportes com várias faces, moldes e matrizes. Também é de centro quando a parte fresada é a maior parte do material removido, mesmo que exista um diâmetro na peça, e quando a peça é grande demais para a placa de um torno.
Para tudo o que gira em torno de um eixo, com ou sem furação, rasgo e plano, o caminho começa num torno, e a pergunta passa a ser quanto do trabalho fresado se leva para dentro dele. O guia de tornos CNC reúne as famílias do catálogo, e a página de torneamento CNC detalha as operações e os números de corte de cada uma.
Se você tem um desenho na mesa e ficou na dúvida entre as alternativas, mande o arquivo ou uma foto pelo formulário. A equipe técnica faz essa mesma triagem com a sua peça e diz qual configuração faz sentido, inclusive quando a resposta é uma máquina que a Tornea não vende.