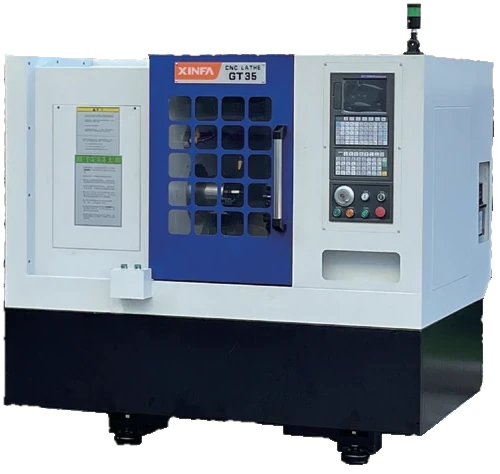
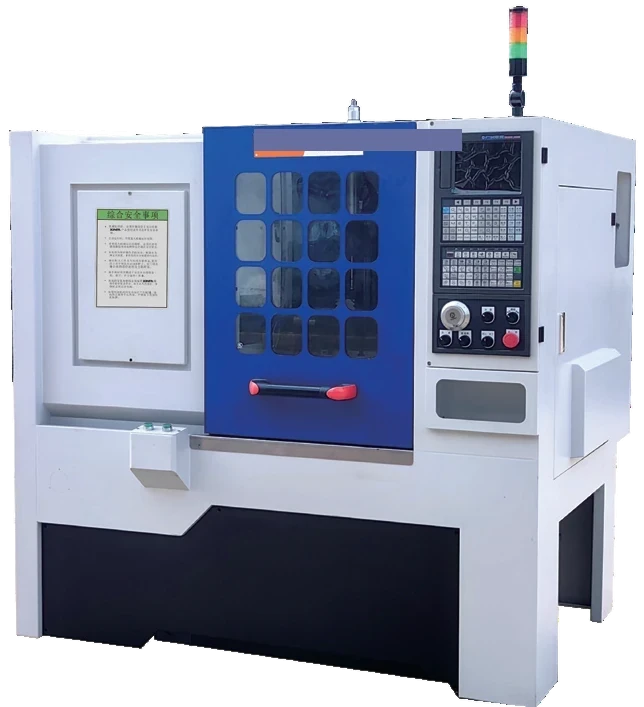
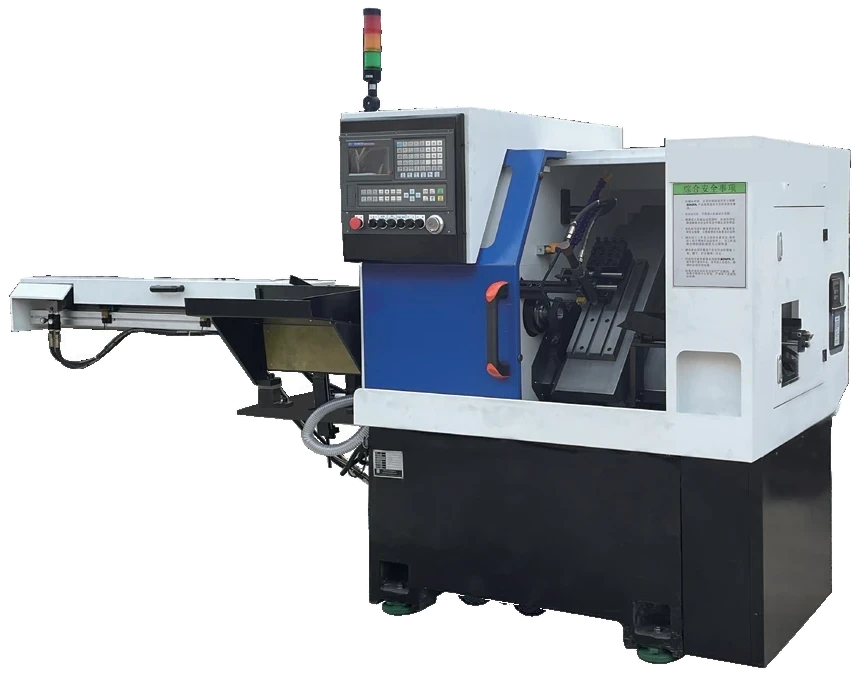
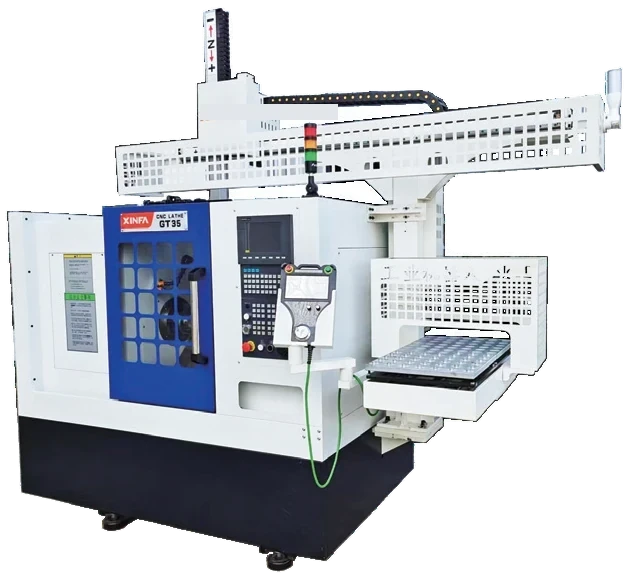
Eixo Y em torno costuma ser vendido como sofisticação. Na fábrica, ele resolve um problema bem específico e fácil de identificar: geometria que não está no centro da peça.
Um torno convencional trabalha em dois eixos. O carro avança na direção do comprimento e no diâmetro, e toda operação acontece alinhada ao eixo de rotação. Com ferramenta acionada, a máquina ganha furação e fresamento, mas ainda no centro ou em posição radial fixa.
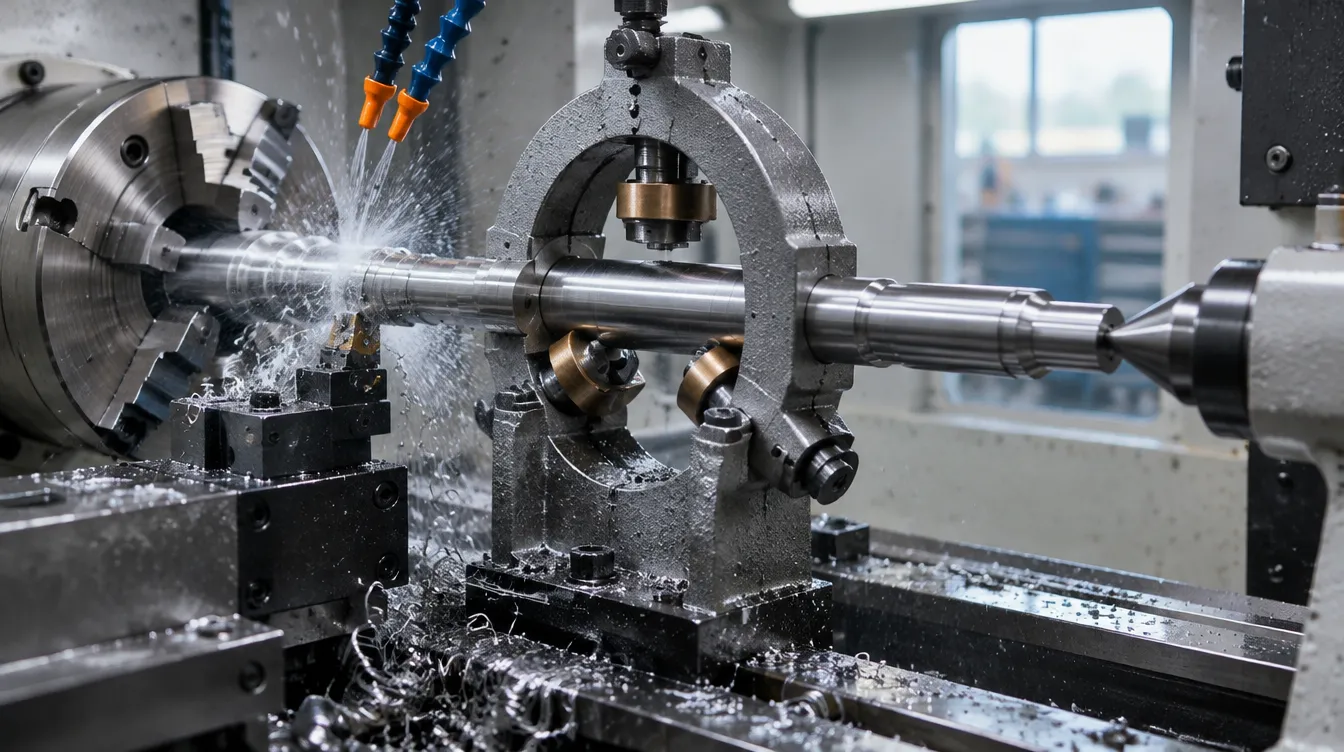
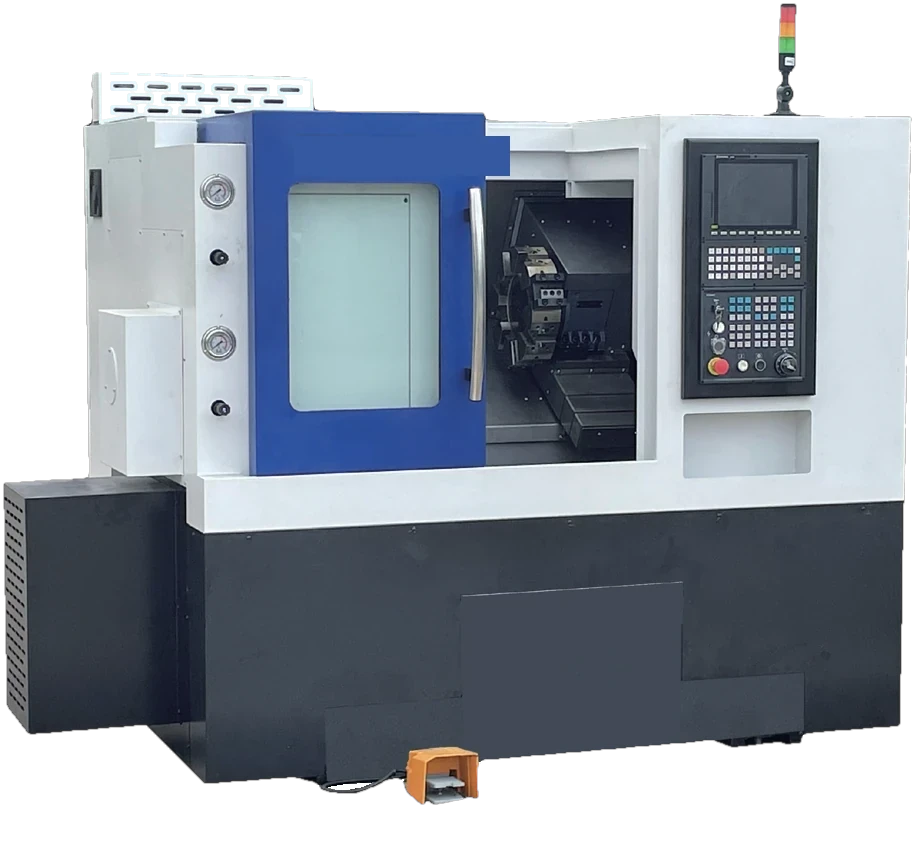
O eixo Y acrescenta deslocamento perpendicular. Nos modelos GT100LMY e GT150LMY esse curso é de ±45 mm e ±50 mm. Parece pouco, e é justamente esse pouco que permite furo deslocado, rasgo, flat e fresamento fora da linha de centro sem tirar a peça da placa.
Como saber se a sua peça precisa
Pegue o desenho e marque tudo que não passa pelo eixo de rotação. Furo com cota a partir de uma face lateral, rasgo de chaveta, superfície plana em diâmetro, sextavado, recorte assimétrico. Se essa lista tem mais de um item, a peça provavelmente está saindo do torno para terminar em outra máquina.
Cada transferência custa tempo de máquina, tempo de operador e, principalmente, referência. A peça que sai da placa e volta em outro dispositivo perde a relação geométrica original. Quando o desenho pede posição precisa entre o furo deslocado e o diâmetro torneado, essa perda vira refugo ou vira inspeção extra.
A conta que vale a pena fazer
- Quantas peças por mês passam hoje por uma segunda máquina só por causa de detalhe fora do centro?
- Quanto tempo leva cada fixação adicional, incluindo espera, setup e conferência?
- Quantas peças são reprovadas por desalinhamento entre operações feitas em máquinas diferentes?
- Quanto do seu centro de usinagem está ocupado com operações simples que o torno poderia absorver?
Em muitas fábricas essa última pergunta é a que mais surpreende. O centro de usinagem, que deveria estar produzindo peça prismática complexa, passa parte do turno fazendo dois furos numa peça torneada.
O que o eixo Y não resolve
Ele não aumenta a capacidade de corte, não substitui um centro de usinagem para peça prismática e não compensa falta de rigidez. O curso continua limitado, e a ferramenta acionada da torre tem potência própria, de 2,3 kW nos modelos GT100 e 3,1 kW nos GT150, com rotação de até 4.000 rpm.
Se a peça exige fresamento pesado, superfície ampla ou muitas faces, a resposta não é eixo Y no torno. É outro tipo de máquina, e dizer isso na cotação é parte do trabalho.
Eixo Y no torno ou centro de usinagem
Quando a lista de operações fora do centro cresce, aparece a dúvida entre investir no torno com eixo Y ou comprar um centro de usinagem. A pergunta certa não é qual máquina é mais completa, e sim onde a peça passa mais tempo parada hoje.
Se a peça é de revolução e ganha apenas dois ou três detalhes laterais, o eixo Y no torno costuma resolver com uma fixação só. Se a peça tem várias faces, cavidades e superfícies amplas, o centro de usinagem continua sendo a máquina certa, e o torno volta ao papel de preparar o diâmetro.
Há também o efeito de fila. Concentrar operação simples no torno libera o centro de usinagem para o trabalho que só ele faz. Em fábrica com um único centro, esse remanejamento às vezes vale mais do que a economia de tempo na peça isolada.
Uma alternativa mais barata que às vezes basta
Nem toda peça fora do centro precisa de eixo Y. Ferramenta acionada com posicionamento angular do spindle já resolve furo radial e alguns rasgos. Os modelos GT100M e GT150M cobrem esse cenário com torre acionada de 30°, sem o custo do eixo adicional.
A diferença aparece quando a geometria pede posição contínua fora do eixo, e não apenas ângulos definidos. Aí o eixo Y deixa de ser conforto e passa a ser condição para a peça existir naquela máquina.
O caminho seguro é mandar o desenho antes de decidir. A análise cruza a geometria com curso, potência, passagem de barra e tolerância, e mostra se o eixo Y paga o investimento na sua peça ou se o dinheiro rende mais em outro lugar do processo.