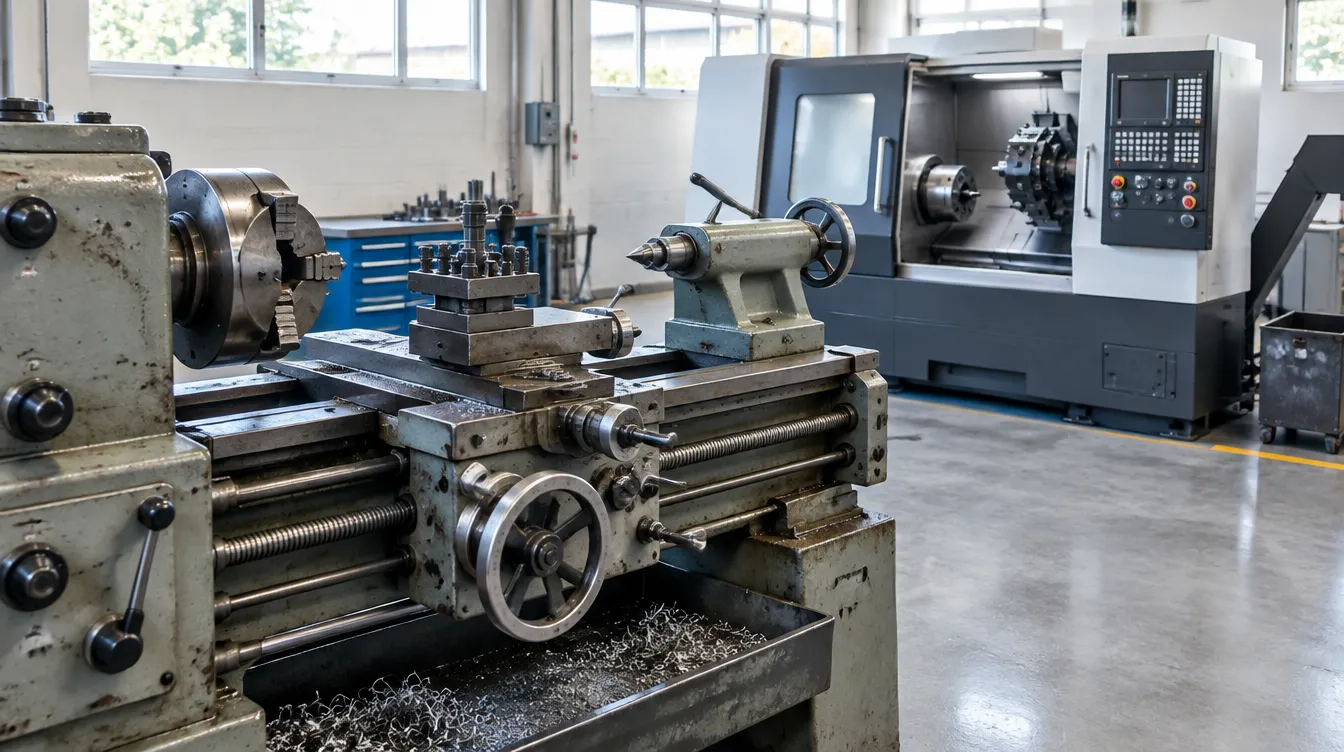
Quase toda tornearia que hoje pensa em CNC tem um ou dois tornos convencionais que pagaram a si mesmos há muito tempo. Eles funcionam, o torneiro conhece cada folga do carro, e a peça sai boa. A dúvida não é se o CNC é melhor. É se ele é melhor para o serviço que a sua oficina faz, e em quantos meses a diferença volta para o caixa.
Este texto compara as duas máquinas lado a lado, ponto por ponto, e depois monta a conta de retorno de uma oficina de exemplo, com horas, setup, refugo e custo-hora. Os números da oficina são hipotéticos e servem para mostrar o caminho da conta. Troque pelos seus e a resposta sai para o seu caso.
O que muda de verdade entre o convencional e o CNC
No convencional, o torneiro é o comando. Ele lê o desenho, decide a sequência, gira os volantes, olha o nônio e mede. A qualidade da peça depende da mão e da atenção de quem está na máquina, e a centésima peça do lote custa quase o mesmo tempo que a primeira.
No CNC, essa sequência vira programa. O tempo de pensar a peça acontece uma vez, na programação e no primeiro ajuste, e daí em diante a máquina repete. O operador passa a carregar, descarregar, medir por amostragem e corrigir desgaste de ferramenta. Se a dúvida é mais básica, a página o que é um torno CNC explica o comando e os eixos; aqui a conversa é sobre dinheiro e serviço.
Essa diferença de natureza explica quase tudo o que vem a seguir. O convencional ganha onde o pensar domina o tempo: peça única, reparo, ajuste na hora. O CNC ganha onde o repetir domina: lote, peça recorrente, perfil que a mão não reproduz igual.
Comparação lado a lado, ponto por ponto
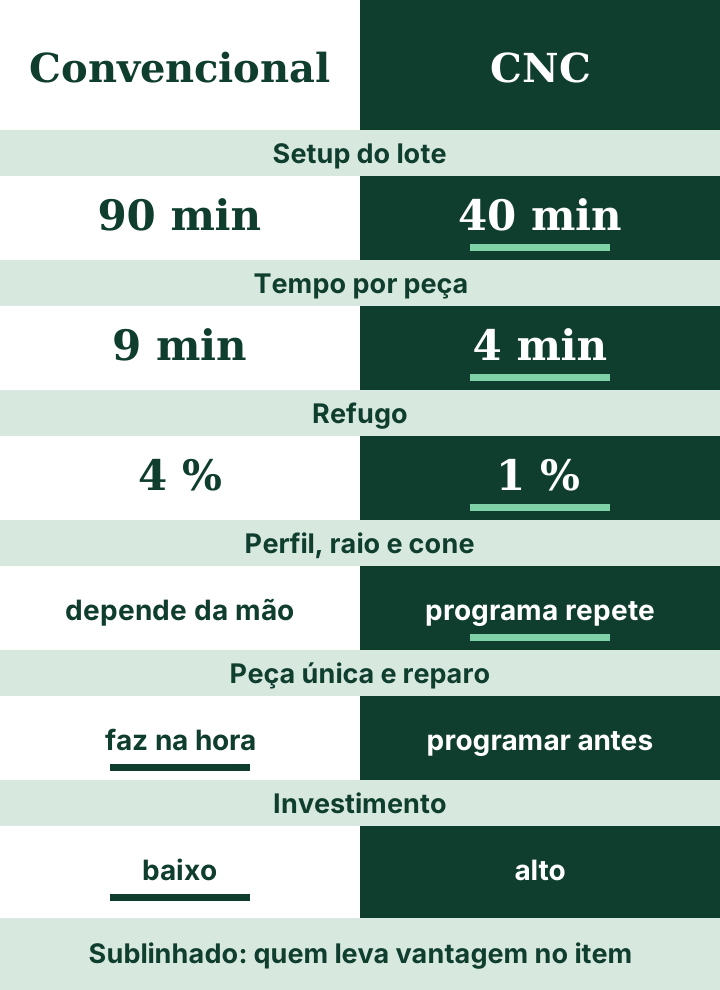
Setup do lote. No convencional, cada lote recomeça do zero: prender, centrar, ajustar batentes, fazer a primeira peça devagar e medir tudo. Na peça de exemplo deste texto, isso leva 90 minutos. No CNC, o programa está salvo, as ferramentas têm corretor guardado e o setup fica em 40 minutos, quase todo gasto em fixação e na conferência da primeira peça.
Tempo por peça. O convencional perde tempo entre um corte e outro: trocar ferramenta no porta-ferramenta, voltar o carro, conferir medida a cada passe de acabamento. O CNC também tem tempo fora do corte, mas ele é curto e igual em toda peça. Na bucha de exemplo, 9 minutos no convencional contra 4 no CNC, já contando carga e descarga.
Repetibilidade e refugo. O torneiro bom acerta, mas cansa, e o refugo aparece no fim do turno e no lote grande. No exemplo, 4% no convencional e 1% no CNC. Em material barato isso é detalhe; em inox, bronze ou peça que já passou por outra operação, é conta séria.
Perfis, raios e cones. Raio de concordância, cone longo e perfil com várias curvas saem no CNC com a mesma facilidade de um cilindro. No convencional, pedem copiador, ferramenta de forma ou muita habilidade, e cada peça sai um pouco diferente.
Rosca. O convencional faz rosca bem, pela caixa Norton e com o torneiro acompanhando o fim de curso. O CNC faz em ciclo, com qualquer passo, várias entradas e saída exata, sem depender de embreagem nem de reflexo. O guia de avanço para rosca com G76 mostra como isso fica no programa.
Dependência de pessoa. Esse é o ponto que mais pesa hoje. Torneiro de convencional experiente está se aposentando e é difícil de repor. O CNC não dispensa gente qualificada, mas muda o perfil: um programador ou preparador atende mais de uma máquina, e o operador aprende a rotina em semanas.
Investimento e manutenção. O convencional custa pouco, conserta-se com mecânico da região e não tem eletrônica para dar defeito. O CNC custa várias vezes mais e pede assistência que conheça comando, servo e fuso de esferas. Os fatores que formam o preço estão na página de preço de torno CNC.
Quando o torno convencional continua sendo a escolha certa
Antes da conta, vale dizer onde ela nem precisa ser feita. Há serviço em que o convencional ganha e vai continuar ganhando.
- Peça única e protótipo. Programar, simular e ajustar uma peça que vai ser feita uma vez leva mais tempo do que tornear direto. Um torneiro bom faz a peça antes de o programa ficar pronto.
- Reparo e manutenção. Recuperar eixo, refazer assento de rolamento, ajustar uma bucha para uma máquina parada. O serviço chega sem desenho, mede-se a peça velha e decide-se na hora.
- Ferramentaria e ajuste fino. Peça que vai sendo provada na montagem e corrigida em centésimos, com o torneiro tirando material aos poucos.
- Peça grande e pesada em quantidade pequena. Um convencional de barramento longo custa muito menos do que um CNC do mesmo tamanho, e para duas ou três peças por mês a diferença nunca se paga.
- Formação. Quem aprende no convencional entende corte, cavaco e fixação com as mãos. Muita oficina mantém um convencional só por isso.
Por isso a troca raramente é troca. Na maioria das tornearias o CNC entra para tirar do convencional o serviço repetitivo, e o convencional fica com o que ele faz melhor. A conta a seguir parte dessa ideia.
A oficina de exemplo
Imagine uma tornearia com dois tornos convencionais e dois torneiros num turno. Os números abaixo são hipotéticos, escolhidos para ficar perto do que se vê em oficina pequena, e servem para mostrar o caminho da conta.
- Peça recorrente principal: bucha de aço 1045, Ø40 × 60 mm, com furo, chanfros e um canal. 400 peças por mês, em 4 lotes de 100.
- No convencional: 9 minutos por peça, 90 minutos de setup por lote, 4% de refugo.
- No CNC: 4 minutos por peça já com carga e descarga, 40 minutos de setup por lote, 1% de refugo.
- Custo do operador com encargos: R$ 45 por hora. Custo de máquina sem o investimento (energia, manutenção, ferramenta, fluido): R$ 15 por hora no convencional e R$ 30 por hora no CNC.
- Material perdido em cada peça refugada: R$ 12.
- Investimento no CNC, já com instalação, ferramental inicial e treinamento: R$ 420.000.
O custo de máquina do CNC é o dobro do convencional porque ferramenta de metal duro, energia de servo e spindle e contrato de manutenção pesam mais. O investimento fica fora do custo-hora de propósito, porque é ele que a conta de retorno vai pagar. Se você colocar a parcela do financiamento dentro do custo-hora e depois dividir o investimento pela economia, conta a mesma coisa duas vezes.
Passo 1: as horas da bucha nas duas máquinas
No convencional: 400 peças × 9 minutos dão 3.600 minutos, ou 60 horas. Os 4 setups de 90 minutos somam 6 horas. O refugo de 4% são 16 peças que precisam ser refeitas, mais 2,4 horas. Total de 68,4 horas por mês só nessa peça.
No CNC: 400 peças × 4 minutos dão 1.600 minutos, ou 26,7 horas. Os 4 setups de 40 minutos somam 2,7 horas. O refugo de 1% são 4 peças, menos de 20 minutos. Total de 29,6 horas.
A mesma bucha passa a ocupar cerca de 43% do tempo que ocupava. Para a conta da oficina inteira vamos usar 45%, um pouco pior, porque nem toda peça recorrente ganha tanto quanto uma bucha simples. Se você quiser fazer essa conta operação por operação, o texto sobre como calcular rotação, tempo de corte e custo da peça mostra o método.
Passo 2: quanto custa cada hora de serviço passada para o CNC
Cada hora de serviço repetitivo que sai do convencional custa lá R$ 60: R$ 45 do operador e R$ 15 da máquina. No CNC, essa mesma hora de serviço vira 0,45 hora de máquina, que custa R$ 75 por hora, ou seja, R$ 33,75.
A diferença é de R$ 26,25 por hora de serviço transferida. Somando a economia de refugo, que no exemplo dá cerca de R$ 2 por hora transferida (12 peças a menos por mês, a R$ 12 cada, divididas pelas 68 horas da bucha), cada hora que sai do convencional economiza perto de R$ 28.
Esse número só vale se as horas liberadas não ficarem paradas pagas. Se o operador sai da máquina e vai fazer outro serviço que antes exigiria contratar alguém, a economia é real. Se ele fica esperando, não é. Esse é o ponto que mais derruba conta de retorno feita no otimismo.
Passo 3: em quantos meses o CNC se paga
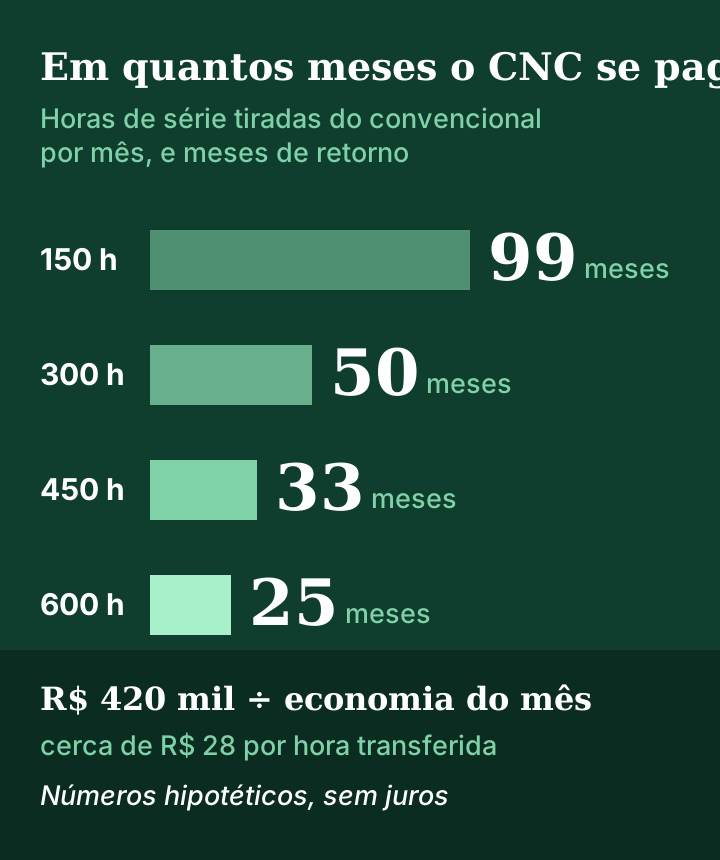
O retorno simples é o investimento dividido pela economia mensal. A economia depende de quantas horas de serviço repetitivo você tira do convencional, e é por isso que a mesma máquina se paga rápido numa oficina e nunca em outra.
- 150 horas por mês transferidas: economia de R$ 4.238 por mês, retorno em 99 meses. Mais de oito anos, ou seja, não se paga.
- 300 horas por mês: R$ 8.475 por mês, retorno em 50 meses, pouco mais de quatro anos.
- 450 horas por mês: R$ 12.713 por mês, retorno em 33 meses.
- 600 horas por mês: R$ 16.950 por mês, retorno em 25 meses. Aqui o CNC trabalha 270 horas, o que pede mais de um turno.
Na oficina de exemplo, com dois convencionais num turno, o serviço repetitivo não passa de umas 300 horas por mês. O CNC se paga em cerca de quatro anos só pela economia, o que é razoável para uma máquina que trabalha bem por muito mais tempo que isso, mas não é o tipo de número que justifica a compra sozinho.
O que encurta a conta, e o que alonga
O retorno simples acima é conservador de propósito. Na prática, quatro coisas costumam mexer nele mais do que o tempo de ciclo.
- Serviço que hoje você recusa. Se o CNC libera horas e há cliente para ocupá-las, a conta deixa de ser economia e vira faturamento novo. Uma hora vendida com margem de R$ 50 vale quase o dobro da hora economizada do exemplo.
- Segundo turno. Com alimentador de barras e uma rotina de troca de ferramenta, o CNC trabalha horas que o convencional nunca trabalharia sem torneiro do lado. O texto sobre passagem de barra e alimentador faz essa conta.
- Refugo caro. Em inox, bronze, peça forjada ou peça que já recebeu outra operação, cada refugo vale muito mais do que os R$ 12 do exemplo, e a economia por hora sobe.
- Peça com perfil. Quando a peça tem raio, cone ou rosca especial, o convencional gasta muito mais do que 9 minutos e a relação de 45% cai para 30% ou menos.
E três coisas alongam. Juros de financiamento, que a conta simples ignora. Curva de aprendizado: os primeiros dois ou três meses rendem menos do que o previsto. E lote pequeno demais: se a peça recorrente vem em lotes de 10, o setup volta a dominar e a vantagem por peça some.
Como fazer a conta com os números da sua oficina
O caminho é o mesmo do exemplo, e cabe numa planilha simples.
- Liste as peças que se repetem todo mês e anote, para cada uma, quantidade mensal, tamanho do lote, tempo por peça e setup no convencional. Use cronômetro, não memória.
- Estime o tempo no CNC. Se não tiver referência, mande o desenho para quem vende a máquina e peça tempo de ciclo estimado por peça. Desconfie de quem responde sem ver o desenho.
- Calcule as horas mensais nas duas máquinas, com setup e refugo, como no passo 1.
- Aplique o custo-hora de operador e de máquina, sem o investimento, como no passo 2.
- Divida o investimento total pela economia mensal. Some juros se for financiar.
- Pergunte o que acontece com as horas liberadas. Se a resposta for nada, a conta não fecha.
Se o retorno ficar acima de cinco anos, o mais provável é que a oficina ainda não tenha volume repetitivo para o CNC, ou que a peça certa para ele ainda não chegou. Se ficar abaixo de três, a máquina provavelmente já está fazendo falta.
CNC novo, usado ou retrofit do convencional?
Duas alternativas aparecem sempre nessa conversa. A primeira é o CNC usado, que corta o investimento e muda a conta de retorno, mas traz o risco de fuso, guia e comando gastos. A página novo ou usado mostra o que conferir antes de decidir.
A segunda é o retrofit, colocar comando e servos num convencional. Funciona em máquina grande e robusta, mas o barramento, a proteção e o sistema de cavaco continuam sendo de convencional. Em máquina pequena e média, o custo do retrofit costuma chegar perto de um CNC de entrada, com resultado inferior.
Que tipo de CNC costuma substituir o convencional
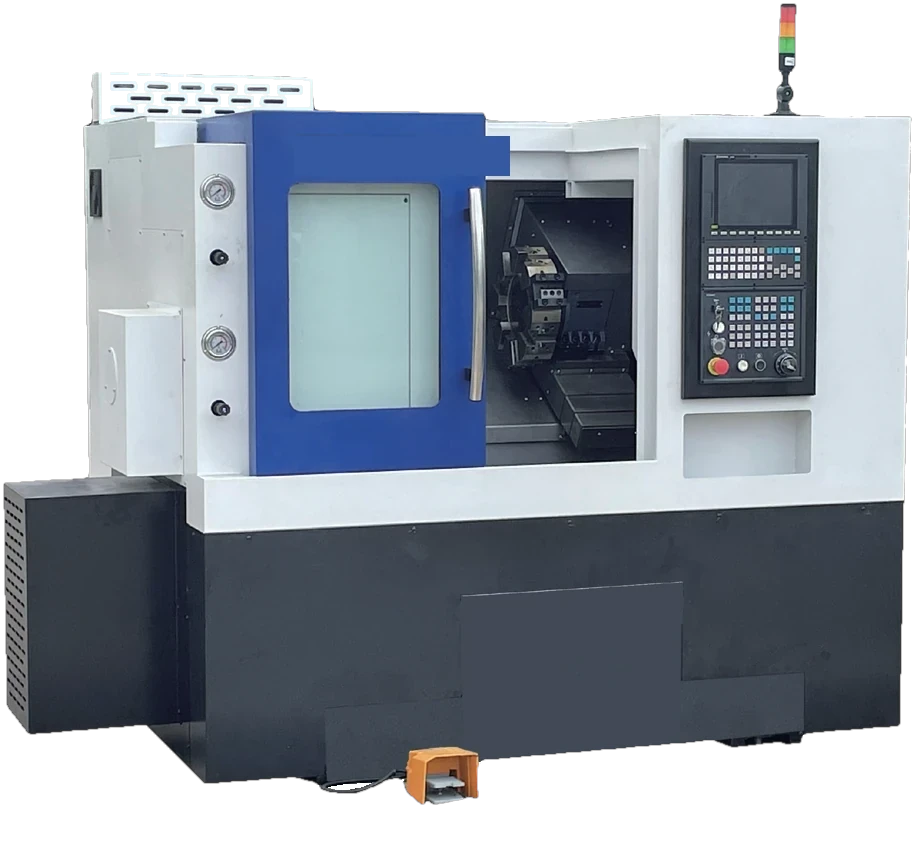
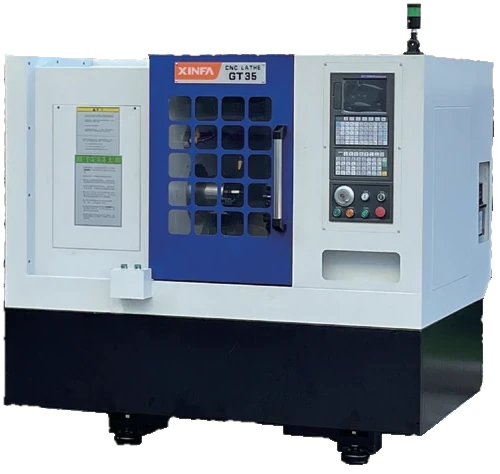
Para quem vem do convencional, o passo mais natural costuma ser um torno CNC de leito plano: a zona de trabalho é aberta e parecida com a que o torneiro conhece, aceita peça maior e o operador se adapta rápido. Quando a peça é pequena e o lote é grande, um torno de barramento inclinado com torre ou gang tool rende mais por hora. O texto torre ou gang tool ajuda a separar os dois casos, e o guia de tornos CNC mostra as famílias e como escolher a partir da peça.
Em qualquer caso, a escolha sai da peça que vai sair do convencional, não da máquina mais bonita do catálogo. Se você mandar o desenho das peças que se repetem e as quantidades mensais, a equipe da Tornea Paulista devolve a configuração indicada e o tempo de ciclo estimado, que é o número que falta para fechar a sua conta.