Toda cotação de peça torneada passa por duas contas: a rotação que o material e a ferramenta pedem, e o tempo que a peça vai ficar presa na placa. As duas cabem num papel de pão. O orçamento que dá prejuízo quase nunca erra nelas; erra no que ficou fora delas, como o faceamento que bate no limite de rotação, a troca de ferramenta que ninguém somou e o avanço de barra que parecia instantâneo.
Este texto passa pelas fórmulas e depois monta, operação por operação, o orçamento de uma peça de exemplo, do faceamento ao corte, com tempo fora do corte, peças por hora e custo por peça. Os números da peça são hipotéticos e servem para mostrar o caminho da conta.
Como calcular a rotação pela velocidade de corte?
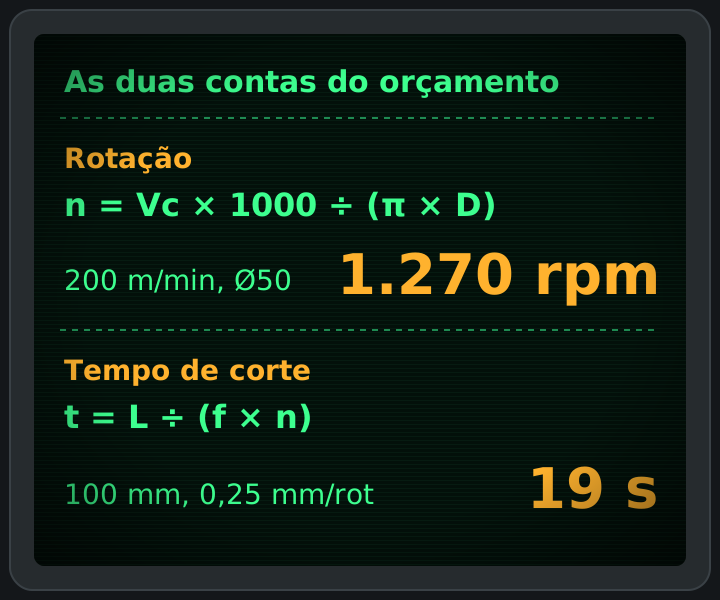
Rotação em rpm = velocidade de corte em m/min × 1.000, dividido por π vezes o diâmetro em mm. A velocidade de corte sai do catálogo da pastilha, para o grupo de material e a classe que você usa, e o diâmetro é o da peça no ponto em que a ferramenta está cortando.
Aço carbono com Vc de 200 m/min num diâmetro de 50 mm pede 200.000 ÷ 157,1, cerca de 1.270 rpm. No diâmetro de 20 mm, a mesma Vc pede cerca de 3.180 rpm. A rotação sobe na proporção inversa do diâmetro, e é por isso que peça fina sempre esbarra antes no limite do spindle.
Como calcular o tempo de corte?
Tempo de corte em minutos = comprimento usinado em mm, dividido por avanço em mm/rot vezes rotação em rpm. O produto f × n é a velocidade de avanço em mm/min. Um passe de 100 mm com avanço de 0,25 mm/rot a 1.270 rpm anda 317,5 mm/min e leva cerca de 0,31 minuto, perto de 19 segundos.
O comprimento entra com aproximação e saída. Se a ferramenta começa 2 mm antes da peça, esses 2 mm são cortados no ar, mas o tempo é real. Em passe curto, a aproximação pesa na conta.
G96, G97 e o limite de rotação
G96 mantém a velocidade de corte constante: o comando recalcula a rotação conforme o diâmetro muda, e a pastilha trabalha sempre perto do ponto ideal. É o padrão para torneamento externo, interno e faceamento. G97 fixa a rotação em rpm e é obrigatório em rosca, em furação no centro e em toda operação em que a rotação não pode variar.
Com G96, programe sempre o teto de rotação, com G50 nos comandos Fanuc e compatíveis ou com o código equivalente do seu comando. Sem esse teto, no faceamento até o centro o diâmetro tende a zero, a rotação calculada tende ao infinito e o spindle vai para o máximo da máquina com a peça na placa. O teto também é a primeira coisa que muda o tempo real em relação à conta: abaixo do diâmetro em que ele é atingido, a Vc deixa de ser constante e o corte fica mais lento do que a fórmula prevê.
Por que a conta simples erra no faceamento
No faceamento com G96 a rotação muda o tempo todo, então a fórmula com um único n não vale para o passe inteiro. A estimativa de oficina é usar o diâmetro médio do passe. A conta exata soma o tempo de cada anel de material, cada um na sua rotação, e respeita o teto.
Na peça de exemplo abaixo, faceando uma barra de Ø42 até o centro com Vc de 200 m/min e teto de 3.000 rpm, o teto é atingido a partir de Ø21,2. Da metade do raio para dentro a máquina gira a 3.000 rpm fixos e a Vc cai até zero no centro. O simulador do comando faz essa conta direito; na planilha, o diâmetro médio chega perto.
A potência também entra na conta
Rotação disponível não resolve se o motor não entrega a potência de corte no desbaste. Uma estimativa de potência de corte em kW é ap × f × Vc × kc ÷ 60.000, com ap em mm, f em mm/rot, Vc em m/min e kc, a força específica de corte, em N/mm².
Para aço de médio carbono, um valor de referência aproximado de kc fica na casa de 2.000 N/mm², e o número exato depende do material e da espessura do cavaco. Com ap de 2,5 mm, avanço de 0,3 mm/rot e Vc de 200 m/min, a conta dá cerca de 5 kW no corte. Somando as perdas da transmissão, considere algo como 20% a mais no motor, perto de 6,3 kW. É a diferença entre uma máquina que faz o passe e uma que precisa de dois.
Exemplo resolvido: o orçamento de um eixo escalonado
A peça a seguir é um exemplo hipotético, escolhido para ter as operações mais comuns de um torno CNC. Material: aço de médio carbono, barra trefilada de Ø42 mm, alimentada pelo spindle. Peça pronta com 95 mm de comprimento, três diâmetros e uma rosca na ponta:
- Ponta roscada M24 × 2 com 25 mm de comprimento, diâmetro externo preparado em Ø23,8.
- Canal de alívio no fim da rosca, com bedame de 3 mm, até Ø21,4.
- Diâmetro central Ø30 com 40 mm de comprimento.
- Colar Ø40 com 30 mm de comprimento, do lado da placa.
- Corte da peça com o mesmo bedame de 3 mm.
Parâmetros adotados no exemplo: desbaste com Vc 200 m/min e avanço 0,3 mm/rot, acabamento com Vc 250 m/min e 0,12 mm/rot, canal e corte com Vc 120 m/min, teto de rotação em 3.000 rpm. Ferramentas: T1 para facear e desbastar, T2 para acabamento, T3 bedame para canal e corte, T4 de rosca. São valores plausíveis de catálogo, não uma recomendação para o seu material.
Operação por operação
Faceamento. Ø42 até o centro, G96 com Vc 200 m/min e teto de 3.000 rpm, avanço 0,2 mm/rot, 21 mm de percurso radial. Pelo diâmetro médio de 21 mm a rotação seria 3.032 rpm, já acima do teto. Somando anel por anel, o passe leva cerca de 2,6 s.
Desbaste. Cinco passes com avanço de 0,3 mm/rot, a rotação calculada no diâmetro final de cada passe:
- Ø42 para Ø40,5 em 95 mm, ap 0,75 mm, 1.572 rpm: 12,1 s.
- Ø40,5 para Ø35,5 em 65 mm, ap 2,5 mm, 1.793 rpm: 7,3 s.
- Ø35,5 para Ø30,5 em 65 mm, ap 2,5 mm, 2.087 rpm: 6,2 s.
- Ø30,5 para Ø27,5 em 25 mm, ap 1,5 mm, 2.315 rpm: 2,2 s.
- Ø27,5 para Ø24,5 em 25 mm, ap 1,5 mm, 2.598 rpm: 1,9 s.
Total de desbaste: cerca de 29,6 s. Repare que o primeiro passe, só de limpeza da barra, é o mais demorado, porque corre a peça inteira no maior diâmetro e na menor rotação. Comprar barra mais perto da medida final economiza exatamente esse passe.
Acabamento. Perfil completo com Vc 250 m/min e 0,12 mm/rot. No Ø23,8 a conta pede 3.344 rpm, mas o teto segura em 3.000, e a Vc real cai para cerca de 224 m/min. No Ø30 são 2.653 rpm e no Ø40, 1.989 rpm. Os três diâmetros levam 4,2 s, 7,5 s e 7,5 s, e os dois degraus faceados somam 1,6 s. Total de acabamento: cerca de 20,9 s.
Canal de alívio. Bedame de 3 mm de Ø24 a Ø21,4, 1,3 mm radiais, Vc 120 m/min, 1.592 rpm, avanço 0,05 mm/rot: cerca de 1,0 s.
Rosca M24 × 2. G97 a 1.500 rpm, avanço igual ao passo, 2 mm/rot. Cada passe percorre 31 mm, contando 6 mm de entrada para o eixo Z acelerar, e leva 0,62 s cortando. Com oito passes de penetração e um de acabamento, são cerca de 5,6 s de corte. Os retornos entre passes ficam na conta de rápidos.
Corte. Bedame de Ø42 até Ø1, G96 com Vc 120 m/min, teto de 2.000 rpm e avanço de 0,08 mm/rot: cerca de 10,3 s. Corte é lento por natureza, com avanço baixo e diâmetro grande, e em peça curta costuma ser a operação mais longa depois do desbaste.
Somando tudo, o tempo de corte da peça fica em cerca de 70 s.
O que acontece fora do corte
Esta é a parte que a planilha esquece. Os valores abaixo são estimativas do exemplo, e cada máquina e cada programa têm os seus. O certo é cronometrar.
- Aproximações, recuos e retornos em rápido, inclusive os nove retornos da rosca: cerca de 12 s.
- Quatro trocas de ferramenta na torre, a 1,5 s cada: cerca de 6 s.
- Aceleração e frenagem do spindle a cada mudança de rotação: cerca de 4 s.
- Avanço da barra com alimentador, depois do corte: cerca de 8 s.
São cerca de 30 s fora do corte, ou 30% do ciclo. Em peça pequena e curta essa fatia é comum, e às vezes passa da metade.
Soma, peças por hora e custo por peça
Ciclo do exemplo: 70 s de corte mais 30 s fora do corte, 100 s por peça. Em uma hora de máquina rodando, 3.600 ÷ 100 dá 36 peças.
Com uma hora-máquina hipotética de R$ 150, o custo de máquina por peça fica em 150 × 100 ÷ 3.600, cerca de R$ 4,17. Material, ferramenta, setup rateado e refugo entram por cima disso.
Agora a sensibilidade, que é o que importa no orçamento. Se o tempo fora do corte for 10 s maior do que o estimado, o ciclo vai a 110 s, a produção cai para 32,7 peças por hora e o custo de máquina sobe para R$ 4,58. Num lote de 5.000 peças, esses 10 s custam cerca de R$ 2.080 que não estavam no preço.
Onde o orçamento costuma errar
- Usar Vc de catálogo sem conferir se a máquina chega na rotação naquele diâmetro.
- Calcular faceamento e corte com rotação fixa, ignorando G96 e o teto.
- Esquecer a entrada e a saída da rosca e o retorno de cada passe.
- Não somar troca de ferramenta, aceleração do spindle e avanço de barra.
- Supor que o passe de limpeza da barra é desprezível.
- Orçar pelo tempo de corte e pagar o tempo de ciclo.
- Não ratear o setup em lote pequeno.
Quando a máquina é o limite
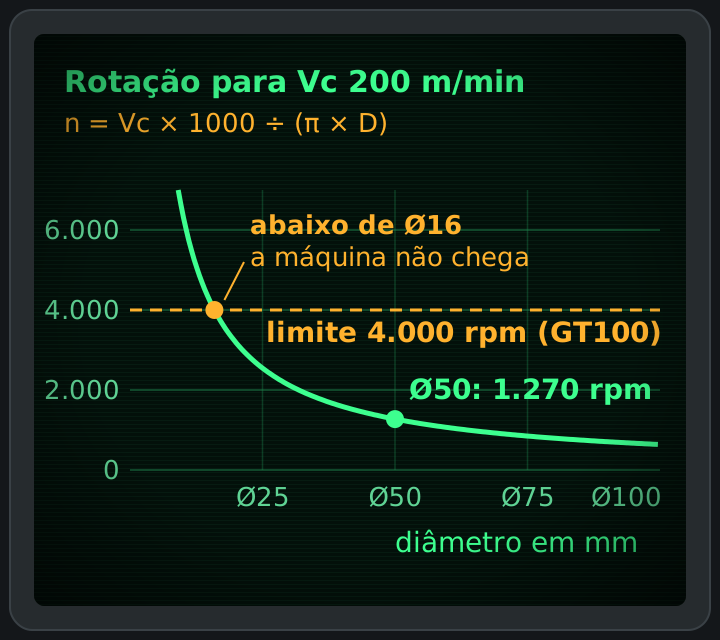
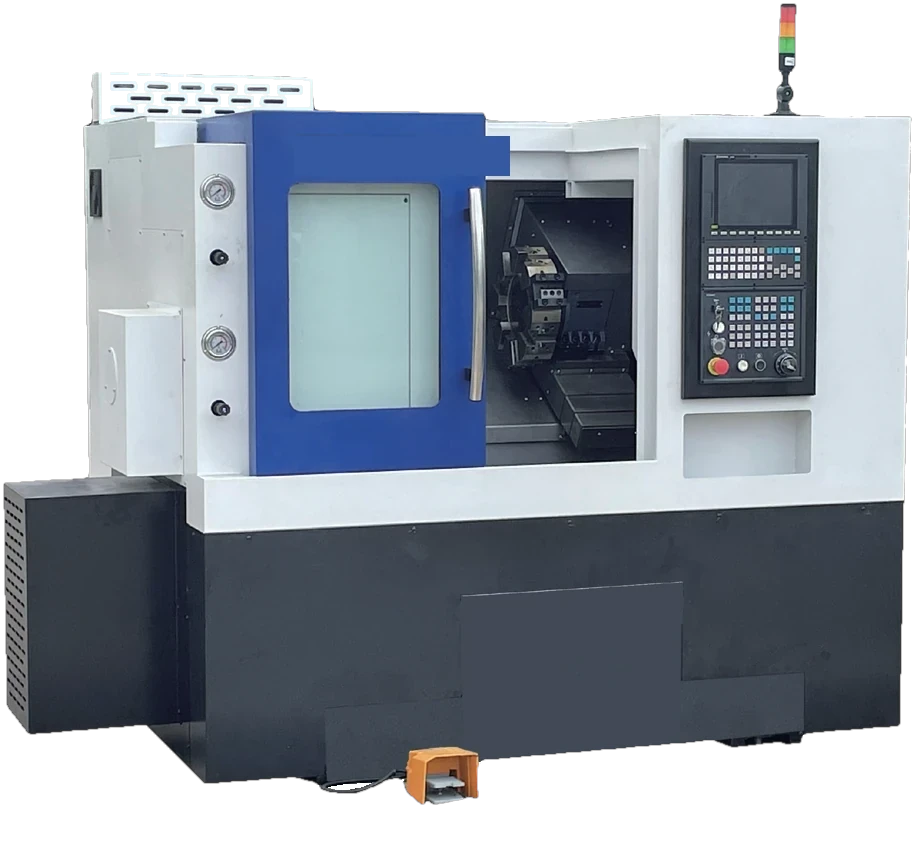
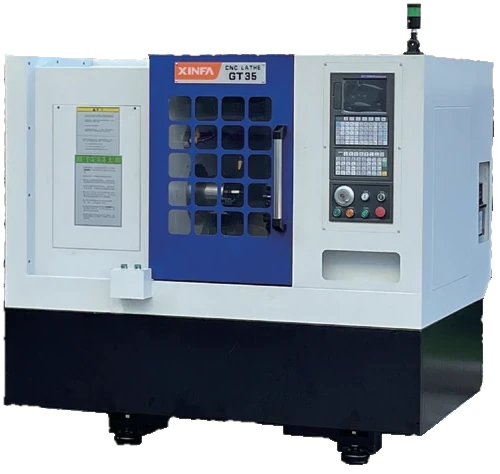
A rotação máxima define em que diâmetro a Vc do catálogo deixa de ser possível. Nos tornos da série GT, o teto é de 4.000 rpm no GT80, no GT100 e no GT100L, e de 3.500 rpm no GT150, no GT150L e no GT200L. Para 200 m/min, o limite de 4.000 rpm é atingido em Ø15,9; o de 3.500 rpm, em Ø18,2. Em peça fina de alumínio ou latão, que aceitam Vc bem mais alta, a máquina limita muito antes, e o tempo de corte sobe na mesma proporção.
A potência limita o desbaste. O GT80 tem motor de 5,5 kW; o GT100 e o GT100L, 7,5 kW contínuos e 11 kW em regime de 30 minutos; o GT150, o GT150L e o GT200L, 11 e 15 kW. O passe de 2,5 mm do exemplo, que pede perto de 6,3 kW no motor, cabe com folga no GT100, mas no GT80 pediria passe menor ou avanço menor, e o desbaste ficaria mais longo. Por isso compare motor contínuo, e não só o pico.
Como cronometrar o processo real
A conta serve para orçar. Para decidir investimento, meça o processo de hoje. Cronometre pelo menos dez ciclos seguidos, e não um só, separando:
- Tempo de corte, que o comando costuma mostrar por programa.
- Tempo de máquina parada com a porta aberta.
- Espera pelo operador quando ele cuida de mais de uma máquina.
- Paradas de conferência, ajuste de corretor e troca de pastilha ao longo do turno.
Compare o tempo de ciclo medido com as peças que saíram no turno. A diferença entre os dois é o tempo que a planilha não enxerga, e quase sempre é maior do que o tempo de corte que dá para economizar mexendo em parâmetro.
Usando a conta para escolher a arquitetura
Com o ciclo separado em corte e fora do corte, a escolha de máquina fica mais clara. Se o corte é a maior parte, rotação, potência e rigidez decidem, e vale olhar a faixa de diâmetro e o motor contínuo. Se o tempo fora do corte domina, com muita troca de ferramenta em peça curta, o gang tool tira a indexação da conta; veja torre ou gang tool. Se a peça volta para a máquina para fazer o segundo lado, o tempo morto está na inversão, e a resposta pode ser o sub-spindle. Se o avanço de barra e a carga pesam, a conversa é sobre alimentador.
Mande o desenho da peça com o lote e o ciclo que você mede hoje. A gente refaz essa conta com os dados da máquina candidata, mostrando onde está o ganho e onde ele não está.