Quem já cronometrou um processo de torneamento sabe que o tempo de corte costuma ser a parte previsível da conta. A parte que escapa está no intervalo entre o primeiro e o segundo lado da peça.
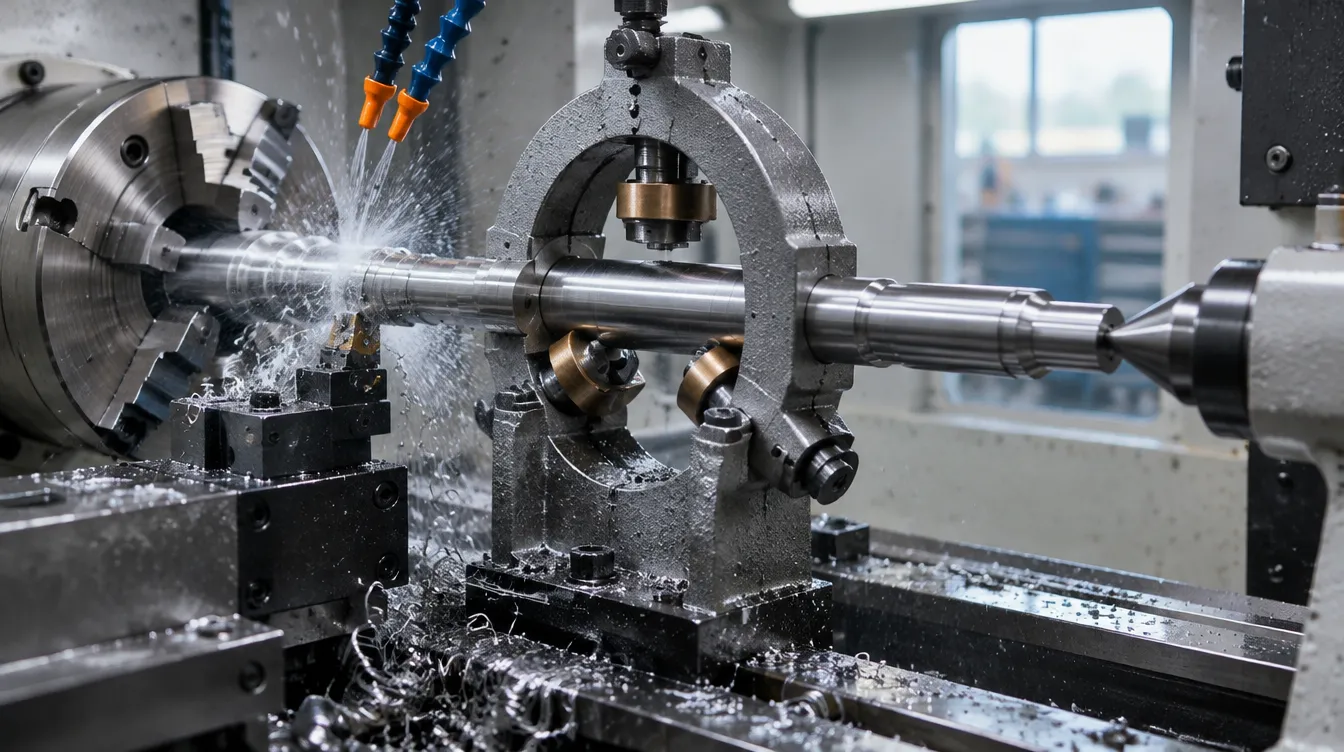
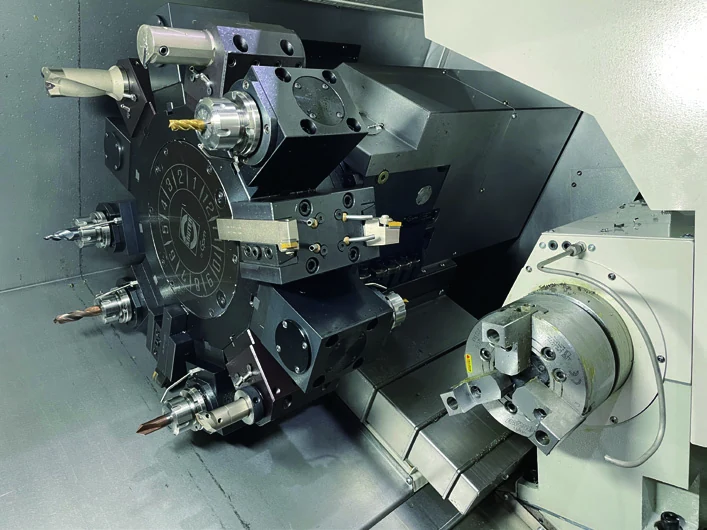
O sub-spindle ataca exatamente esse intervalo. Ele é um segundo spindle montado de frente para o principal, que recebe a peça ainda dentro da máquina e permite concluir o lado oposto no mesmo fluxo, sem operador no meio do caminho.
Três ganhos que aparecem no chão de fábrica
O primeiro é óbvio: some uma operação manual. O segundo é geométrico, porque a transferência acontece com a peça ainda referenciada, o que melhora coaxialidade e paralelismo entre os dois lados. O terceiro é de qualidade de superfície, já que a peça deixa de ser fixada uma segunda vez em castanha, onde marca acontece.
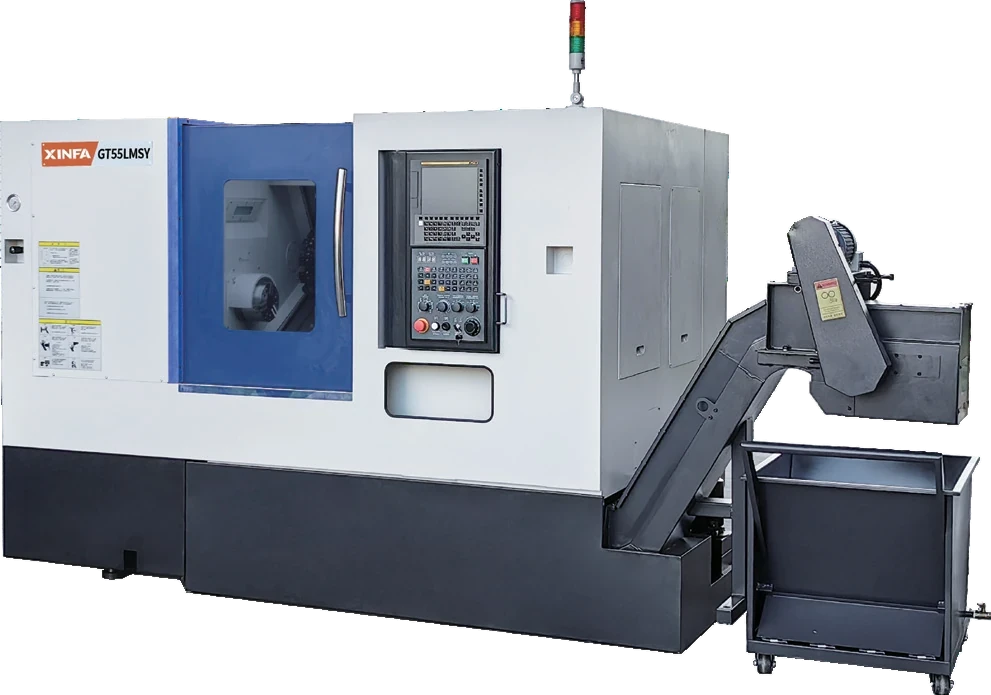
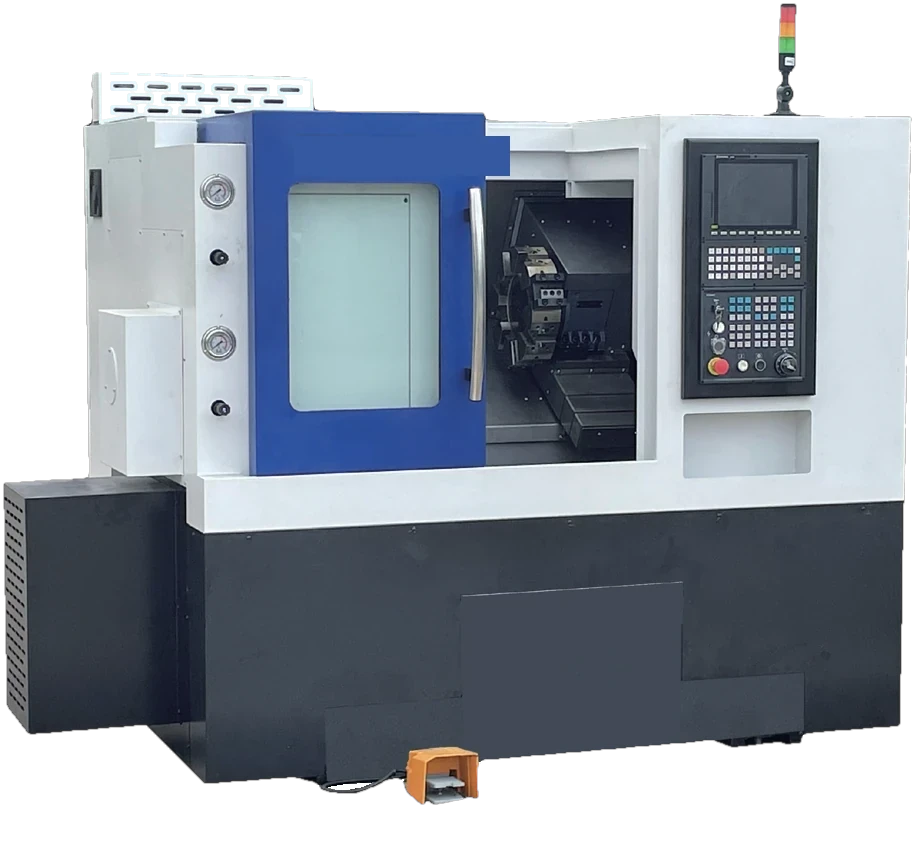
Na linha disponível, os modelos GT100LMS e GT150LMS trazem torre acionada mais sub-spindle, e os GT100LS e GT150LS usam torre servo com sub-spindle. O sub-spindle trabalha com furo de Φ49 mm, passagem de barra de Φ35 mm, nariz A2-5 e rotação de até 4.000 rpm, acionado por spindle elétrico de 5,5 kW.
Quando ele não se paga
Peça que tem operação em um lado só não justifica o investimento. Peça de lote muito pequeno também costuma não justificar, porque o ganho por unidade não cobre a diferença de preço da máquina dentro do horizonte de retorno.
Também vale olhar o peso e o formato. Transferência entre spindles funciona bem com componente que se acomoda na pinça ou na castanha do segundo lado. Geometria muito irregular, peça longa demais ou fora do envelope tornam o processo instável.
O caminho intermediário
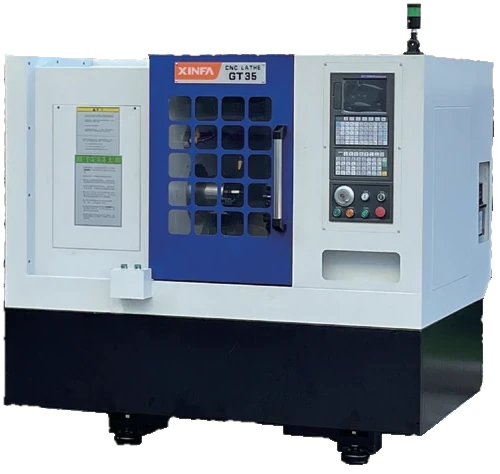
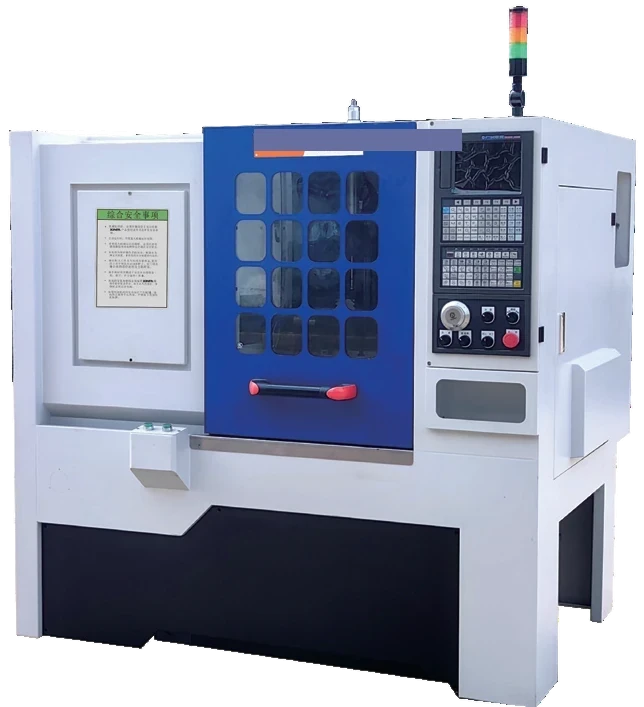
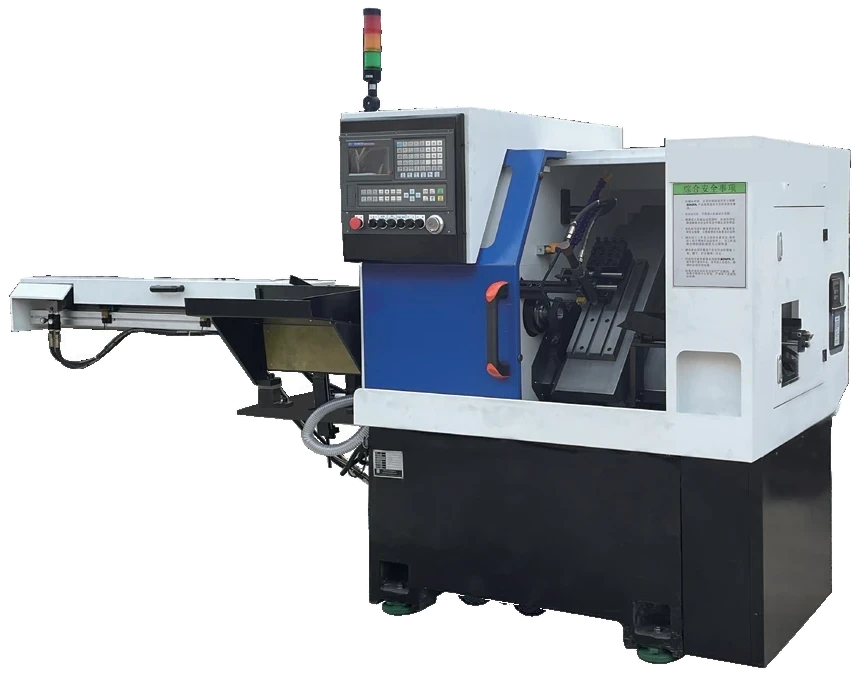
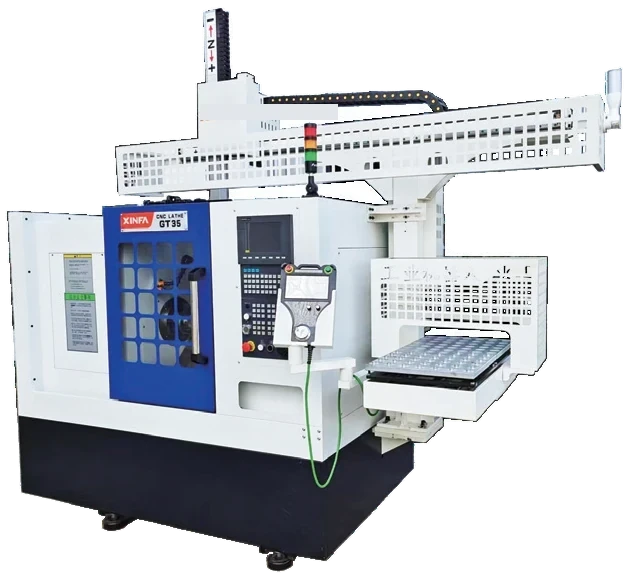
Existe uma alternativa que costuma resolver quando o volume não fecha a conta do sub-spindle. As máquinas de leito plano da série GS35 oferecem alimentação frontal com captura de peça e retorno automático, o que já elimina parte do manuseio sem levar a máquina para outra categoria de preço.
Para produção seriada de peça pequena a partir de barra, as famílias GTS36 e GTS46, com dois spindles e gang tool, atacam o mesmo problema por outro caminho, com ciclo curto e menos indexação.
O que olhar na ficha antes de decidir
Três números definem se a peça cabe no processo. O furo do sub-spindle, que é de Φ49 mm nas configurações da linha. A passagem de barra dele, de Φ35 mm. E a rotação máxima, de 4.000 rpm, que precisa ser suficiente para o acabamento do segundo lado no mesmo material.
Vale conferir também o curso do segundo eixo Z. Nos modelos GT100LMS e GT100LS ele é de 400 mm, e nos GT150LMS e GT150LS chega a 540 mm. Esse curso determina o comprimento útil disponível depois da transferência, que nem sempre é igual ao do primeiro lado.
O efeito no tempo de ciclo
Existe um detalhe que costuma ser mal interpretado. O sub-spindle não reduz o tempo de corte, porque as mesmas operações continuam sendo feitas. O que ele elimina é o tempo morto entre elas e a espera pela disponibilidade do operador.
Em operação com um funcionário cuidando de duas ou três máquinas, esse tempo morto não é constante. Ele cresce justamente nos momentos de pico, quando todas pedem atenção ao mesmo tempo. Automatizar a segunda face é uma forma de tirar a produção dessa dependência.
Como levar isso para a cotação
- Separe as peças que hoje voltam para o torno para completar o segundo lado.
- Meça o tempo real dessa volta, contando espera entre operações e não só a fixação.
- Levante quantas dessas peças têm cota de concentricidade entre os dois lados.
- Confira se o diâmetro e o comprimento cabem na faixa do sub-spindle da configuração pretendida.
Com esses quatro números na mão, a comparação entre uma máquina simples e uma com sub-spindle deixa de ser discussão de catálogo e vira conta de processo, que é onde a decisão realmente acontece.