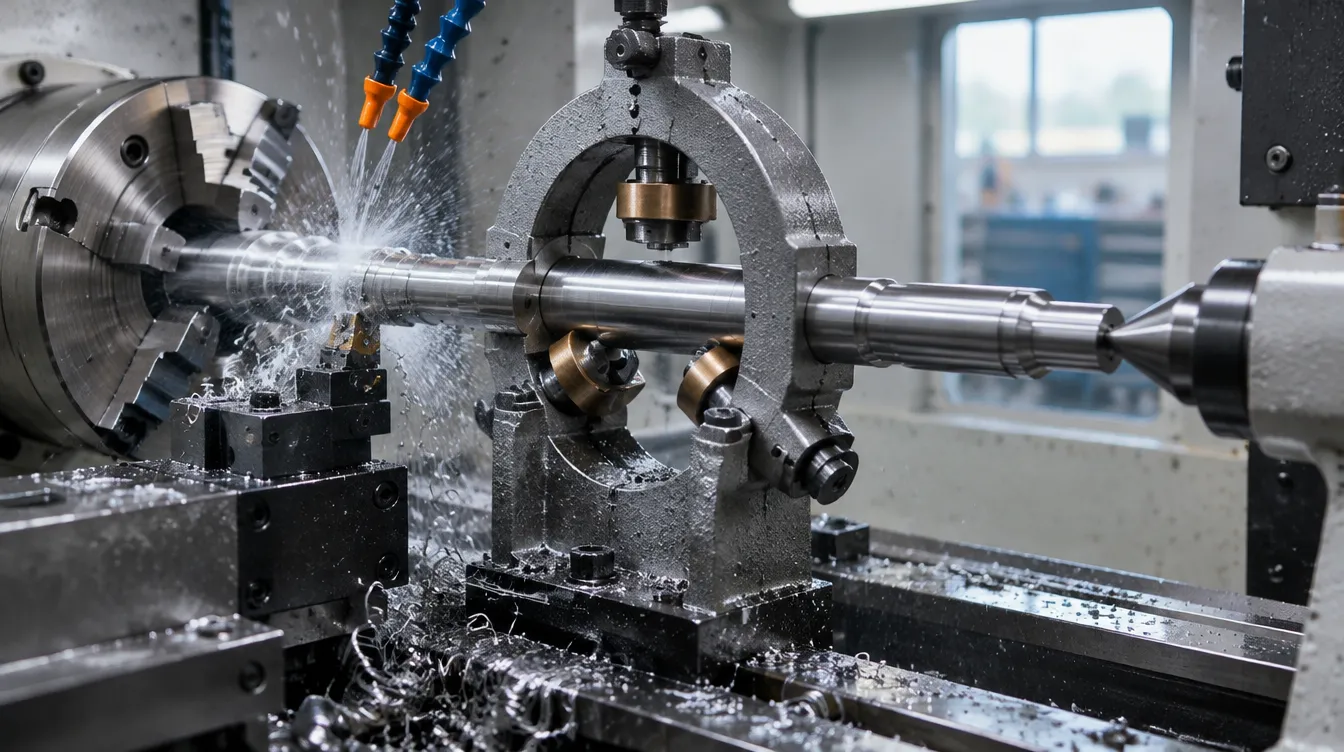
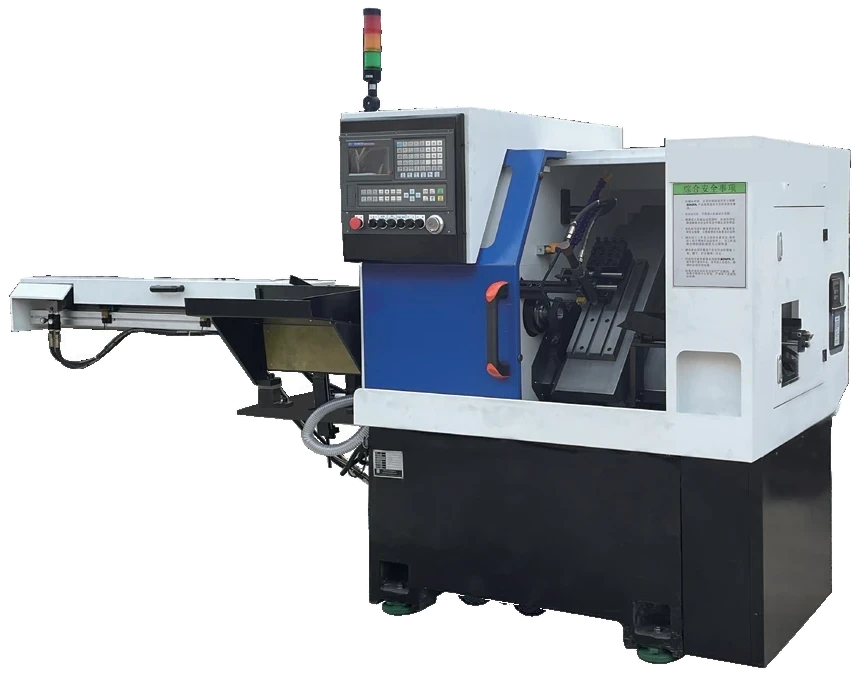
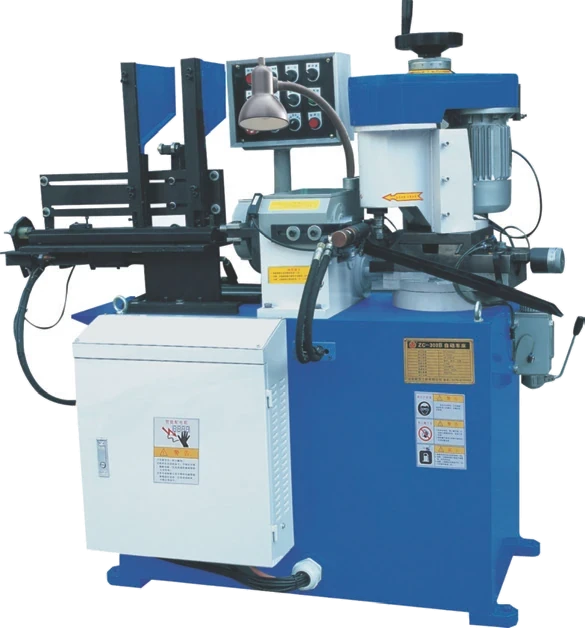
Passagem de barra é a medida do furo do spindle, ou seja, o maior diâmetro de matéria-prima que atravessa a máquina. Parece um detalhe de ficha técnica e costuma ser o número que mais impacta o custo unitário da peça seriada.
A razão é simples. Se a barra passa, a máquina puxa material sozinha e produz peça após peça. Se não passa, alguém precisa cortar o material em tarugos, carregar peça a peça e descarregar peça a peça. O ciclo deixa de ser controlado pela usinagem e passa a ser controlado pelo operador.
As faixas que existem na linha
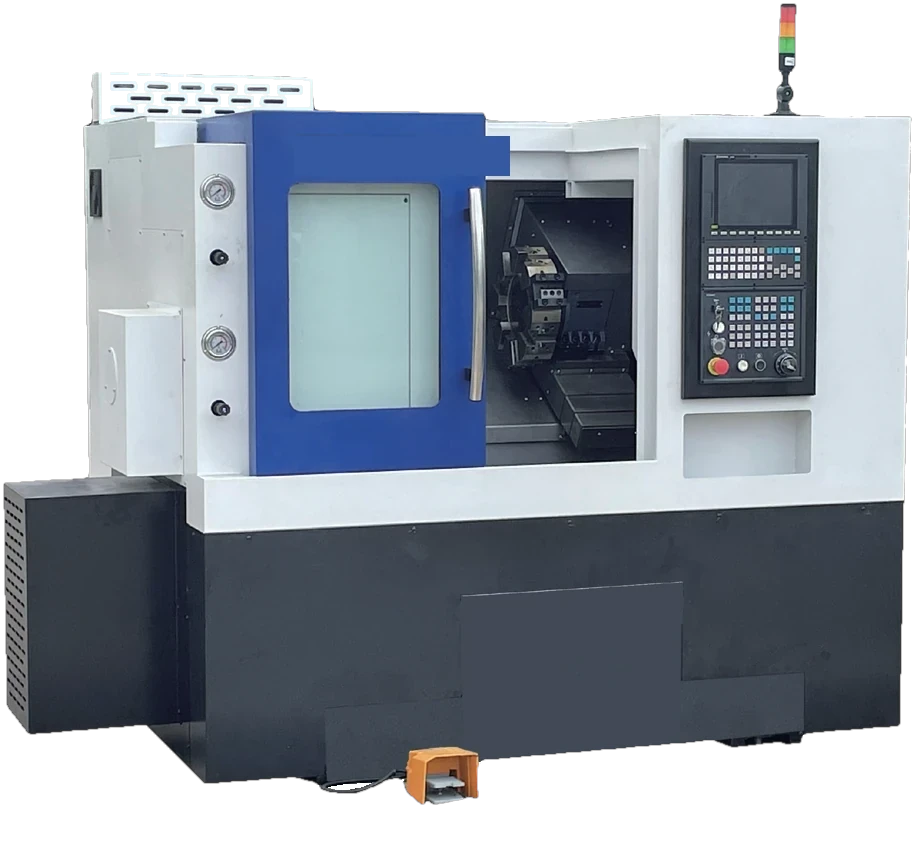
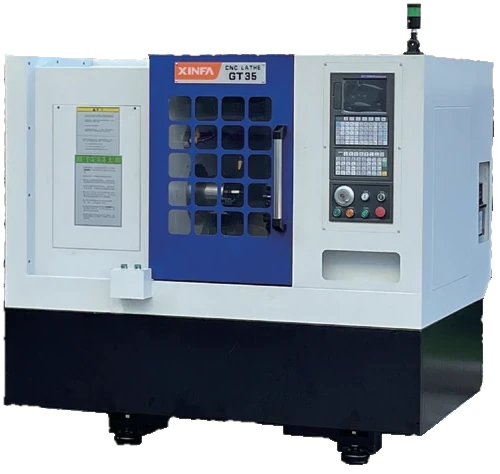
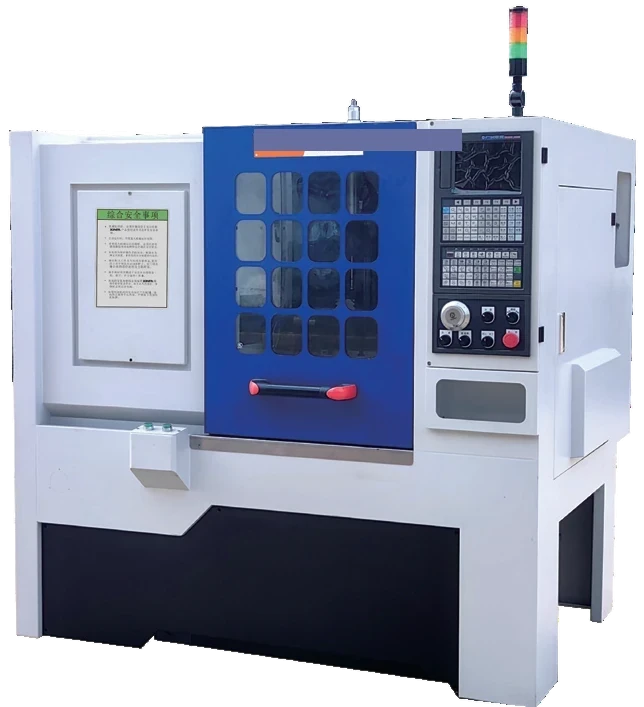
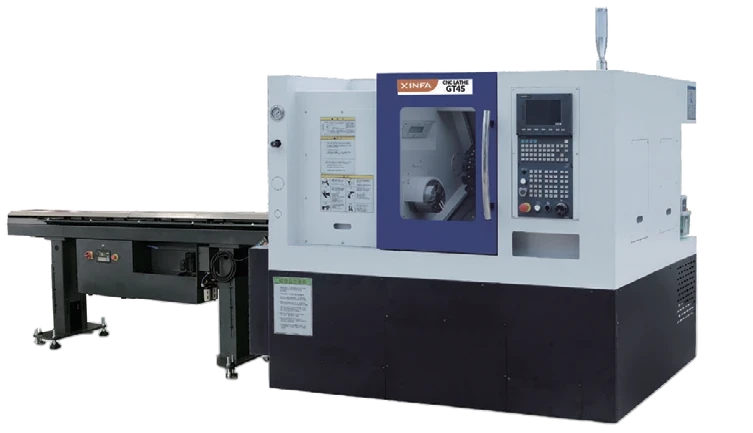
Na série GT, a passagem varia conforme o modelo. O GT80 trabalha com Φ35 mm. Os GT100 e GT100L chegam a Φ45 mm. Os GT150, GT150L e GT200L trabalham com Φ51 mm, e há opção de spindle que amplia a capacidade até Φ75 mm em configurações específicas.
Nos modelos com sub-spindle, o segundo spindle tem passagem de Φ35 mm, o que precisa entrar na conta quando a peça é produzida de barra e concluída no lado oposto.
Escolher o alimentador
Passagem sozinha não resolve. Alguém precisa empurrar a barra para dentro do spindle com regularidade, e esse trabalho é do alimentador.
O B-326 atende barra de Φ3 a 26 mm, com comprimento de 2,5 ou 3,0 metros conforme a versão, e pesa 300 ou 320 kg. O DH-65 cobre diâmetros maiores, de Φ5 a 60 mm, com barra de 1,5 metro e 386 kg. Os dois usam alimentação por filme de óleo, o que mantém o ruído baixo, e permitem ajuste de parâmetros por CLP, inclusive do empuxo.
A escolha entre eles não é só diâmetro. Barra longa significa menos trocas e mais autonomia por turno, mas exige espaço lateral livre. Barra curta ocupa menos chão e aceita layout apertado, com a contrapartida de recarga mais frequente.
A conta prática
- Quantas peças saem de uma barra de 3 metros no seu diâmetro atual?
- Quantos minutos de máquina são gastos hoje carregando e descarregando peça a peça?
- Quanto de material vira sobra de ponta em cada barra e como isso muda com o comprimento escolhido?
- O layout tem espaço lateral para a barra longa ou o alimentador curto é o único que cabe?
Quem faz essa conta costuma descobrir que o alimentador não é um acessório caro, é o item que transforma a mesma máquina em duas capacidades diferentes de produção.
Diâmetro nominal não é diâmetro real
Um erro comum na hora de escolher é olhar só a bitola nominal da barra. Barra trefilada tem tolerância, barra laminada tem mais ainda, e empeno de material longo consome folga dentro do spindle.
Quando o diâmetro da matéria-prima fica muito perto do limite da passagem, o resultado aparece como ruído, vibração e marca no acabamento. Deixar folga de trabalho entre o material e o furo do spindle costuma ser mais barato do que descobrir o problema com a máquina já instalada.
Outro ponto é o comprimento remanescente. Toda barra deixa uma ponta que não pode mais ser usinada com segurança. Em peça curta esse desperdício se dilui, em peça longa ele pesa, e o cálculo de custo por peça precisa incluir essa sobra.
Um detalhe de projeto que evita retrabalho
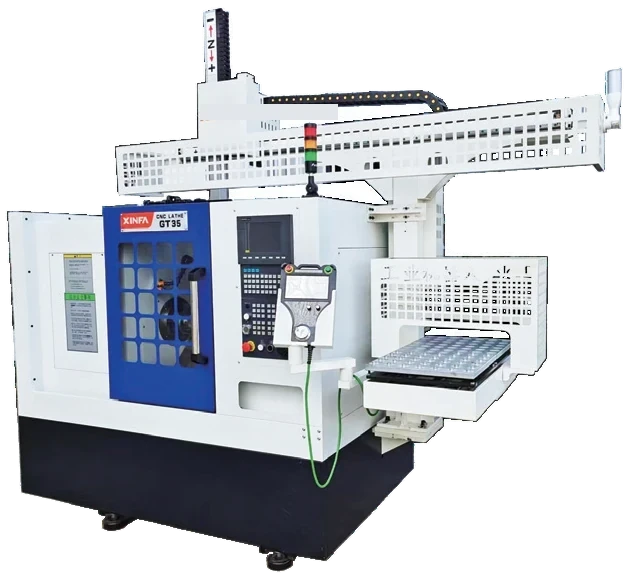
Toda a linha GT sai de fábrica com as interfaces de automação pré-instaladas, incluindo o sistema truss de carga e descarga. Isso permite comprar a máquina agora e acrescentar alimentação automática depois, sem obra de adaptação.
Mesmo quando a automação fica para o ano seguinte, vale informar essa intenção na cotação. Configuração de spindle, tipo de fixação e espaço reservado mudam conforme o plano, e é muito mais barato prever do que corrigir.