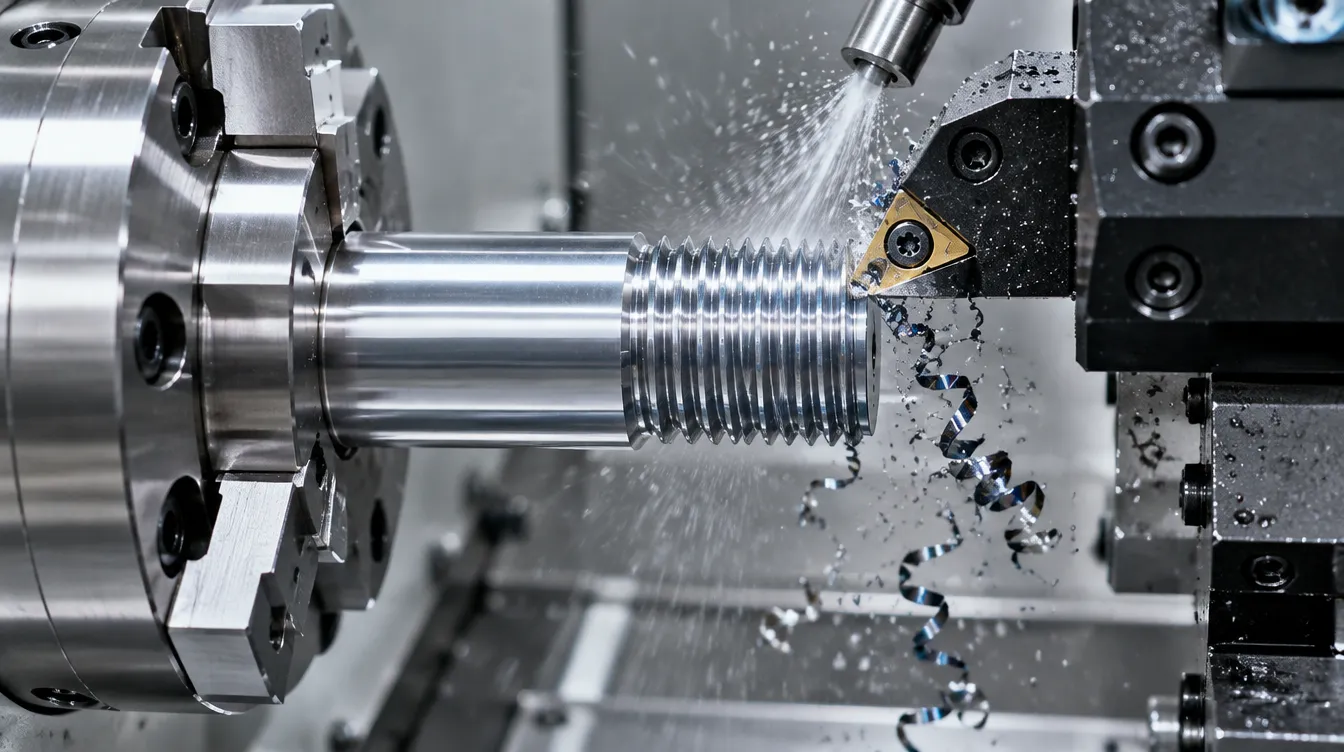
Em rosca o avanço não se escolhe, ele é imposto pela geometria. A cada volta da peça a ferramenta precisa andar exatamente a distância entre um filete e o mesmo ponto do filete seguinte da mesma entrada. Se esse número sai errado na terceira casa decimal, a rosca até fica bonita, mas não monta na contrapeça.
Este guia segue a ordem em que a rosca é programada: definir o avanço, calcular a altura do filete, escolher a penetração, montar o ciclo, rodar e conferir. No meio, um programa G76 completo para uma M20 × 2,5 externa, comentado linha por linha, e um roteiro de diagnóstico para quando a rosca não passa no calibrador.
A regra do avanço: F é o passo vezes o número de entradas
Em rosca de uma entrada, o avanço por rotação é igual ao passo. Uma M20 × 2,5 pede F2,5. Uma M20 × 1,5, rosca fina, pede F1,5. No ciclo de rosca o F é sempre em milímetros por rotação, porque o comando sincroniza o eixo Z com o encoder do spindle, e não com o relógio.
Em rosca de várias entradas, o F passa a ser o avanço da rosca, também chamado de lead: passo multiplicado pelo número de entradas. Passo 2 com duas entradas pede F4, e a ferramenta anda 4 mm por volta. Programar F igual ao passo numa rosca de duas entradas é o erro clássico. O perfil sai certo, o calibrador de perfil encaixa, e a rosca não rosqueia.
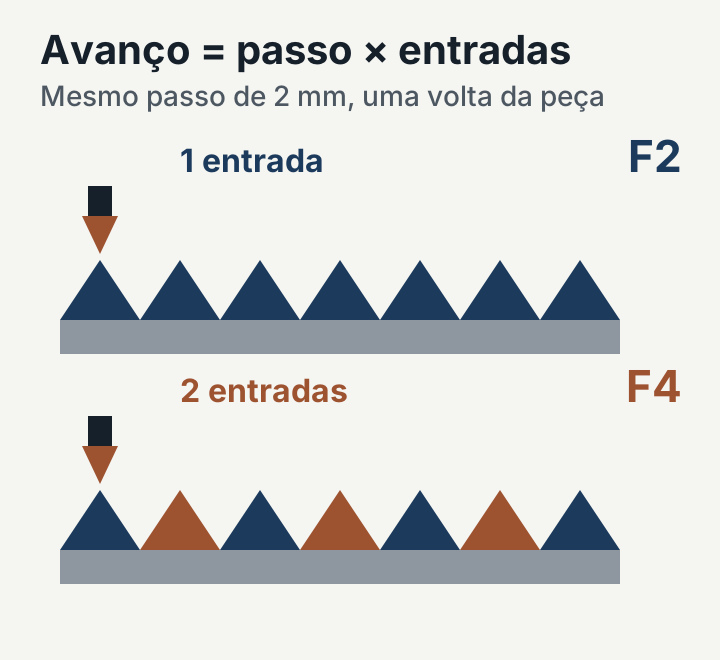
É também por isso que a rosca é a operação em que o torno mais anda por volta. Um desbaste típico trabalha em décimos de milímetro por rotação. Uma rosca de passo 2,5 anda dez vezes isso, e cada passe precisa cair exatamente no mesmo sulco do anterior.
Fios por polegada: converta com todas as casas
Rosca em polegada vem especificada em fios por polegada. O passo em milímetros é 25,4 dividido pelo número de fios. Use todas as casas decimais que o comando aceita: o erro de arredondamento se acumula ao longo do comprimento roscado, e numa rosca de 40 mm um passo arredondado na segunda casa já começa a travar no anel.
- 4 fios por polegada: 6,3500 mm
- 5 fios por polegada: 5,0800 mm
- 6 fios por polegada: 4,2333 mm
- 8 fios por polegada: 3,1750 mm
- 10 fios por polegada: 2,5400 mm
- 11 fios por polegada: 2,3091 mm
- 12 fios por polegada: 2,1167 mm
- 13 fios por polegada: 1,9538 mm
- 14 fios por polegada: 1,8143 mm
- 16 fios por polegada: 1,5875 mm
- 18 fios por polegada: 1,4111 mm
- 20 fios por polegada: 1,2700 mm
- 24 fios por polegada: 1,0583 mm
Lembre que rosca em polegada nem sempre tem perfil de 60°. Whitworth e BSP trabalham com 55°, e a pastilha e o ângulo programado no ciclo precisam acompanhar.
Altura do filete e diâmetro final
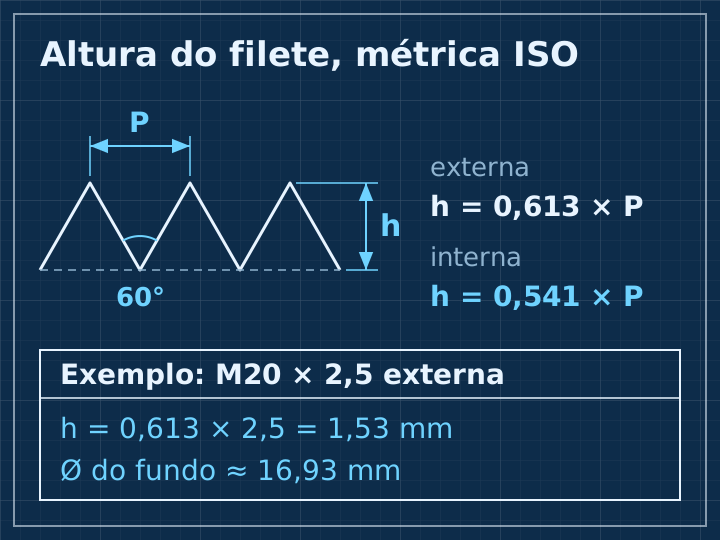
Na rosca métrica ISO de 60°, a altura do filete externo fica em torno de 0,613 × P, e a do interno em torno de 0,541 × P. Para a M20 × 2,5 externa, isso dá 1,53 mm no raio. O diâmetro no fundo sai do diâmetro maior menos duas vezes essa altura: cerca de 16,93 mm.
Antes de roscar, o diâmetro externo precisa estar na medida. Numa M20 × 2,5 com tolerância 6g, ele fica entre 19,623 e 19,958 mm. Com pastilha de perfil parcial, que não corta a crista, é esse diâmetro torneado antes que define a crista da rosca. Deixe também um chanfro na entrada, no mínimo da altura do filete, para a rosca não começar com aresta viva.
A altura teórica é ponto de partida. Na prática, o valor final do ciclo é ajustado no primeiro lote pelo calibrador, porque o raio de ponta da pastilha, a deflexão e o desgaste mudam o diâmetro de flanco real.
Penetração radial ou pelo flanco
Na penetração radial, a ferramenta entra reto em X e os dois flancos cortam ao mesmo tempo. O cavaco sai em forma de V, mais difícil de controlar, e a ponta trabalha mais carregada. Funciona bem em passo fino, até perto de 1,5 mm, e em material que encrua, como inox, porque a aresta nunca fica esfregando.
Na penetração pelo flanco, a ferramenta avança em X e em Z ao mesmo tempo, seguindo o ângulo do perfil, e quase todo o corte acontece num flanco só. O cavaco sai mais parecido com o de torneamento, a ponta aquece menos e a rosca de passo grande sai com menos vibração. É o padrão do G76.
Uma variação comum é a penetração pelo flanco modificada: o ângulo de entrada fica alguns graus abaixo da metade do perfil, para que o flanco de trás seja raspado de leve em vez de esfregar. No G76 isso se faz informando um ângulo um pouco menor que o da ferramenta. O valor recomendado vem do fabricante da pastilha. Para passo muito grande existe ainda a penetração alternada, um flanco de cada vez, que depende de opção do comando ou de macro.
Quantos passes uma rosca precisa?
Não existe número fixo, e tabela que serve para tudo engana. Os critérios são três. O primeiro passe tem que caber na capacidade da aresta, porque é ele que tira a maior área de cavaco. A profundidade de cada passe precisa diminuir para manter a área de cavaco parecida até o fim. E o último passe não pode ser tão fino que a aresta esfregue em vez de cortar.
Passo maior, material mais duro e peça menos rígida pedem mais passes. Passo fino em aço de corte fácil fecha com poucos. Na dúvida, comece pelos valores do catálogo da pastilha para aquele passo e material, e ajuste olhando o cavaco e o flanco.
Programa G76 comentado: M20 × 2,5 externa
O exemplo abaixo usa o G76 de dois blocos dos comandos Fanuc e compatíveis, com entrada de valores em milímetros e ponto decimal. A rotação é um valor de exemplo, conservador; o certo é partir da velocidade de corte do catálogo da pastilha para o seu material. Confira no manual do seu comando a unidade de cada endereço, porque P e Q do segundo bloco vão em micrômetros, sem ponto.
- G97 S800 M03: rotação constante de 800 rpm. Em Ø20 isso dá cerca de 50 m/min. Rosca nunca com G96, porque a rotação não pode variar entre passes.
- T0303: ferramenta de roscar externa com o corretor 03.
- G00 X22. Z5.: ponto de partida do ciclo. X um pouco acima do diâmetro externo, Z dois passos antes da face, para o eixo acelerar antes de tocar a peça.
- G76 P020060 Q50 R0.02: P02 são dois passes de acabamento sem aprofundar; 00 é o chanfro de saída (zero, porque esta rosca termina em canal de alívio); 60 é o ângulo da ferramenta. Q50 é a profundidade mínima de passe, 0,05 mm. R0.02 é o sobremetal deixado para o acabamento, em mm.
- G76 X16.934 Z-30. P1533 Q450 F2.5: X é o diâmetro no fundo, 20 menos 2 × 1,533. Z é o fim da rosca, dentro do canal de alívio. P1533 é a altura do filete em micrômetros, 0,613 × 2,5 mm. Q450 é a profundidade do primeiro passe, 0,45 mm. F2.5 é o avanço, igual ao passo.
- G00 X100. Z100.: afasta a torre para a troca de ferramenta.
- M05: para o spindle antes da conferência.
Com profundidade de corte constante em área, o G76 calcula cada passe pela raiz do número do passe: o enésimo passe chega a Q × √n. Com Q450 e altura de 1,533 mm, o ciclo fecha em cerca de 12 passes, mais os dois de acabamento. Quando o incremento calculado fica menor que 0,05 mm, o Q50 do primeiro bloco segura o passe nesse mínimo.
Se o calibrador não passar, não mexa no X do ciclo no escuro. Ajuste o corretor de desgaste em X em passos pequenos, rode só o acabamento de novo, sem tirar a peça da placa, e confira. Tirar a peça e recolocar quase sempre perde o sincronismo com o sulco já cortado.
Distância de aceleração e limite de rotação
No começo do movimento, o carro ainda está acelerando, e o trecho percorrido nessa fase sai com passo errado. Por isso o ciclo começa antes da peça. Dois a três passos costumam bastar em rotação baixa; em rotação alta e passo grande, aumente. O mesmo vale para o fim: a rosca precisa de canal de alívio ou de chanfro de saída programado, porque a ferramenta não para instantaneamente.
A rotação tem um teto prático: rotação vezes passo é a velocidade que o eixo Z precisa atingir. A 3.000 rpm, uma rosca de passo 2,5 pede 7.500 mm/min em Z. Mesmo dentro do avanço rápido da máquina, que é de 24 m/min em Z nos GT80, GT100 e GT100L e de 30 m/min nos GT150, GT150L e GT200L, o que limita é a aceleração. Se o perfil sai deformado no começo, baixe a rotação ou aumente a distância de entrada antes de suspeitar do encoder.
Rosca interna: o que muda
A rosca interna de uma M20 × 2,5 parte de um pré-furo no diâmetro menor, cerca de 17,29 mm, e a altura do filete cai para perto de 0,541 × P, ou 1,35 mm. No ciclo, o X final passa a ser o diâmetro maior, 20 mm, e o ponto de partida fica abaixo do pré-furo.
- Folga da barra: confira o diâmetro mínimo de furo da barra de roscar. Barra que mal entra no pré-furo raspa a crista no recuo.
- Balanço: quanto mais longa a rosca dentro do furo, mais fina a barra trabalha em balanço. Diminua a profundidade por passe antes de baixar a rotação.
- Cavaco: em furo cego, o cavaco fica preso no fundo. Refrigeração direcionada para dentro e, se preciso, roscar puxando para fora com ferramenta de mão contrária.
- Saída: rosca interna cega precisa terminar antes do fundo, com espaço para a desaceleração e para o cavaco.
- Fundo da rosca: o diâmetro maior da interna não é medido diretamente. Quem manda é o calibrador tampão passa e não passa.
Rosca de várias entradas: dois jeitos de programar
O primeiro, que funciona em qualquer comando, é deslocar o ponto de partida em Z. Para duas entradas de passo 2, a primeira começa em Z5. e a segunda em Z7. Ambas com F4. O deslocamento é sempre igual ao passo, e para três entradas seriam três partidas, separadas por um passo cada.
O segundo é defasar o ângulo de início do spindle. Em vários comandos Fanuc atuais, o G32 e os ciclos de rosca aceitam um endereço Q com o ângulo de partida em milésimos de grau: Q0 para a primeira entrada e Q180000 para a segunda, numa rosca de duas entradas. Isso depende do modelo e das opções do comando, então confira no manual antes de usar. A vantagem é manter o mesmo ponto de partida e a mesma distância de aceleração para todas as entradas.
Perfil parcial ou perfil completo
A pastilha de perfil parcial serve para uma faixa de passos com o mesmo ângulo. É prática para quem faz rosca variada, mas não forma a crista: o diâmetro externo torneado antes precisa estar na medida, e o raio da ponta é o do menor passo da faixa, o que deixa o fundo mais fraco nos passos maiores.
A de perfil completo é feita para um passo só e corta o filete inteiro, crista incluída. A rosca sai com o fundo no raio correto da norma e sem rebarba na crista. Em produção seriada da mesma rosca, costuma compensar. A escolha de classe e geometria segue a mesma lógica das outras pastilhas; veja como ler o código da pastilha de torno.
Diagnóstico: quando a rosca sai errada
- A rosca não entra no anel ou no tampão: diâmetro de flanco fora, quase sempre pouca profundidade. Confira corretor e desgaste da ponta. Se a profundidade está certa, confira o passo: polegada convertida com poucas casas é suspeita principal.
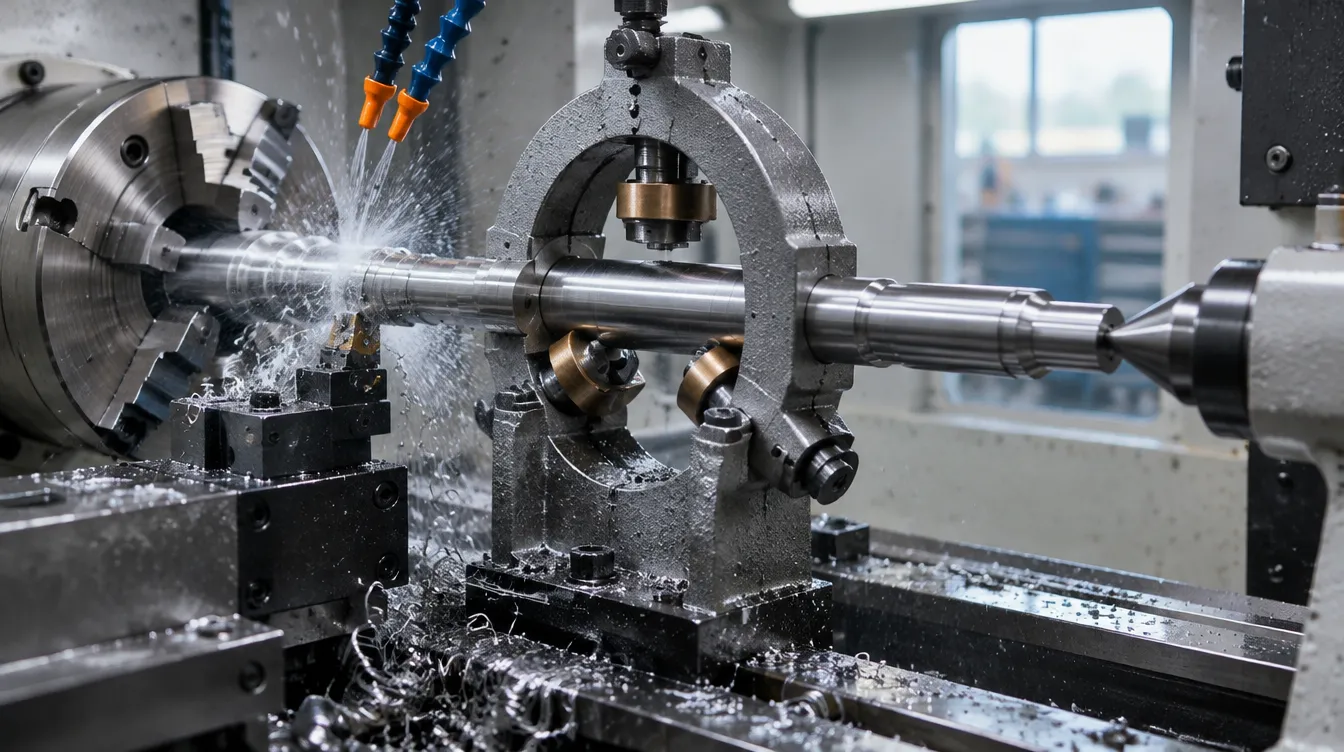
- Entra no começo e trava no meio: erro de passo acumulado, ou peça fletindo em rosca longa. Em peça esbelta, use contraponto e passes mais leves.
- Flanco rasgado ou com acabamento ruim: aresta gasta, aresta postiça por velocidade baixa demais, último passe fino demais esfregando, refrigeração insuficiente. Em material pastoso, troque para penetração pelo flanco modificada.
- Crista viva ou quebrada: diâmetro externo torneado acima da medida com pastilha de perfil parcial, ou falta de chanfro de entrada.
- Passo errado nos primeiros filetes: distância de aceleração curta. Afaste o Z de partida.
- Filete duplicado ou sulco deslocado entre passes: rotação variando entre passes, quase sempre G96 ativo. Programe G97. Se persistir com G97, verifique o encoder do spindle.
- Rebarba na saída: falta de canal de alívio ou de chanfro de saída. Programe o chanfro no ciclo ou faça um passe de chanfro depois da rosca.
Como conferir a rosca pronta
No chão de fábrica, o calibrador passa e não passa resolve a maior parte dos casos: anel para rosca externa, tampão para interna. O lado passa precisa entrar em todo o comprimento sem forçar, e o não passa não pode avançar mais que poucas voltas.
Para medir o diâmetro de flanco em número, usa-se o micrômetro de pontas para rosca ou o método dos três arames, que apoia três arames calibrados nos sulcos e calcula o flanco a partir da medida sobre eles. É o caminho quando o cliente pede relatório dimensional, ou quando é preciso saber quanto falta, e não só se passa.
O que a máquina precisa ter para roscar bem
Qualquer torno CNC com spindle sincronizado por encoder faz rosca. A diferença aparece em rosca de passo grande, rosca longa e material duro, onde contam rigidez do conjunto, aceleração do eixo Z e fixação da peça. Na linha GT, a torre servo trabalha com haste quadrada de 20 ou 25 mm, o que aceita suportes de roscar robustos, e o contraponto hidráulico ou servo, opcional conforme o modelo, segura a peça longa. Os detalhes estão na ficha do torno CNC com torre servo. Para escolher a rotação de partida, veja como calcular rotação e tempo de corte no torno.