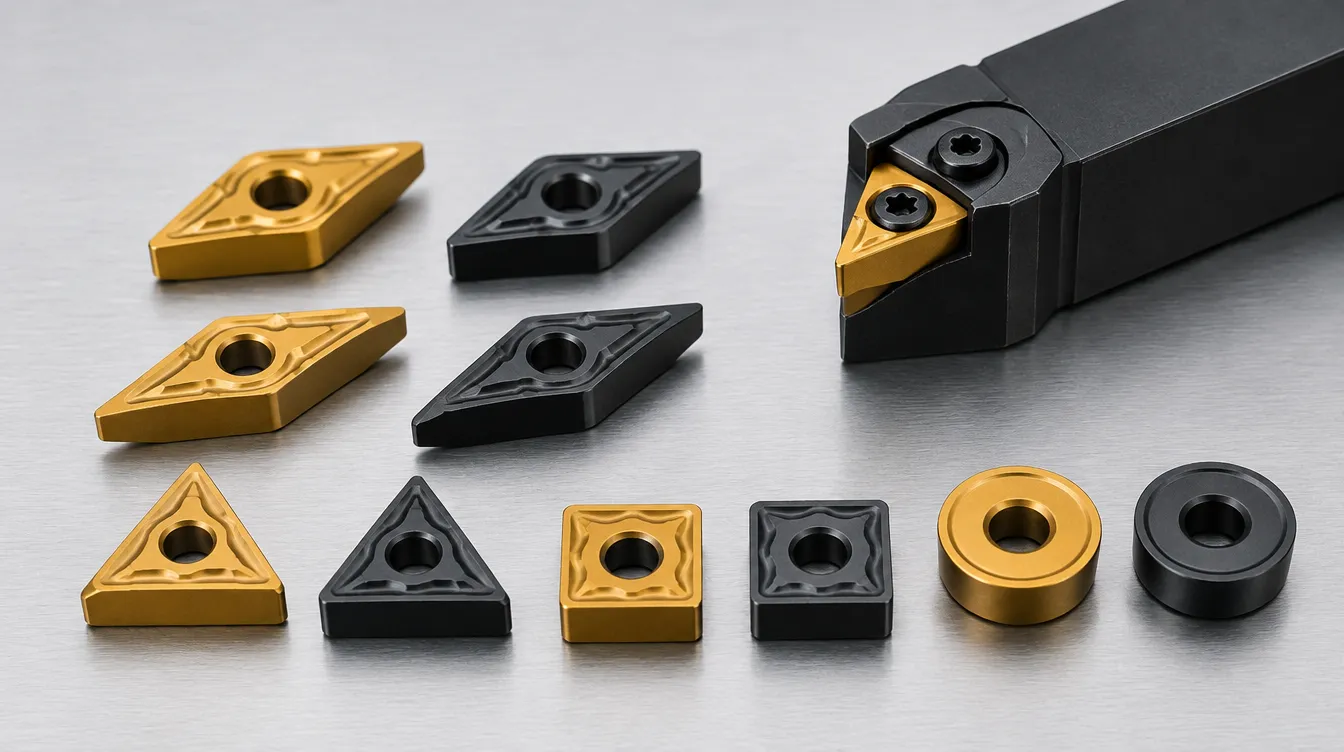
Toda pastilha de torneamento intercambiável carrega um código de letras e números definido pela norma ISO 1832. As sete primeiras posições descrevem a geometria e são iguais em qualquer fabricante: formato, folga, tolerância, tipo de fixação, tamanho, espessura e raio. O que vem depois é por conta de cada marca, normalmente o quebra-cavaco e a classe.
Ler essas sete posições resolve três problemas do dia a dia: saber se a pastilha de outra marca cabe no suporte que já está na torre, entender por que duas pastilhas parecidas trabalham tão diferente, e comprar certo sem depender da foto do catálogo. Abaixo, o código desmontado posição por posição, com as letras que mais aparecem em torno CNC.
Posição 1: o formato da pastilha
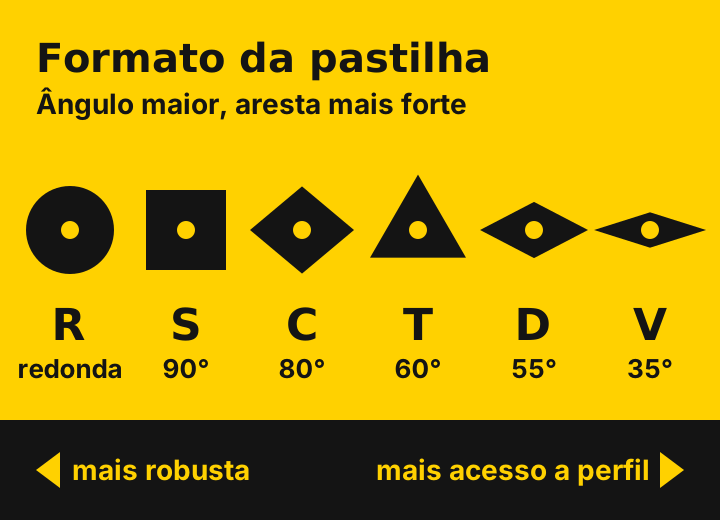
A primeira letra diz a forma e, com ela, o ângulo da ponta que efetivamente corta. Quanto maior esse ângulo, mais material de metal duro sustenta a aresta e mais carga ela aguenta. Quanto menor, mais a ferramenta entra em perfil, rebaixo e cópia.
- R: redonda. A mais robusta de todas, usada em desbaste pesado, perfil com raio e material difícil.
- S: quadrada, 90°. Muito forte, comum em desbaste e chanfro a 45°.
- C: rômbica de 80°. A mais versátil do torno: desbasta, faceia e acaba com o mesmo suporte.
- W: trigonal, com pontas de 80°. Robusta como a C e com mais arestas por pastilha na versão negativa.
- T: triangular, 60°. Muito usada em máquina menor e em operação geral, com três pontas por face.
- D: rômbica de 55°. Entra em perfil e copia contorno com ângulo de saída moderado.
- V: rômbica de 35°. A de maior acesso a perfil e rebaixo, e a de aresta mais frágil.
Na prática, um torno de produção costuma resolver a maior parte do serviço com C ou W para desbaste e faceamento e D ou V para acabamento de perfil. Escolher V para tudo porque ela faz qualquer contorno é um jeito rápido de lascar aresta em desbaste.
Posição 2: o ângulo de folga
A segunda letra é o ângulo de folga da própria pastilha, medido na face lateral, abaixo da aresta. É ela que separa pastilha negativa de positiva.
- N: 0°. Pastilha negativa. A folga de trabalho vem da inclinação do suporte.
- A: 3°.
- B: 5°.
- C: 7°. A folga mais comum em pastilha positiva de torneamento, como CCMT e DCMT.
- P: 11°. Também frequente em pastilha positiva para acabamento e alumínio.
- D: 15°.
- E: 20°.
Pastilha negativa tem paredes retas e por isso pode ter quebra-cavaco e aresta útil dos dois lados: uma CNMG tem quatro pontas de 80° por pastilha, duas em cada face. O suporte a monta inclinada para criar a folga, o que aumenta a força de corte, mas deixa a aresta mais grossa e resistente.
Pastilha positiva já nasce com folga, trabalha só de um lado e corta com menos força. Ela gera menos esforço radial, vibra menos em peça fina e em barra de mandrilar comprida, e é a escolha natural para máquina de menor potência e para acabamento leve.
Posição 3: a classe de tolerância
A terceira letra define quanto as dimensões da pastilha podem variar de uma peça para outra: o círculo inscrito, a espessura e a posição da ponta. Ela importa porque, depois de trocar a aresta, a ponta da pastilha nova precisa cair no mesmo lugar da anterior.
- M: a mais comum em pastilha prensada e sinterizada, sem retífica na periferia. Atende a grande maioria do torneamento.
- G: pastilha retificada na periferia, com tolerância mais fechada no círculo inscrito. Aparece em acabamento fino e em pastilha de rosca e canal.
- E: tolerância ainda mais estreita, usada onde a repetição da posição da ponta precisa ser muito precisa.
Para quem produz em série, a consequência é direta: com pastilha de classe M, depois de girar a aresta vale conferir a primeira peça e ajustar o corretor se a cota for apertada. Com G ou E, a ponta volta mais perto do lugar, e o ajuste costuma ser menor ou desnecessário.
Posição 4: furo de fixação e quebra-cavaco
A quarta letra diz como a pastilha é presa e se tem quebra-cavaco moldado. É a posição que mais confunde quem compra, porque define o suporte compatível.
- A: furo cilíndrico, sem quebra-cavaco.
- G: furo cilíndrico, quebra-cavaco nas duas faces. É a letra da CNMG, da WNMG e da maioria das negativas de dupla face.
- M: furo cilíndrico, quebra-cavaco em uma face só.
- N: sem furo e sem quebra-cavaco. Presa por grampo por cima.
- R: sem furo, com quebra-cavaco em uma face.
- T: furo escareado em uma face, quebra-cavaco nessa face. É a letra da CCMT e da DCMT, presas por parafuso.
- W: furo escareado em uma face, sem quebra-cavaco.
O furo cilíndrico casa com suporte de alavanca ou de grampo e pino. O furo escareado casa com suporte de parafuso. Pastilha de furo cilíndrico não fica firme num assento de parafuso, e o contrário também não funciona.
Posição 5: o tamanho da aresta
Os dois números seguintes indicam o comprimento da aresta de corte em milímetros, sem as casas decimais. O ponto que pega muita gente é que esse número muda conforme o formato, porque o que realmente define o tamanho da pastilha e o assento do suporte é o diâmetro do círculo inscrito.
- CNMG 12: aresta de cerca de 12,9 mm, círculo inscrito de 12,7 mm.
- DNMG 15: aresta de cerca de 15,5 mm, círculo inscrito de 12,7 mm.
- WNMG 08: aresta de cerca de 8,7 mm, círculo inscrito de 12,7 mm.
- TNMG 16: aresta de cerca de 16,5 mm, círculo inscrito de 9,525 mm.
- VNMG 16: aresta de cerca de 16,6 mm, círculo inscrito de 9,525 mm.
- DCMT 11: aresta de cerca de 11,6 mm, círculo inscrito de 9,525 mm.
Repare que a TNMG 16 tem a aresta mais longa da lista e é uma pastilha menor que a CNMG 12. A conta de que "16 é maior que 12" só vale dentro do mesmo formato. Na hora de comparar capacidade de profundidade de corte entre formatos, olhe o círculo inscrito e o comprimento útil indicado pelo fabricante, não o número do código.
Posição 6: a espessura
- 02: 2,38 mm.
- 03: 3,18 mm.
- T3: 3,97 mm. O T indica uma espessura intermediária entre 03 e 04.
- 04: 4,76 mm.
- 06: 6,35 mm.
Espessura maior aguenta mais carga e choque, por isso negativa de desbaste costuma vir em 04 ou 06. Positiva de acabamento fica em 02, 03 ou T3. E o assento do suporte é feito para uma espessura: uma DCMT 11T304 e uma pastilha de mesmo formato mas espessura 03 não são intercambiáveis sem trocar o calço ou o suporte.
Posição 7: o raio de ponta
- 02: 0,2 mm.
- 04: 0,4 mm.
- 08: 0,8 mm.
- 12: 1,2 mm.
- 16: 1,6 mm.
O raio é o número que mais mexe no resultado e o que mais se escolhe no automático. Raio maior deixa a ponta mais forte e permite avanço maior para a mesma rugosidade, mas aumenta a força radial e a tendência a vibrar. Raio menor corta com menos esforço, funciona melhor em peça fina e em profundidade pequena, e exige avanço menor para o mesmo acabamento. A relação entre raio, avanço e rugosidade está em como escolher o avanço para usinar no torno.
Uma regra prática dos catálogos: evite profundidade de corte menor que o raio. Com 0,3 mm de sobremetal, uma ponta de 1,2 mm passa esfregando em vez de cortar.
Depois do raio: condição da aresta, mão e o código do fabricante
A norma prevê ainda posições opcionais para a condição da aresta e para a mão de corte. Na aresta, F indica aresta viva, E aresta arredondada, T aresta chanfrada e S aresta chanfrada e arredondada. Na mão, R é direita, L é esquerda e N é neutra. Essas posições aparecem mais em pastilha especial, rosca e canal.
Na pastilha comum de torneamento, o que vem depois do raio, geralmente separado por hífen, é o código do fabricante. Ele indica a geometria do quebra-cavaco, com letras que costumam sugerir acabamento, médio ou desbaste, e a classe, que é a combinação de substrato e cobertura. Esses códigos não são padronizados entre marcas. Para comparar, use a faixa de avanço e de profundidade que cada fabricante informa para o quebra-cavaco, e a posição da classe na escala ISO.
Cinco códigos decodificados
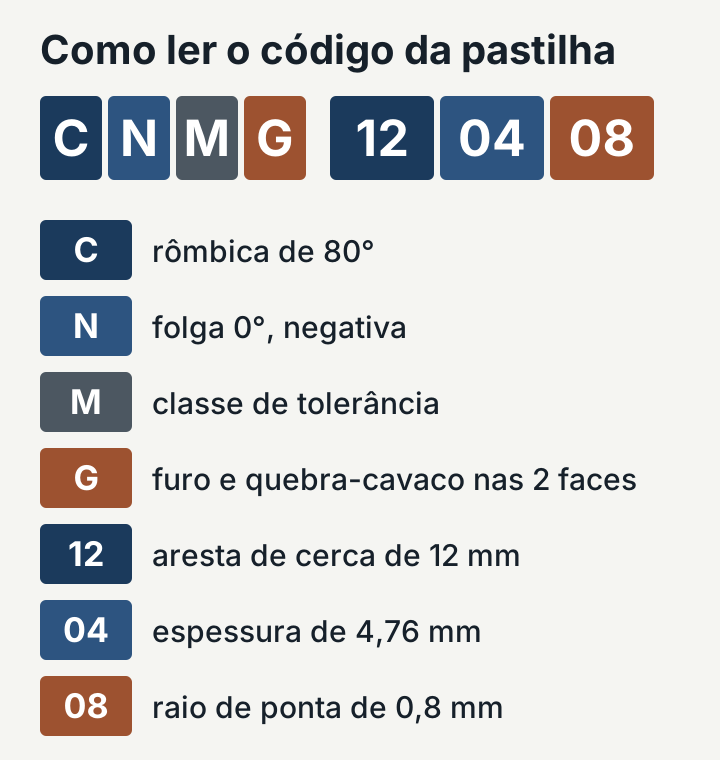
- CNMG 120408: rômbica 80°, negativa, tolerância M, furo cilíndrico com quebra-cavaco nas duas faces, círculo de 12,7 mm, espessura 4,76 mm, raio 0,8 mm. A pastilha mais comum de desbaste e semiacabamento em aço.
- DCMT 11T304: rômbica 55°, positiva de 7°, tolerância M, furo escareado com quebra-cavaco em uma face, círculo de 9,525 mm, espessura 3,97 mm, raio 0,4 mm. Acabamento e perfil leve, peça fina, mandrilamento.
- VNMG 160404: rômbica 35°, negativa, tolerância M, dupla face, círculo de 9,525 mm, espessura 4,76 mm, raio 0,4 mm. Perfil e cópia com acesso a rebaixo.
- TNMG 160408: triangular, negativa, tolerância M, dupla face, círculo de 9,525 mm, espessura 4,76 mm, raio 0,8 mm. Seis pontas por pastilha em torneamento geral.
- WNMG 080408: trigonal 80°, negativa, tolerância M, dupla face, círculo de 12,7 mm, espessura 4,76 mm, raio 0,8 mm. Robusta, seis pontas, boa para desbaste e faceamento.
As classes ISO de material: P, M, K, N, S e H
A classe da pastilha, que vem no código do fabricante, é posicionada numa escala da ISO 513. A letra diz o grupo de material para o qual ela foi feita, e cada grupo tem uma cor que aparece na caixa e no catálogo.
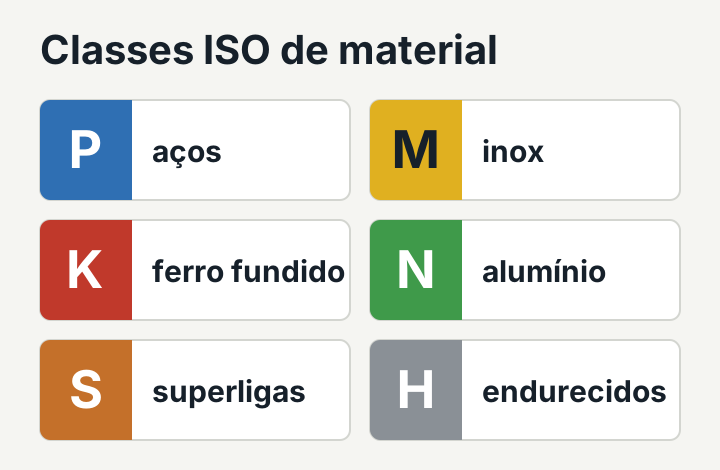
- P, azul: aços, do carbono ao ligado.
- M, amarelo: aços inoxidáveis.
- K, vermelho: ferros fundidos.
- N, verde: alumínio, cobre, latão e outros não ferrosos.
- S, laranja ou marrom: superligas resistentes ao calor e titânio.
- H, cinza: materiais endurecidos.
Dentro de cada grupo, o número que acompanha a letra vai de 01 a 50 no P e menos nos outros grupos. Número baixo, como P10, indica classe mais dura e resistente ao desgaste, para corte contínuo, condição estável e velocidade alta. Número alto, como P30 ou P40, indica classe mais tenaz, para corte interrompido, peça bruta com casca, fixação menos rígida e velocidade menor.
Uma classe pode cobrir mais de um grupo. É comum a mesma pastilha aparecer como P25 e M20 no catálogo. O que não se deve fazer é usar pastilha de N, polida e afiada para alumínio, em aço: a aresta foi feita para outra coisa e não dura.
O código do suporte, posição por posição
O suporte de torneamento externo segue a ISO 5608, e o código conversa com o da pastilha. O exemplo mais comum é o PCLNR 2525M12, que leva justamente a CNMG 12.
- P: sistema de fixação por alavanca, que puxa a pastilha pelo furo contra o assento. Outras letras comuns: M, grampo por cima mais pino no furo; S, parafuso pelo furo escareado; C, grampo por cima para pastilha sem furo.
- C: formato da pastilha, igual à primeira letra dela.
- L: ângulo de posição do suporte. L é 95°, que torneia e faceia com o mesmo suporte. Outros frequentes: J, 93°, comum com pastilha D e V para perfil; K, 75° de faceamento; S, 45°.
- N: ângulo de folga da pastilha que o suporte recebe, igual à segunda letra dela.
- R: mão de corte. R direita, L esquerda, N neutra.
- 2525: altura e largura da haste, 25 × 25 mm.
- M: comprimento total do suporte, 150 mm.
- 12: tamanho da aresta da pastilha, igual à quinta posição dela.
A haste precisa caber na torre da máquina. Nas configurações da linha GT, a torre servo trabalha com haste quadrada de 20 ou 25 mm e mandrilamento de Φ25 a Φ40 mm. Comprar suporte 3232 para uma estação de 25 é um erro que aparece mais do que deveria em máquina nova. Para barra de mandrilar, o código começa pela haste: material e diâmetro, como S25 para uma barra de aço com haste de 25 mm.
Como escolher a pastilha por operação
- Desbaste em aço: negativa C ou W, espessura 04 ou 06, raio 0,8 a 1,6 mm, quebra-cavaco de desbaste, classe P25 a P35 conforme a estabilidade.
- Semiacabamento: CNMG ou WNMG com raio 0,8 mm e quebra-cavaco médio. É a combinação que resolve a maior parte das peças.
- Acabamento de perfil: D ou V, raio 0,4 mm, quebra-cavaco de acabamento. Em máquina ou peça menos rígida, a versão positiva, DCMT ou VCMT.
- Peça fina, longa ou parede fina: positiva, raio pequeno, ângulo de posição perto de 90°, para jogar a força na direção do eixo e não empurrar a peça.
- Mandrilamento: positiva, raio pequeno, o maior diâmetro de barra que o furo aceita e o menor balanço possível.
- Alumínio: positiva polida, classe N, aresta afiada, para o material não grudar.
O tamanho da máquina também conta. Nos tornos gang tool GT35, com motor de 3,7 kW, uma pastilha positiva corta com menos força e costuma render mais do que insistir numa negativa grande pensada para máquina mais potente. Veja a ficha do torno CNC gang tool.
Erros comuns na compra
- Comparar tamanho entre formatos pelo número da aresta, e não pelo círculo inscrito.
- Comprar pastilha de furo cilíndrico para suporte de parafuso, ou o contrário.
- Trocar a espessura sem trocar o calço: a ponta fica fora de altura de centro.
- Usar raio grande em acabamento com sobremetal pequeno, e a pastilha esfrega em vez de cortar.
- Escolher a classe pela marca da caixa e não pelo grupo ISO do material da peça.
- Comparar preço por pastilha e não por aresta: uma negativa de dupla face tem o dobro de pontas de uma positiva do mesmo formato.
- Montar suporte de haste maior que a estação da torre, ou de mão errada para o sentido de corte.
Para levar para a máquina nova
Na compra de um torno, o ferramental costuma ser decidido às pressas, depois da máquina. A sequência que dá menos retrabalho é inversa: defina as peças, as operações e a família de pastilhas, confira as hastes e os diâmetros de barra que a torre aceita e só então feche o kit de suportes. Se você está avaliando uma máquina da linha, mande o desenho e a lista de ferramentas que usa hoje, e a gente confere a compatibilidade com a torre. Veja a ficha do torno CNC com torre servo.