Rotação e velocidade de corte costumam roubar a atenção de quem ajusta um programa, mas é o avanço que mais mexe no resultado do torneamento. Ele define a espessura do cavaco, a rugosidade que sai na peça, se o cavaco quebra ou enrola na placa, quanto a pastilha aguenta e quanto tempo a peça fica na máquina.
Primeiro o raciocínio, com as contas resolvidas. Depois cinco casos de oficina, cada um com situação, conta, ponto de partida e ajuste.
O que o avanço controla de verdade
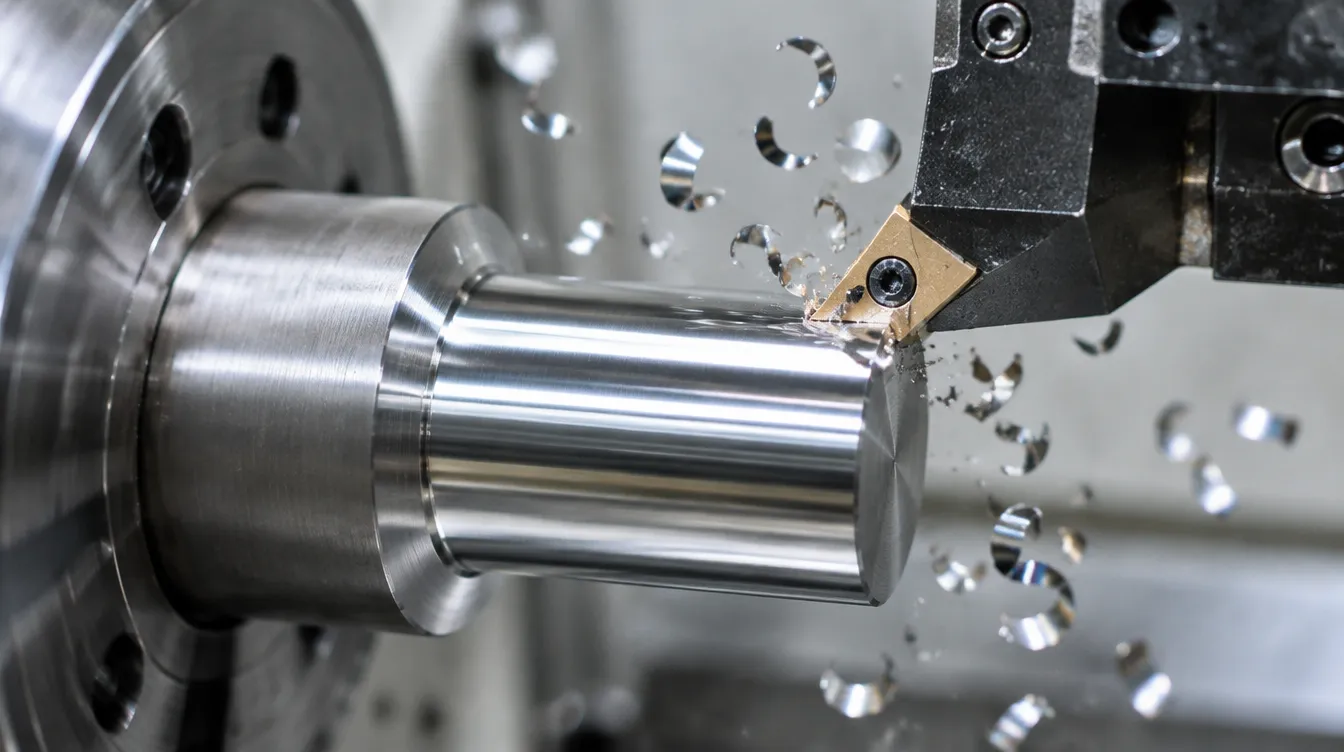
Avanço é quanto a ferramenta anda a cada volta da peça. Com pastilha de ângulo de posição perto de 90°, esse número é praticamente a espessura do cavaco que a aresta está arrancando. Por isso ele aparece em três lugares ao mesmo tempo: na carga sobre a aresta, no formato do cavaco e no desenho que fica na superfície.
Avanço por rotação ou por minuto?
No torneamento, quase sempre por rotação, em mm/rot. Com G96 a rotação muda conforme o diâmetro, e o avanço em mm/rot mantém a espessura do cavaco igual em todo o passe.
Nos comandos Fanuc e compatíveis, no sistema de códigos mais comum em torno, G99 é avanço por rotação e G98 é por minuto. O por minuto aparece mais em ferramenta acionada, onde quem gira é a fresa e não a peça. A conversão é direta: avanço em mm/min = avanço em mm/rot × rotação. Exemplo: 0,25 mm/rot a 1.270 rpm dá 317,5 mm/min.
Avanço, raio de ponta e rugosidade: a conta
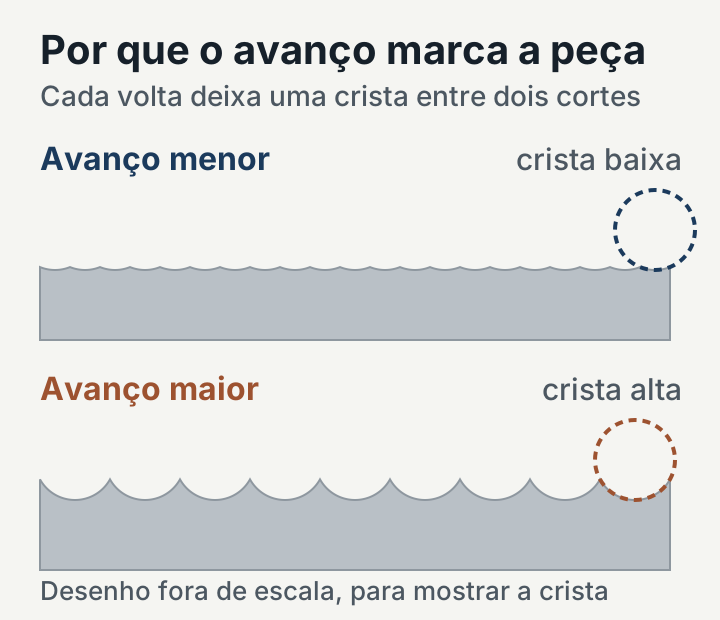
A ponta da pastilha é um arco. A cada volta ela corta um sulco com o formato desse arco, deslocado do anterior pelo valor do avanço. Entre dois sulcos sobra uma crista. A altura dessa crista é a rugosidade teórica, e ela depende só de duas coisas: avanço e raio de ponta.
- Altura do perfil: Rt ≈ f² ÷ (8 × r)
- Rugosidade média: Ra ≈ f² ÷ (32 × r)
- f em mm/rot, r em mm; o resultado sai em mm, e multiplicado por 1.000 vira µm.
Um exemplo resolvido. Avanço de 0,20 mm/rot com raio de 0,8 mm: f² = 0,04. Rt ≈ 0,04 ÷ 6,4 = 0,00625 mm, ou 6,25 µm. Ra ≈ 0,04 ÷ 25,6 = 0,00156 mm, ou cerca de 1,6 µm. É por isso que 0,20 mm/rot com raio 0,8 é o par clássico para Ra 1,6.
A conta também roda ao contrário, que é o uso mais útil no chão de fábrica: f ≈ √(Ra × 32 × r), com Ra em mm. Para Ra 0,8 µm (0,0008 mm) com raio 0,8: √(0,0008 × 32 × 0,8) = √0,02048 ≈ 0,14 mm/rot. Com raio 0,4 cai para cerca de 0,10 mm/rot; com raio 1,2 sobe para cerca de 0,175 mm/rot.
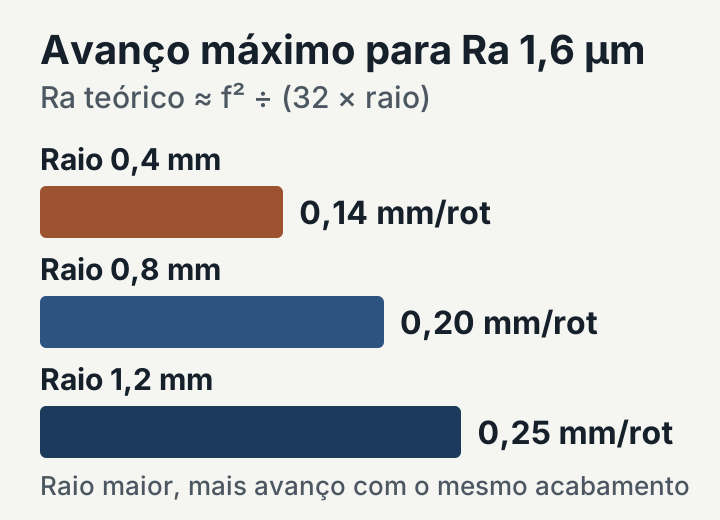
A conta é teórica: vibração, desgaste, aresta postiça e fluido somam rugosidade, então o valor calculado é teto. Trabalhe com margem, algo como 70% a 80% do avanço calculado, e confirme no rugosímetro nas primeiras peças.
Ângulo de posição e afinamento do cavaco
A espessura real do cavaco só é igual ao avanço quando a aresta trabalha perto de 90°. Com ângulo de posição menor, a mesma volta espalha o material ao longo de uma aresta mais comprida, e o cavaco afina. A conta é hex = f × sen κr, onde κr é o ângulo de posição.
Com κr de 95°, a espessura é praticamente o avanço. Com κr de 45°, sen 45° ≈ 0,707: um avanço de 0,30 mm/rot gera cavaco de cerca de 0,21 mm. Para voltar a 0,30 mm de espessura com o suporte de 45°, o avanço sobe para 0,30 ÷ 0,707 ≈ 0,42 mm/rot.
Pastilha wiper: o que muda
A pastilha wiper, ou alisadora, tem logo depois da ponta um trecho de raio grande que passa por cima da crista deixada pelo corte e a achata. O efeito é que ela entrega a mesma rugosidade com avanço bem maior. Os fabricantes costumam indicar que dá para trabalhar com até o dobro do avanço de uma pastilha convencional mantendo o acabamento, ou manter o avanço e baixar a rugosidade.
Ela tem limites claros. O efeito alisador só existe em corte reto, paralelo ao eixo ou na face; em raio, cone e perfil a parte alisadora não fica apoiada na superfície e a pastilha se comporta como uma convencional. Ela também gera mais força radial, então em peça fina, barra longa em balanço ou máquina com pouca rigidez pode trazer vibração em vez de acabamento. E a fórmula de Ra acima não vale para ela: o ponto de partida é a tabela do fabricante da pastilha.
Profundidade mínima e o risco de esfregar
Baixar o avanço para melhorar o acabamento funciona até certo ponto. Abaixo de um mínimo, a aresta deixa de cortar e passa a esfregar: o material encrua, a superfície rasga, aparece brilho irregular e a pastilha gasta mais rápido. Esse mínimo depende da geometria e do arredondamento da aresta, e o fabricante informa a faixa de avanço de cada quebra-cavaco justamente por isso.
O mesmo raciocínio vale para a profundidade. Uma regra prática comum nos catálogos é trabalhar com profundidade de corte de pelo menos cerca de dois terços do raio de ponta. Com raio 0,8, passe de acabamento de 0,1 mm deixa a aresta trabalhando só no arco, sem controle de cavaco e com tendência a vibrar. Para passe leve, a saída costuma ser trocar para raio menor e geometria positiva, e não insistir no raio grande.
Quanto o avanço pesa no tempo de corte
Tempo de corte em minutos = comprimento ÷ (avanço × rotação). Um passe de 200 mm a 1.000 rpm leva 1,0 min com avanço de 0,20 mm/rot e 0,67 min com 0,30 mm/rot. São 20 segundos num passe só, multiplicados por todo passe e toda peça do lote.
Por isso, no desbaste, ganhar tempo pelo avanço costuma ser melhor negócio do que pela velocidade de corte. Subir a velocidade aumenta o calor e encurta a vida da pastilha bem mais do que subir o avanço, para o mesmo ganho de remoção. A conta completa de rotação e tempo está em como calcular rotação e tempo de corte no torno.
Caso 1: desbaste de eixo de aço carbono
Situação. Eixo de aço carbono médio, de Ø60 para Ø40 mm, em pastilha negativa rômbica de 80° com raio 0,8 e quebra-cavaco de desbaste médio. A dúvida é quanto avançar sem parar a máquina por potência.
Raciocínio. No desbaste, o avanço é limitado por três coisas: a janela do quebra-cavaco, a resistência da aresta e a potência disponível. A potência de corte pode ser estimada por Pc = Vc × ap × f × kc ÷ 60.000, em kW, com kc sendo a força específica de corte do material.
Conta de exemplo. Com velocidade de corte de 200 m/min, profundidade de 3 mm, avanço de 0,30 mm/rot e kc de cerca de 2.000 N/mm², valor aproximado para aço carbono médio e usado aqui só como exemplo: Pc = 200 × 3 × 0,30 × 2.000 ÷ 60.000 = 6 kW no corte. Com as perdas, o motor precisa de perto de 7,5 kW. Isso é exatamente o motor contínuo de um GT100, de 7,5 kW, com 11 kW por 30 minutos. Num GT80, de 5,5 kW, essa combinação já passa do limite e pede profundidade ou avanço menor.
Ponto de partida. O meio da faixa de avanço indicada para o quebra-cavaco, com a profundidade que a potência permite. O que observar: cavaco em pedaços curtos, em formato de vírgula ou de 6 e 9; carga do spindle na tela do comando. Como ajustar: se o cavaco enrola, suba o avanço; se a carga encosta no limite ou a aresta lasca, baixe a profundidade antes de baixar o avanço, porque avanço baixo demais no desbaste só aumenta o tempo.
Caso 2: acabamento com Ra 0,8 µm
Situação. Assento de rolamento com Ra 0,8 µm no desenho, acabamento depois do desbaste, peça de aço.
Raciocínio. Com raio 0,8, o teto teórico é cerca de 0,14 mm/rot. Com margem, o ponto de partida fica perto de 0,10 a 0,12 mm/rot. Com raio 1,2 o teto vai a 0,175, mas a força radial maior pode cobrar em peça mais fina. Com wiper em corte reto, dá para trabalhar com avanço maior e ainda assim ficar dentro do Ra.
Ponto de partida. Sobremetal de acabamento compatível com o raio, na regra de dois terços, então algo como 0,4 a 0,5 mm no diâmetro para raio 0,4, ou um pouco mais para raio 0,8. Velocidade de corte constante com G96 e limite de rotação programado. O que observar: rugosímetro nas primeiras peças, marcas regulares de vibração, brilho manchado de esfregamento. Como ajustar: se o Ra está alto e a marca é regular, o problema é avanço; se a marca é irregular ou ondulada, é vibração, e baixar avanço não resolve.
Caso 3: inox austenítico que encrua
Situação. Bucha de inox austenítico, do tipo 304 ou 316. A pastilha dura pouco, a superfície sai rasgada e cada passe parece mais duro que o anterior.
Raciocínio. Inox austenítico encrua: a camada que a ferramenta deforma sem cortar fica mais dura. Avanço ou profundidade pequenos demais fazem a aresta trabalhar justamente nessa camada endurecida do passe anterior. A regra é manter a aresta sempre cortando, abaixo da camada encruada.
Ponto de partida. Pastilha de classe ISO M, geometria positiva e afiada, avanço no meio da faixa do quebra-cavaco, nunca no mínimo, e profundidade que passe da camada deformada. Refrigeração abundante e contínua. O que observar: desgaste de entalhe na linha de profundidade, aresta postiça, cavaco que gruda. Como ajustar: variar levemente a profundidade entre passes espalha o entalhe pela aresta; se aparecer aresta postiça, o caminho costuma ser subir velocidade de corte, e não baixar avanço.
Caso 4: alumínio com cavaco longo
Situação. Peça de alumínio que sai bem acabada, mas o cavaco forma um ninho na placa e na torre e obriga alguém a parar a máquina para limpar.
Raciocínio. Alumínio é dúctil e forma cavaco contínuo com facilidade. Avanço baixo agrava o problema. A pastilha também conta: geometria polida e muito positiva, de classe ISO N, corta limpo e evita que o material grude na aresta, mas precisa de quebra-cavaco pensado para alumínio.
Ponto de partida. Avanço mais alto que o usado em aço para a mesma operação, dentro da faixa da pastilha para alumínio, e velocidade de corte alta. Aqui a rotação máxima da máquina pode virar limite: nos GT80, GT100 e GT100L ela é de 4.000 rpm, e em diâmetro pequeno a velocidade de corte ideal do alumínio pode não ser alcançada. O que observar: cavaco curto e solto, ausência de material colado na aresta. Como ajustar: subir o avanço é o primeiro passo; se o acabamento não permite, trocar o quebra-cavaco e, em produção automatizada, programar quebra de cavaco por pausa curta no avanço em passes longos.
Caso 5: peça longa e fina que vibra
Situação. Eixo fino e longo em balanço que vibra no acabamento.
Raciocínio. A peça flexiona com a força radial. Tudo que aumenta essa força piora: raio grande, ângulo de posição baixo, pastilha negativa, wiper. Avanço muito baixo também atrapalha, porque a aresta esfrega em vez de cortar e a peça entra em vibração com mais facilidade.
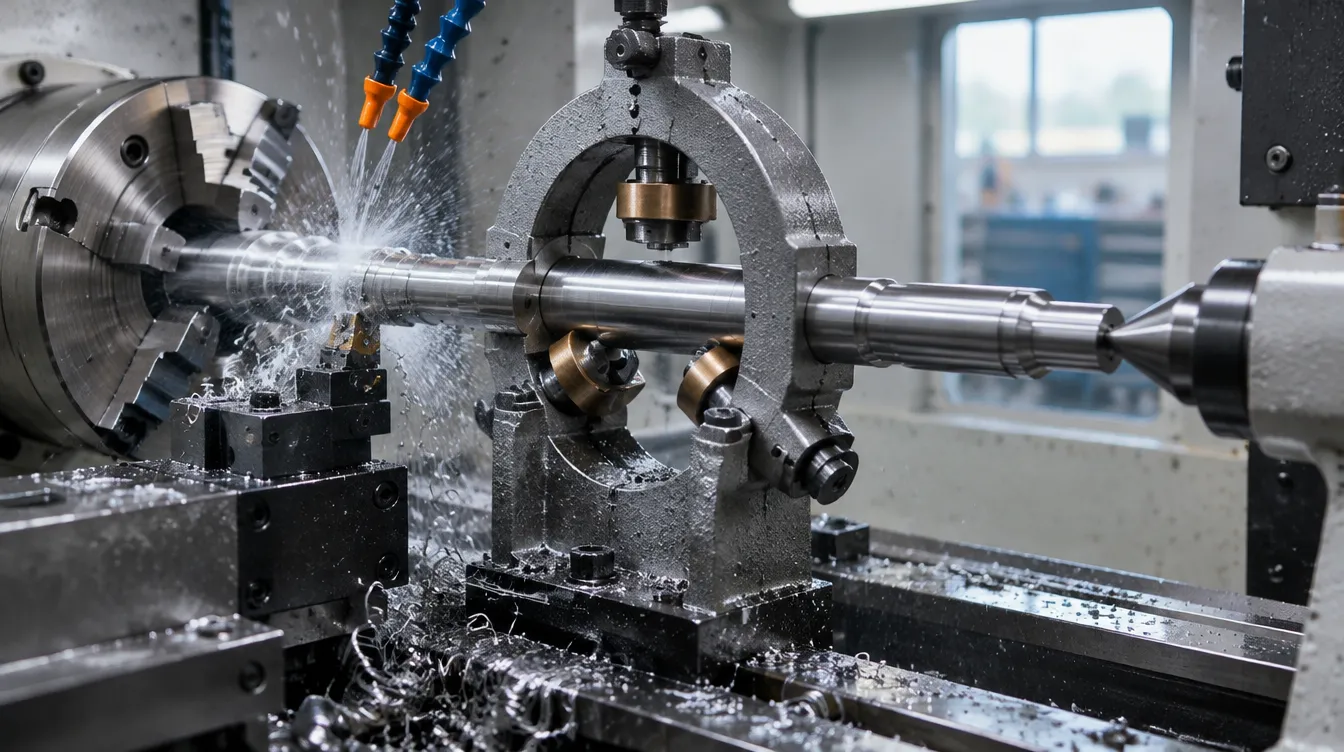
Ponto de partida. Ângulo de posição perto de 90°, raio pequeno, geometria positiva e avanço moderado, nem no limite de cima nem no de baixo. Acima de três ou quatro vezes o diâmetro em balanço, a resposta costuma ser apoio, e não parâmetro: o contraponto é opcional nas máquinas com torre servo, hidráulico nos modelos menores e servo nos GT150L e GT200L. O que observar: ruído agudo, marca ondulada que se repete, diâmetro maior no meio da peça. Como ajustar: mudar a rotação um pouco para sair da frequência que vibra e reduzir a profundidade de acabamento antes de mexer no avanço.
Sinais de avanço errado
- Cavaco em fita longa, prateado e fino: avanço abaixo da faixa do quebra-cavaco.
- Cavaco muito grosso, quebrando em pedaços pequenos com ruído seco e batidas: avanço alto para a aresta ou para a fixação.
- Cavaco em vírgula ou em formato de 6 e 9: faixa certa.
- Lascamento na aresta: avanço alto, vibração ou corte interrompido com classe dura demais.
- Desgaste de flanco rápido e uniforme: em geral velocidade de corte, não avanço.
- Superfície com brilho manchado e rasgos: aresta esfregando, avanço ou profundidade baixos demais.
- Marca regular e funda, igual à conta de Ra: avanço alto para o raio usado.
A cor do cavaco também ajuda, com cuidado. Em aço com metal duro, cavaco de cor palha a azul é comum em velocidade de corte normal. Mudança de cor sem mudança de programa indica desgaste, fluido ou lote de material diferente.
Como registrar o que deu certo
O avanço que funcionou costuma se perder no lote seguinte, quando quem ajustou não está. Uma planilha por peça resolve. Anote:
- Material e estado: barra trefilada, laminada, tratada.
- Código completo da pastilha, com quebra-cavaco e classe.
- Velocidade de corte, avanço e profundidade de cada operação.
- Rugosidade medida e instrumento usado.
- Vida da aresta em peças e o tipo de desgaste que encerrou a aresta.
- Qualquer mudança feita e o motivo.
Ler o código da pastilha corretamente é o primeiro passo para esse registro servir para alguém, e está explicado em como ler o código da pastilha de torno.
Avanço, máquina e rigidez
Avanço alto no desbaste pede potência e rigidez; acabamento fino com avanço econômico pede máquina que não vibre e repita posição. A linha de tornos com torre servo tem posicionamento de ±0,005 mm e repetibilidade de ±0,003 mm, com motores de 5,5 kW no GT80 até 11/15 kW nos GT150, GT150L e GT200L, e os tornos gang tool atendem a peça pequena de barra com ciclo curto.
Se a peça que você está pensando em produzir já tem material, rugosidade e lote definidos, a conta de avanço e potência deste texto é a mesma que fazemos para indicar o modelo. Leve esses três dados para a conversa e a comparação entre máquinas sai em números, não em catálogo.