Boa parte do batimento, da marca na peça e do diâmetro que mede redondo na máquina e oval na bancada nasce na castanha, e não no programa. Quem já perdeu uma tarde caçando erro de concentricidade no corretor de ferramenta sabe: a peça estava presa torta desde o começo.
Este texto é um procedimento de oficina. Primeiro, a diferença entre castanha dura e mole e quando usar cada uma. Depois, o passo a passo para usinar castanha mole do jeito certo, os defeitos mais comuns com a causa de cada um e os casos em que nenhuma das duas resolve e a resposta é pinça ou contraponto.
Castanha dura e castanha mole: o que muda
A castanha dura é de aço temperado e normalmente tem a face de contato serrilhada ou escalonada. Ela morde o material, segura bruto laminado, forjado ou cortado na serra com muita força e pouca chance de escorregar. O preço disso é a marca: a serrilha fica impressa na superfície, e a concentricidade depende do estado da placa e das próprias castanhas, que não foram feitas para aquela peça.
A castanha mole é de aço sem têmpera ou de alumínio e chega da fábrica com sobremetal. Ela é usinada na própria máquina, montada na placa, no formato e no diâmetro da peça que vai segurar. Como o diâmetro de fixação é torneado com as castanhas na posição de trabalho, ele fica concêntrico com o eixo do spindle, e a peça é abraçada por uma área de contato muito maior.
Quando usar cada uma?
- Castanha dura: primeira operação em barra, tarugo ou forjado bruto; desbaste pesado em que a força de corte é alta; superfície que ainda vai ser usinada e pode ficar marcada.
- Castanha mole: segunda operação sobre superfície já acabada; peça com tolerância de batimento ou concentricidade entre lados; peça de parede fina que deforma com pouca força; material macio como alumínio e latão; lote em que a posição da peça precisa se repetir sem conferência a cada ciclo.
Na prática, o processo típico usa as duas: a primeira operação em castanha dura, desbastando e acabando o lado que vai servir de referência, e a segunda em castanha mole usinada justamente nesse diâmetro acabado. É essa sequência que garante a relação entre os dois lados quando a máquina não tem sub-spindle.
Passo 1: preparar a placa e montar as castanhas
Antes de usinar qualquer coisa, limpe a placa. Cavaco na serrilha da castanha base ou no rasgo do parafuso muda a posição da castanha mole em centésimos, e esse erro vai junto para o diâmetro usinado. Limpe também as castanhas moles e confira se a serrilha delas não está amassada de montagens anteriores.
Monte as castanhas na mesma posição de serrilha em que elas vão trabalhar e aperte os parafusos com o torque indicado pelo fabricante da placa. Castanha com parafuso frouxo se acomoda no primeiro aperto forte e tira a usinagem do lugar.
O ponto que mais gente esquece é o curso da castanha base. Placa hidráulica tem curso curto. Monte as castanhas moles de modo que, apertando a peça, a castanha base fique perto do meio do curso. Se ela trabalhar no fim do curso, pode encostar no batente antes de apertar a peça, e a força de fixação vai para o batente, não para a peça. Se trabalhar no começo, sobra pouca folga para abrir e tirar a peça. O meio do curso dá margem nos dois sentidos e permite reusinar a castanha algumas vezes.
Passo 2: escolher a referência certa para usinar
A castanha precisa ser usinada fechada e sob força, na mesma posição radial e no mesmo sentido de aperto em que vai segurar a peça. Usinar com as castanhas soltas, abertas no ar, dá um diâmetro que não corresponde à posição real de trabalho, porque toda placa tem folga entre a castanha base e a guia, e essa folga só se acomoda quando existe força.
Para conseguir essa condição, as castanhas apertam um anel, um disco ou um pino de referência durante a usinagem. A regra é que o aperto sobre a referência tem que ser no mesmo sentido do aperto sobre a peça:
- Fixação externa (a castanha fecha por fora no diâmetro da peça): as castanhas também fecham sobre a referência, um disco ou pino preso numa parte da castanha que não será usinada, normalmente no fundo ou atrás da região de fixação. A folga da placa se acomoda para dentro, como vai acontecer na produção.
- Fixação interna (a castanha abre dentro de um furo da peça): as castanhas abrem contra a parte de dentro de um anel de referência. A folga se acomoda para fora, que é o sentido em que a placa vai trabalhar.
Inverter o sentido é um erro clássico. A castanha usinada fechando e usada abrindo, ou ao contrário, trabalha com a folga do lado errado, e o diâmetro sai excêntrico ou com batimento que ninguém consegue explicar pelo programa.
Escolha o diâmetro da referência para que a castanha fique perto do meio do curso, como no passo anterior. Existem anéis próprios para usinar castanha, com pinos que se ajustam a vários diâmetros, mas um disco de sobra torneado na medida resolve bem para quem faz isso de vez em quando.
Passo 3: a mesma pressão da produção
Use, na usinagem da castanha, a mesma pressão hidráulica que vai prender a peça. A castanha e a castanha base se deformam elasticamente sob força. Usinar com pressão baixa e prender a peça com pressão alta, ou o contrário, muda a posição real da superfície de contato, e o diâmetro usinado deixa de corresponder ao diâmetro de trabalho.
Se o processo usa duas pressões, uma para desbaste e outra para acabamento, usine a castanha na pressão do acabamento, que é a operação em que a geometria precisa sair certa.
Passo 4: usinar o diâmetro e o encosto
Com as castanhas apertando a referência, torneie o diâmetro de fixação e o encosto axial. Use rotação baixa, ferramenta afiada e passes leves no acabamento. A castanha é interrompida, três arestas entrando e saindo do corte a cada volta, e passe pesado aqui faz vibrar e deixa o diâmetro irregular.
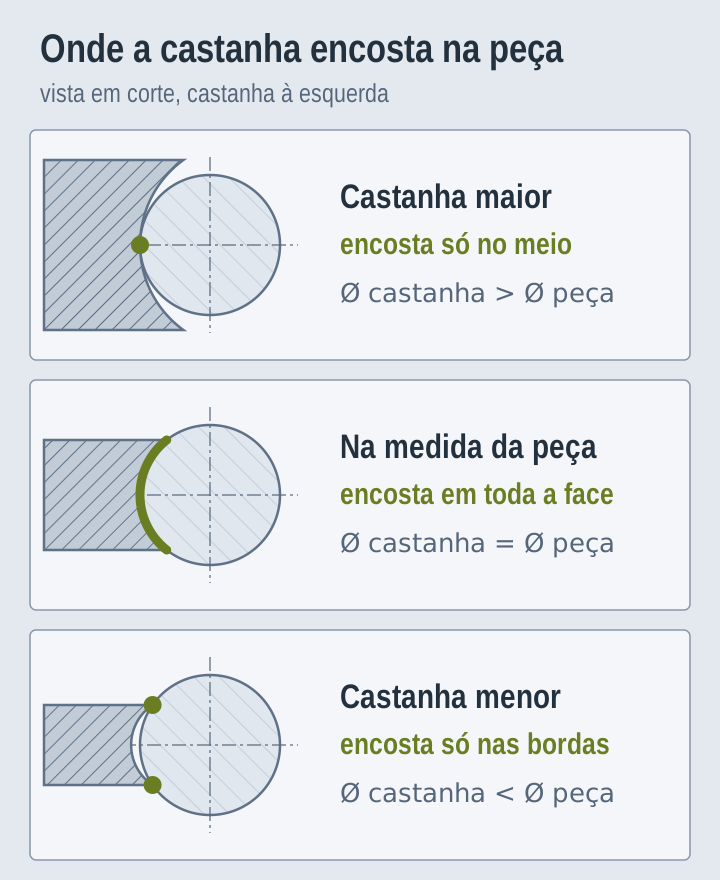
O diâmetro usinado deve ser o diâmetro da peça. Com castanha usinada maior que a peça, o contato acontece só no meio de cada castanha, como uma linha central. Com castanha usinada menor, ele acontece só nas pontas, nas bordas da castanha. Nos dois casos a área de contato despenca, a peça tende a inclinar e o batimento piora.
A profundidade de fixação também conta. Quanto mais comprimento de peça dentro da castanha, mais ela resiste ao momento da força de corte. Peça presa por poucos milímetros na ponta da castanha escorrega ou inclina com qualquer passe mais firme.
O encosto axial, aquele degrau no fundo do diâmetro usinado, é o que define a posição da peça em Z. Usinado junto com o diâmetro, ele fica perpendicular ao eixo, e cada peça encosta no mesmo lugar. Em lote longo, isso dispensa conferir comprimento a cada ciclo e protege a peça contra o empuxo axial da ferramenta.
Passo 5: alívio no canto
No canto entre o diâmetro de fixação e o encosto, faça um pequeno rebaixo ou chanfro de alívio. A ferramenta deixa um raio nesse canto, e a peça quase sempre tem um chanfro ou um raio na mesma aresta. Sem alívio, a aresta da peça apoia no raio da castanha antes de encostar na face, e a peça fica levantada do encosto, torta, sem ninguém perceber até medir.
Passo 6: conferir antes de produzir
Solte a referência, prenda uma peça real e confira com relógio comparador. Meça o batimento radial no diâmetro de referência e o batimento axial na face. Se a medida não fecha, a causa está em um dos passos anteriores: sujeira, parafuso, sentido de aperto, pressão diferente ou diâmetro fora da medida da peça.
Passo 7: marcar o jogo de castanhas
Cada castanha mole foi usinada na posição exata em que estava montada. Trocar a castanha 1 com a 2 na próxima montagem destrói a concentricidade que você acabou de conseguir. Marque cada castanha com o número do rasgo da placa e com a posição de serrilha em que foi montada.
Em produção seriada, guarde o jogo identificado junto com o programa e o desenho da peça. Na próxima vez, a montagem volta para a mesma posição, e em muitos casos basta um passe leve de limpeza para retomar a produção, sem refazer a castanha inteira.
Peça trilobada em parede fina
O sintoma é conhecido: a peça mede redonda presa na máquina e, depois de solta, mede fora, com três pontos altos e três baixos. A placa de três castanhas deformou a peça ao apertar, a ferramenta usinou um diâmetro redondo sobre a peça deformada e, ao soltar, o material voltou e levou a deformação para o diâmetro acabado.
- Reduza a pressão de fixação no passe de acabamento, se a máquina permitir regular a pressão entre desbaste e acabamento.
- Aumente a área de contato com castanhas mais largas ou envolventes, que abraçam quase toda a circunferência.
- Prenda a peça numa região mais rígida, como um colar ou um degrau, e não na parede fina.
- Desbaste com força alta, solte e prenda de novo com força baixa antes do acabamento, para a tensão sair antes do último passe.
Batimento depois de trocar as castanhas
Quase sempre é castanha em rasgo trocado, posição de serrilha diferente da usinagem, sujeira na serrilha ou parafuso sem torque. Se a montagem está certa e o batimento persiste, reusine com passe de limpeza, seguindo os passos 2 a 4.
Peça escorregando no corte
A peça gira na castanha ou recua em Z durante o desbaste. As causas mais comuns são pressão baixa para a força de corte, pouco comprimento de fixação, contato concentrado por diâmetro de castanha fora da medida, óleo ou fluido entre a peça e a castanha, e encosto ausente, deixando o empuxo axial por conta só do atrito.
Corrija na ordem: diâmetro e encosto, comprimento de fixação, pressão. Se a operação é de desbaste pesado sobre superfície que ainda vai ser usinada, pode ser o caso de voltar à castanha dura nessa operação.
Marca de castanha na peça
Em castanha mole, marca indica pressão alta demais para o material, contato concentrado em poucos pontos ou cavaco preso entre a peça e a castanha. Castanha de alumínio, contato em área cheia e sopro na fixação a cada ciclo resolvem a maioria dos casos.
Perda de força em rotação alta
Quando a placa gira, a força centrífuga empurra as castanhas para fora e alivia o aperto na fixação externa. Quanto mais pesada a castanha e mais longe do centro estiver a massa dela, maior a perda. Em rotação alta, uma castanha alta de aço montada no diâmetro externo da placa pode perder boa parte da força estática.
O fabricante da placa informa a rotação máxima e a curva de força por rotação. Se o processo trabalha perto do limite, prefira castanha mais leve, de alumínio, mais baixa e com a massa perto do centro.
Castanha mole para fixação interna
Quando a peça tem um furo acabado e o diâmetro externo ainda vai ser usinado, a castanha mole pode prender por dentro, abrindo contra o furo. O procedimento é o mesmo, com o sentido invertido: as castanhas abrem contra um anel de referência durante a usinagem, e o diâmetro torneado nelas é o externo, na medida do furo da peça.
Atenção à parede da peça. Abrir com força dentro de uma bucha fina deforma da mesma forma que fechar por fora, e o diâmetro externo usinado sai trilobado depois de solta.
Castanha mole de aço ou de alumínio?
- Alumínio: usina rápido, pesa menos, perde menos força em rotação alta e marca menos a peça. Combina com peça leve, acabamento e materiais macios.
- Aço: aguenta mais força, desgasta menos e mantém a forma em lote longo e em corte mais pesado. Combina com produção seriada e desbaste sobre castanha mole.
Quando trocar a castanha dura
Castanha dura também gasta. Serrilha arredondada, dente lascado e marca de escorregamento são sinais de que ela perdeu a mordida. Troque o jogo inteiro, nunca uma castanha só, e confira a castanha base: desgaste na guia da placa aparece como batimento que a castanha nova não resolve.
Quando a resposta é pinça ou contraponto
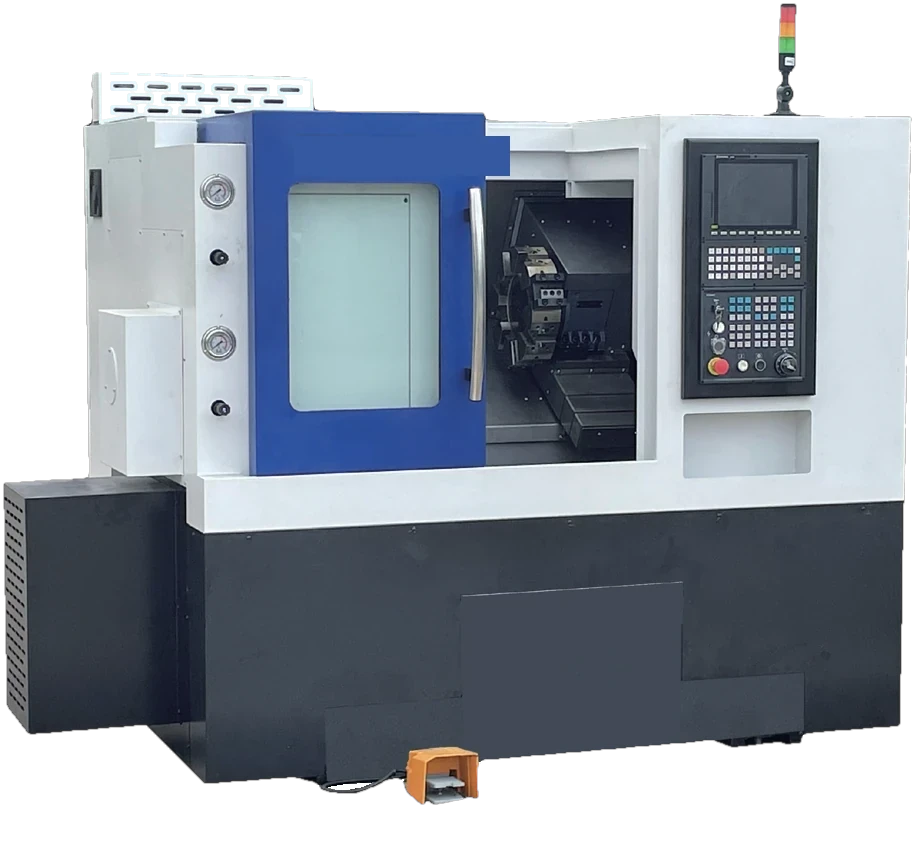
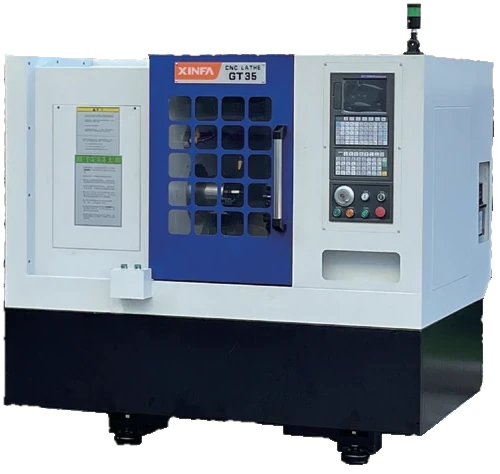
Peça de barra em série raramente pede castanha. A pinça centraliza melhor, troca mais rápido e prende ao longo de toda a circunferência. Os tornos gang tool GT35, GT36 e GT40 trabalham com placa ou pinça, e é a pinça que costuma combinar com a produção de barra que essas máquinas fazem.
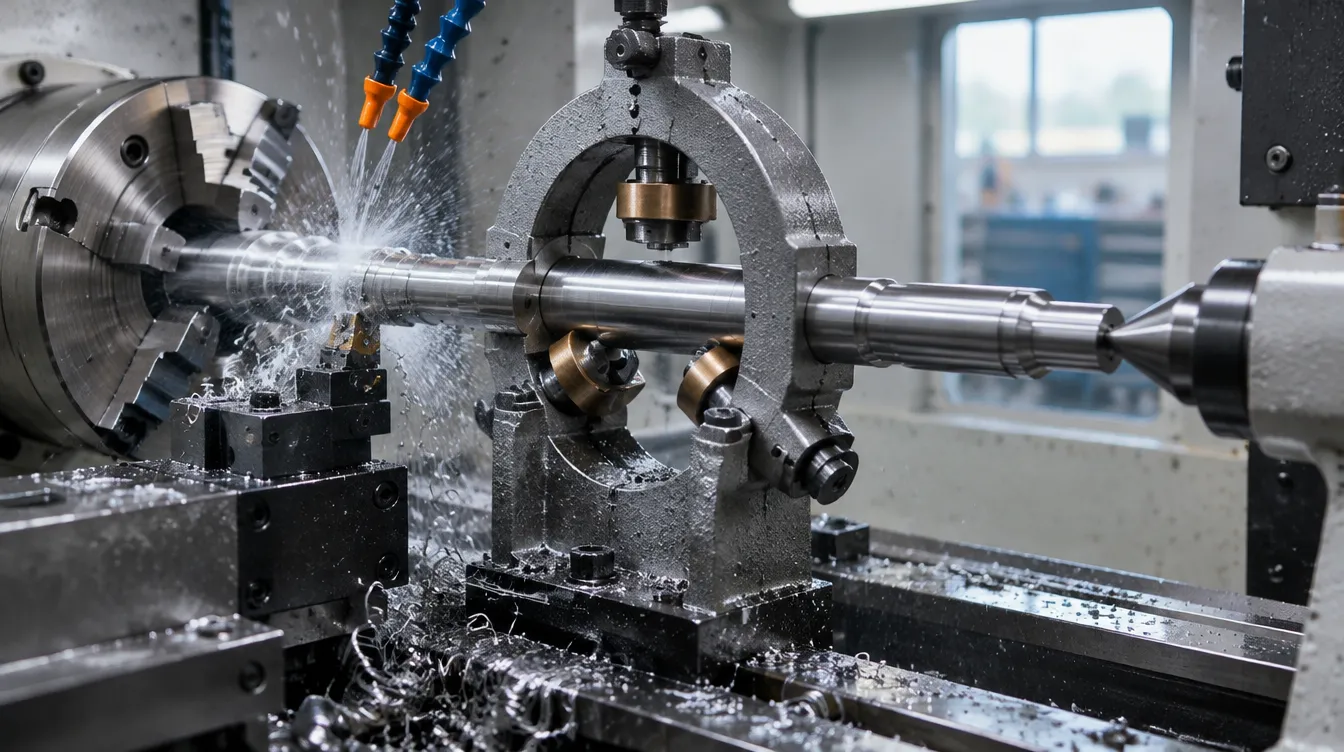
Peça longa e fina, com muito comprimento em balanço, pede contraponto. Como referência de oficina, quando o balanço passa de três ou quatro vezes o diâmetro, a ponta deixa de ser opcional para o acabamento. Na família torre servo, a placa é de 6 polegadas no GT80, GT100 e GT100L e de 8 polegadas no GT150, GT150L e GT200L, com contraponto opcional hidráulico do GT80 ao GT150 e servo no GT150L e no GT200L.
E quando o motivo de usar castanha mole é só fazer a segunda operação com concentricidade, existe o caminho de eliminar a refixação: transferir a peça para um segundo spindle dentro da máquina. Veja o que muda quando a máquina tem sub-spindle.
Resumo do procedimento
- Placa e castanhas limpas, parafusos com torque, castanha base perto do meio do curso.
- Referência apertada no mesmo sentido da fixação da peça.
- Mesma pressão da produção, ou a do acabamento quando houver duas.
- Diâmetro igual ao da peça, encosto usinado junto e alívio no canto.
- Conferência com relógio comparador em peça real antes do lote.
- Jogo marcado por rasgo e posição de serrilha, guardado com o programa.
Se a fixação é o gargalo do seu processo, mande o desenho e a sequência de operações junto da cotação. A placa, o tipo de fixação e o contraponto entram na configuração da máquina, e é mais barato acertar isso antes da compra.