Fluido de corte é o insumo que aparece no orçamento pelo preço do tambor e cobra a conta em outro lugar: pastilha que dura menos, peça que enferruja na caixa, placa que trava, cheiro que espalha pelo galpão e operador afastado com a mão em carne viva. Quase sempre o produto é bom. O que falha é a escolha, a mistura ou o controle do tanque.
Este texto começa pelo mínimo de fundamentos que você precisa para ler o que está acontecendo no tanque. Depois vai sintoma por sintoma, do jeito que o problema chega na manutenção: o que provoca, como confirmar e como corrigir. No fim, uma rotina de controle e um modelo de registro para pendurar do lado da máquina.
Os quatro tipos de fluido e o que cada um faz
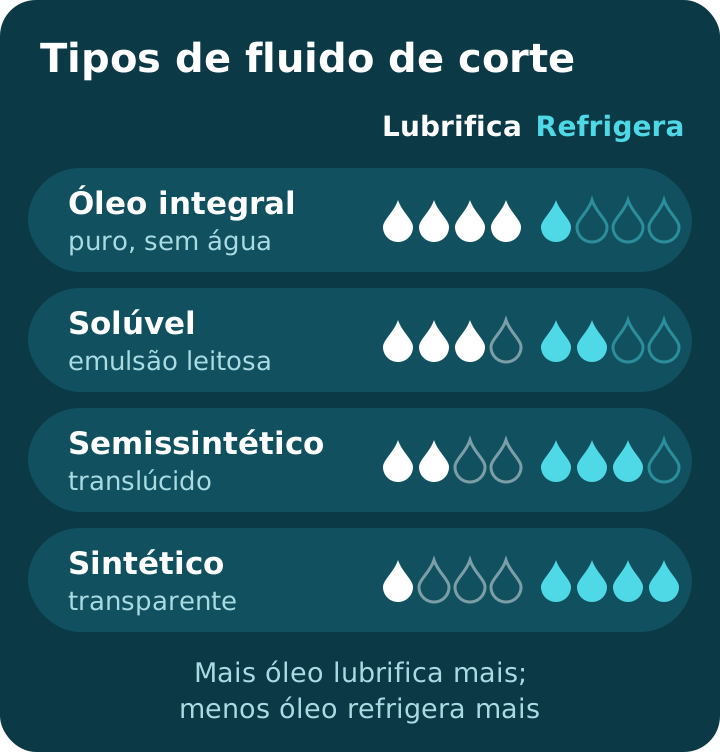
Todo fluido de torneamento tem duas funções que puxam em sentidos opostos: lubrificar a aresta e o cavaco, e tirar calor da zona de corte. Óleo lubrifica bem e refrigera mal. Água refrigera muito bem e não lubrifica nada. Os quatro tipos são combinações diferentes dessas duas coisas.
- Óleo integral: usado puro, sem água. Melhor lubrificação, filme forte na aresta, ótimo para rosca com macho, ferramenta de aço rápido, material que empasta e corte em baixa velocidade. Refrigera pouco, gera névoa e fumaça em velocidade alta e pede exaustão.
- Solúvel convencional: concentrado de óleo mineral com emulsificantes. Na água forma emulsão de aspecto leitoso, com gotas de óleo relativamente grandes. Equilíbrio bom entre lubrificar e refrigerar, preço baixo, mais sensível a bactéria e a água dura.
- Semissintético: menos óleo e mais aditivos. A emulsão fica translúcida, com gotas bem menores. Mantém o tanque limpo com mais facilidade, separa melhor o óleo de vazamento e costuma durar mais.
- Sintético: sem óleo mineral, forma solução transparente. Refrigera muito, enxerga bem a peça, é comum em retífica. Lubrifica menos e alguns deixam resíduo mais duro quando secam.
Qual tipo usar no torno CNC
Para a maioria dos tornos CNC que trabalham aço carbono, aço liga, inox e alumínio com pastilha de metal duro, um solúvel de boa qualidade ou um semissintético resolve, e é o que os fabricantes de fluido indicam como uso geral. O semissintético costuma compensar em máquina que roda turno longo, porque aguenta melhor contaminação e dá menos trabalho de tanque.
O óleo integral faz sentido em processo específico: torno automático com muita rosca e ferramenta de aço rápido, material que cola na aresta, operação de acabamento em que o filme de óleo faz diferença na superfície. O sintético puro aparece mais em retífica e às vezes em ferro fundido, em que a lubrificação importa menos e a limpeza importa mais.
Antes de trocar de produto, confira três coisas: a compatibilidade com a tinta interna da máquina, com as vedações e retentores, e com o óleo de barramento e o hidráulico que inevitavelmente vão acabar no tanque. Peça ao fornecedor a ficha técnica e a ficha de segurança, e pergunte especificamente sobre essas três.
Refratômetro, Brix e fator
A concentração de um fluido emulsionável se mede com refratômetro. Uma gota da amostra vai no prisma, você lê a escala em Brix contra a luz e multiplica pelo fator refratométrico do produto, que vem na ficha técnica. Cada produto tem o seu fator, então a leitura em Brix sozinha não diz a concentração.
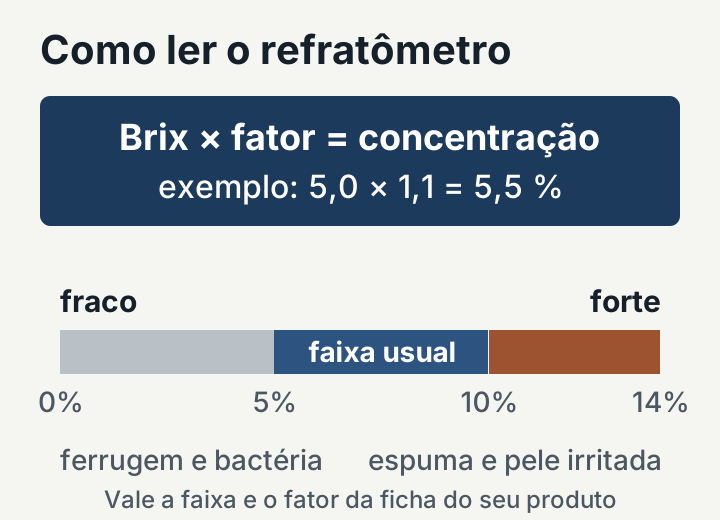
Em torneamento, a faixa de trabalho costuma ficar entre 5% e 10%, mas a referência é a indicação do fabricante para a sua operação. Zere o refratômetro com água limpa antes de medir, colha a amostra do fluido em circulação, não da superfície parada do tanque, e anote o valor. Uma leitura isolada diz pouco. A sequência de leituras mostra se a máquina está perdendo água por evaporação ou se alguém está repondo só com água.
pH: o termômetro da emulsão
Emulsões de corte trabalham alcalinas, numa faixa que a ficha técnica informa. O pH cai quando bactéria e fungo consomem o fluido e produzem ácidos. Por isso ele é o primeiro aviso de que o tanque está doente, muitas vezes antes do cheiro. Fita indicadora resolve no dia a dia; medidor digital dá mais precisão. Se o pH cai semana após semana, a correção de concentração sozinha não vai segurar o fluido.
Cheiro forte na segunda-feira
O que provoca. Bactéria anaeróbica, que cresce sem oxigênio quando o fluido fica parado no fim de semana. O alimento dela é quase sempre o óleo de barramento e o hidráulico que vazam para o tanque e formam uma camada na superfície, isolando o fluido do ar. O cheiro de ovo podre é o gás que ela produz.
Como confirmar. Olhe a superfície do tanque com a bomba desligada: se há uma película de óleo brilhante ou escura, é ela. Meça o pH e compare com a semana anterior. O cheiro some depois de algumas horas de circulação, e volta no próximo fim de semana.
Como corrigir. Retire o óleo sobrenadante com escumadeira, separador de óleo ou disco coletor. Procure a origem do vazamento: excesso de lubrificação centralizada, retentor de cilindro, mangueira hidráulica. Mantenha o tanque sem acúmulo de cavaco fino e borra, onde a bactéria se esconde. Quando possível, deixe o fluido circular alguns minutos antes de parar a máquina na sexta e ao religar na segunda. Bactericida só com orientação do fornecedor do fluido, na dose da ficha.
Espuma saindo pela porta ou transbordando o tanque
O que provoca. Concentração alta demais, água muito mole, bomba puxando ar por nível baixo no tanque ou retorno caindo de altura e batendo no fluido. Alguns produtos de limpeza que caem no tanque também fazem espuma.
Como confirmar. Meça a concentração. Confira o nível do tanque e se a sucção da bomba está coberta. Observe onde a espuma nasce: se é no retorno, é turbulência; se é no tanque inteiro, é química.
Como corrigir. Ajuste a concentração para a faixa. Complete o nível. Reduza a queda do retorno. Antiespumante resolve na hora, mas só o indicado pelo fornecedor do fluido, porque um produto incompatível pode desestabilizar a emulsão. Se a água da fábrica é mole demais, converse com o fornecedor sobre um concentrado adequado a ela.
Ferrugem na peça, na placa ou na mesa
O que provoca. Concentração baixa, que deixa pouca proteção anticorrosiva, pH caído, água com muito cloreto e sulfato, ou peça que fica úmida tempo demais empilhada antes de seguir para a próxima operação.
Como confirmar. Refratômetro e pH. Se os dois estão bons, olhe a água de reposição e o tempo que a peça passa molhada. Ferrugem que aparece só nas peças da caixa de baixo indica umidade parada, não fluido fraco.
Como corrigir. Corrija a concentração e reponha com mistura pronta, não com água pura. Se a água for ruim, trate ou troque a fonte de reposição. Para peça que espera dias, sopre e aplique protetivo. Na máquina, limpe a placa e as castanhas no fim do turno: ferrugem dentro da placa vira perda de força de fixação.
Pele irritada no operador
O que provoca. Concentração acima da faixa, que deixa o fluido mais agressivo, pH alto demais, contaminação por bactéria, cavaco fino no fluido que causa microcortes, e contato prolongado sem proteção. Mão que fica molhada o turno inteiro é o caminho mais comum.
Como confirmar. Meça concentração e pH. Veja quem é afetado: se é só quem limpa a máquina ou troca peça com a mão dentro da zona de trabalho, é exposição; se é todo mundo, é o fluido.
Como corrigir. Fluido dentro da faixa, filtragem que segure o cavaco fino, luva adequada para quem manuseia peça molhada e creme de proteção antes e regenerador depois do turno. Lavar as mãos com solvente ou com o próprio fluido piora o quadro. Caso de irritação persistente vai para o médico do trabalho, com a ficha de segurança do produto na mão.
Emulsão separando ou quebrada
O que provoca. Emulsão quebrada é quando o óleo se separa da água e sobe. As causas mais comuns são água dura demais, mistura feita do jeito errado, contaminação por óleo hidráulico ou por produto de limpeza, e ataque de bactéria que consome os emulsificantes.
Como confirmar. Deixe uma amostra parada num frasco transparente por algumas horas. Fluido saudável continua homogêneo. Se aparece uma camada de óleo creme no topo, ou água clara embaixo, a emulsão está instável.
Como corrigir. Prepare a mistura sempre colocando o concentrado na água, aos poucos e mexendo, nunca a água sobre o concentrado: no sentido errado a emulsão pode não se formar direito. Se a água é dura, use a recomendação do fornecedor ou água tratada. Emulsão muito quebrada não volta com correção: a saída é troca com limpeza do sistema.
Resíduo pegajoso na máquina
O que provoca. Concentração alta somada à evaporação, que deixa o concentrado secar nas paredes, na porta e nos trilhos. Óleo de vazamento misturado ao fluido também forma uma graxa escura e grudenta.
Como confirmar. O resíduo aparece onde o fluido seca: vidro da porta, parte de cima da carenagem, proteção telescópica. Refratômetro alto confirma.
Como corrigir. Traga a concentração para a faixa e passe a repor a evaporação com mistura mais fraca que a do tanque, que é o que mantém o número estável. Limpe o resíduo antes que ele endureça, principalmente nas proteções telescópicas e nas portas, onde trava movimento e risca vidro.
Névoa no galpão
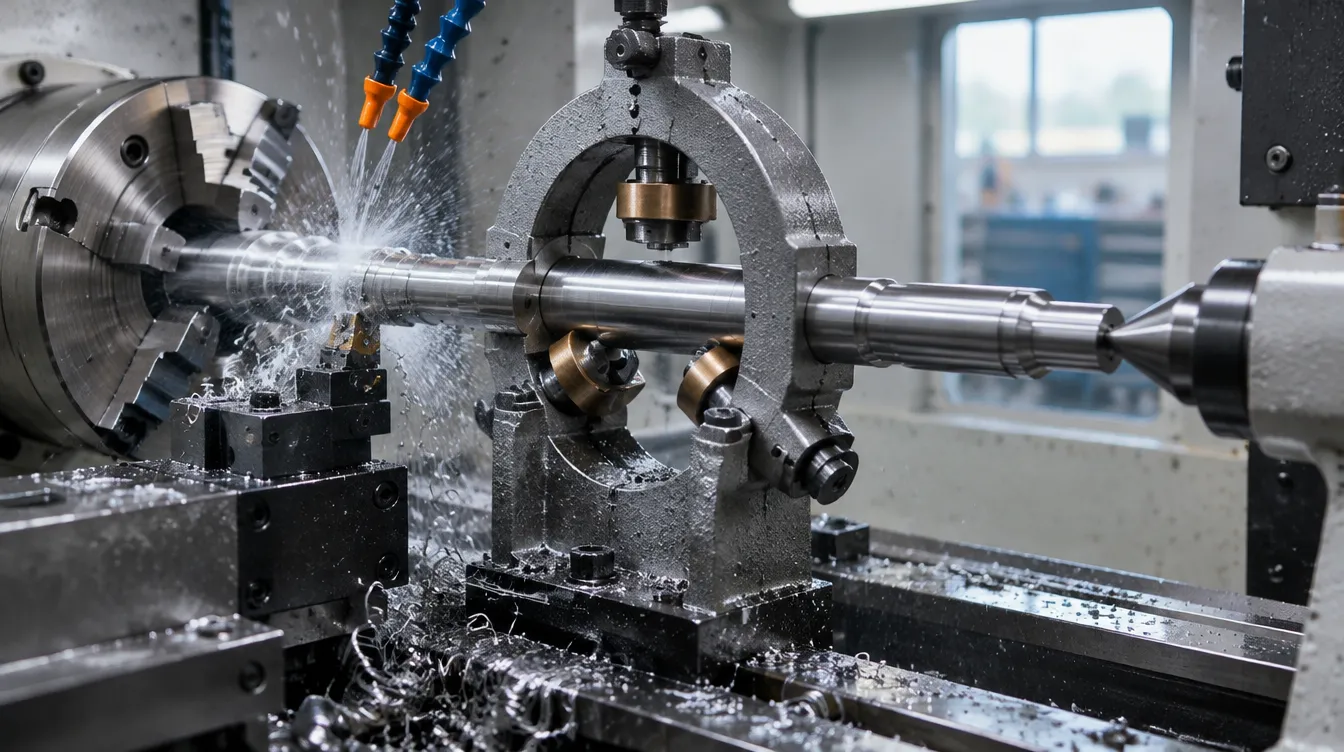
O que provoca. Rotação alta com jato de fluido batendo na peça e na placa, pressão de bomba acima do necessário, bico mal apontado e, no caso do óleo integral, a própria temperatura de corte vaporizando o óleo.
Como confirmar. Ao abrir a porta no fim do ciclo, sai uma nuvem. Fica uma película oleosa no piso em volta e nas luminárias.
Como corrigir. Aponte o bico para a aresta, não para a placa. Ajuste a vazão para o que a operação precisa. Espere alguns segundos antes de abrir a porta depois do ciclo, ou configure essa espera no programa. Em máquina com porta fechada, um exaustor de névoa resolve a maior parte. Com óleo integral, o exaustor deixa de ser opcional.
Ferramenta durando menos depois de trocar de fluido
O que provoca. Fluido novo mais fraco em lubrificação para aquela operação, concentração abaixo da faixa por falta de costume com o produto novo, ou a velocidade de corte que antes era sustentada pelo fluido antigo.
Como confirmar. Compare a vida da aresta, em peças por aresta, antes e depois da troca, na mesma peça e com a mesma classe de pastilha. Olhe o desgaste: craterização e aresta postiça apontam para falta de lubrificação; desgaste de flanco acelerado aponta para calor.
Como corrigir. Primeiro acerte a concentração. Se continuar, suba um pouco a concentração dentro da faixa do fabricante para a operação crítica, ou volte a discutir com o fornecedor. Rosca e furação profunda costumam ser as primeiras a reclamar de lubrificação.
Borra no fundo do tanque
O que provoca. Cavaco fino e partículas de ferro fundido que o filtro deixa passar, somados a sabão de cálcio e magnésio formado com água dura. A borra entope sucção, desgasta a bomba e serve de abrigo para bactéria.
Como confirmar. Passe uma régua no fundo do tanque. Vazão caindo no bico com bomba boa e filtro limpo também indica sucção obstruída.
Como corrigir. Limpe o filtro e a tela de sucção com frequência, mantenha o transportador de cavacos funcionando e programe a limpeza do fundo do tanque junto com as trocas completas. Em máquina que trabalha ferro fundido ou muito cavaco fino, vale avaliar filtragem melhor.
Rotina de controle do fluido
A rotina abaixo é ponto de partida. A frequência real depende do regime de trabalho, do volume do tanque e do material usinado, e a referência é a ficha técnica do fluido e o manual da máquina.
- Todo dia: nível do tanque, aspecto e cheiro do fluido, óleo boiando na superfície, vazão nos bicos.
- Toda semana: concentração no refratômetro, pH, limpeza do filtro e da tela de sucção, retirada do óleo sobrenadante.
- Todo mês: conferir o consumo de óleo de barramento e de hidráulico, que mostra quanto está indo para o tanque; revisar mangueiras e bicos.
- Na troca completa: drenar o tanque, retirar a borra, circular produto de limpeza de sistema indicado pelo fornecedor do fluido pelo tempo da ficha, enxaguar e só então encher com mistura nova na concentração certa.
Encher fluido novo num tanque sujo é o erro mais caro da lista. A bactéria que ficou nas paredes, nas mangueiras e no transportador contamina a carga nova em poucas semanas, e parece que o produto novo também não presta.
Modelo de registro
Uma planilha por máquina ou uma folha plastificada perto do tanque resolve. O que importa é o preenchimento no dia, sempre pela mesma pessoa ou pelo mesmo turno.
- Data e máquina.
- Leitura em Brix, fator do produto e concentração calculada.
- pH.
- Volume e concentração da reposição.
- Óleo sobrenadante: nenhum, pouco ou muito.
- Ocorrências: cheiro, espuma, ferrugem, queixa de pele.
- Ação tomada e quem fez.
Água, óleo vazado e descarte
A água de reposição pesa tanto quanto o concentrado. Água dura demais quebra emulsão e forma borra; água mole demais faz espuma. Se a da fábrica é problemática, peça ao fornecedor do fluido uma análise ou uma recomendação de produto para ela.
O óleo que vaza da máquina para o tanque é o principal combustível dos problemas acima. Lubrificação centralizada desregulada para mais, retentor de cilindro da placa e mangueira hidráulica gasta jogam óleo no fluido o turno inteiro. Separador de óleo ou disco coletor paga rápido em tanque grande.
Fluido usado não vai para o esgoto. É resíduo industrial e deve ser recolhido por empresa licenciada, com o comprovante guardado. A ficha de segurança do produto indica as orientações de descarte.
Onde o fluido entra na manutenção da máquina
Cuidar do fluido é parte da rotina do torno, e muitos defeitos atribuídos à máquina começam no tanque: placa que perde força por ferrugem interna, proteção telescópica travada por resíduo, bomba que perde vazão por borra. O roteiro completo de verificação está em manutenção preventiva de torno CNC.
Se o seu problema está numa máquina que fornecemos e você quer ajuda para separar o que é fluido do que é máquina, mande fotos do tanque, a leitura do refratômetro e o sintoma para a nossa assistência técnica. Para quem está montando uma célula nova com torno com torre servo e alimentador de barras, vale definir o fluido junto, já pensando em turno longo sem operador.