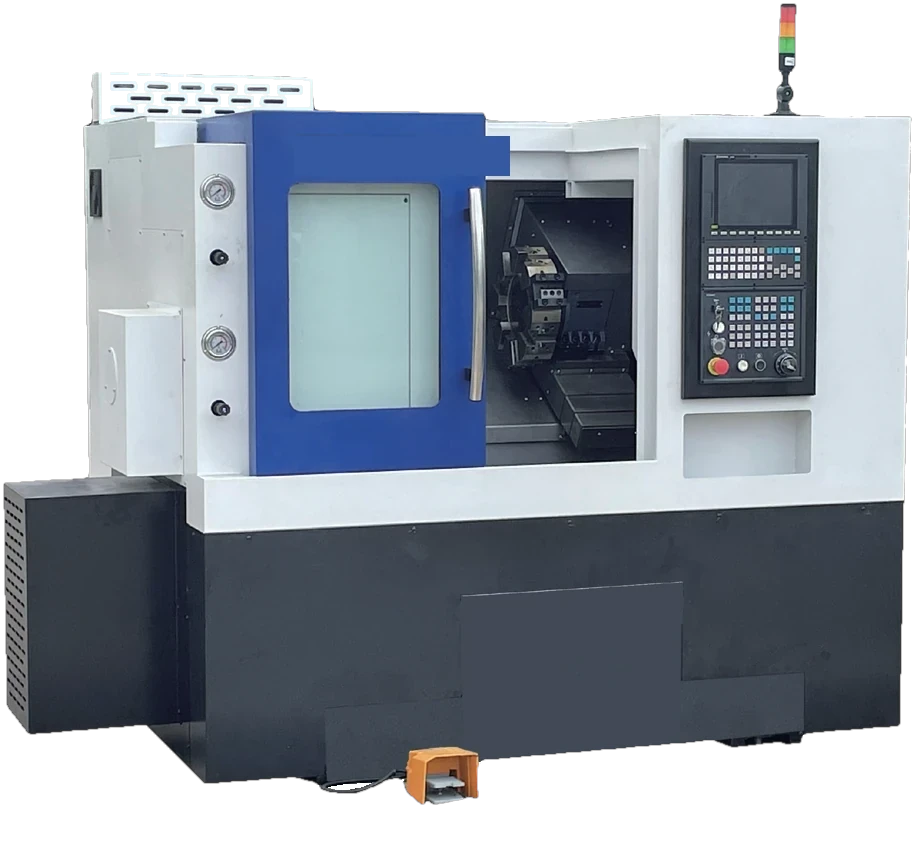
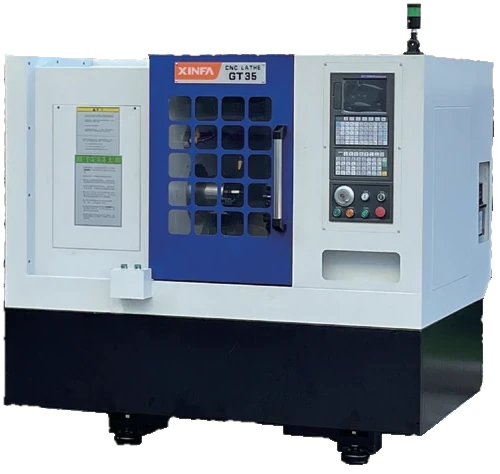
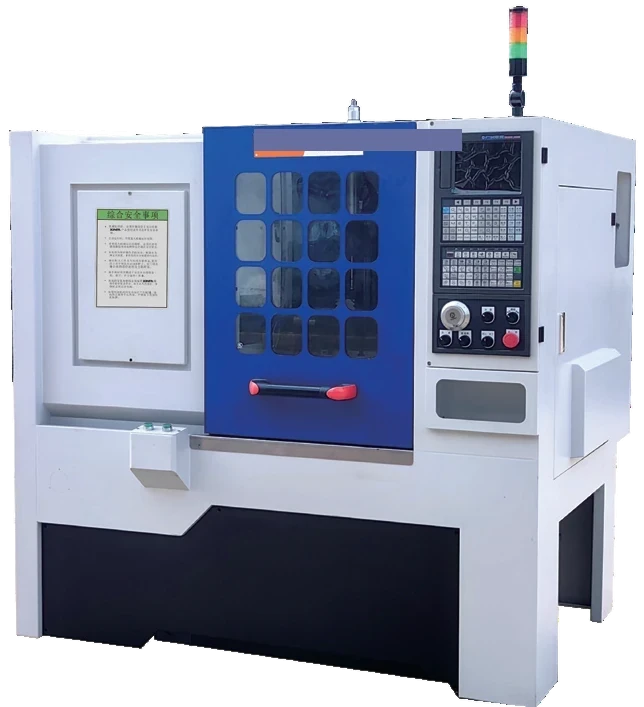
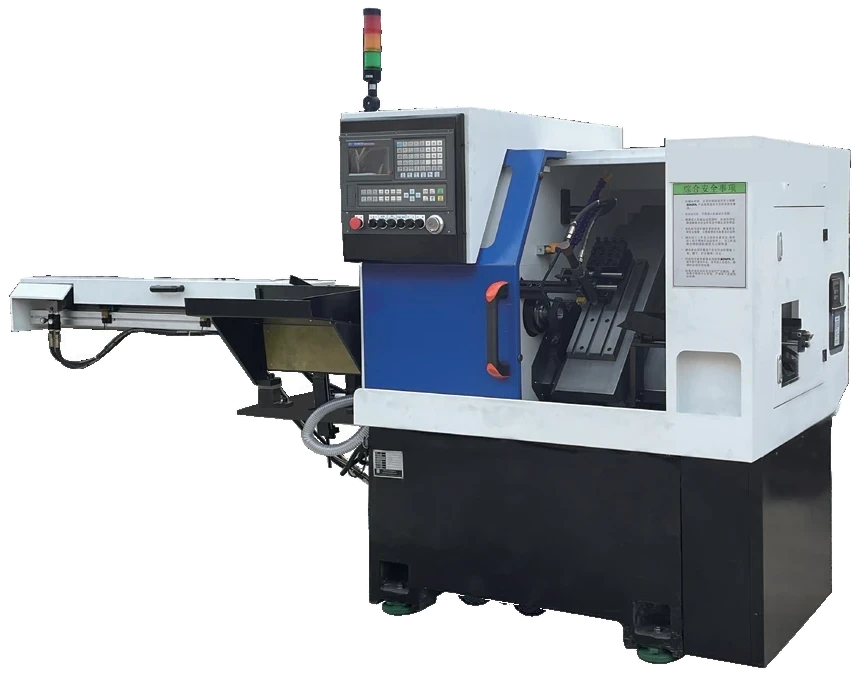
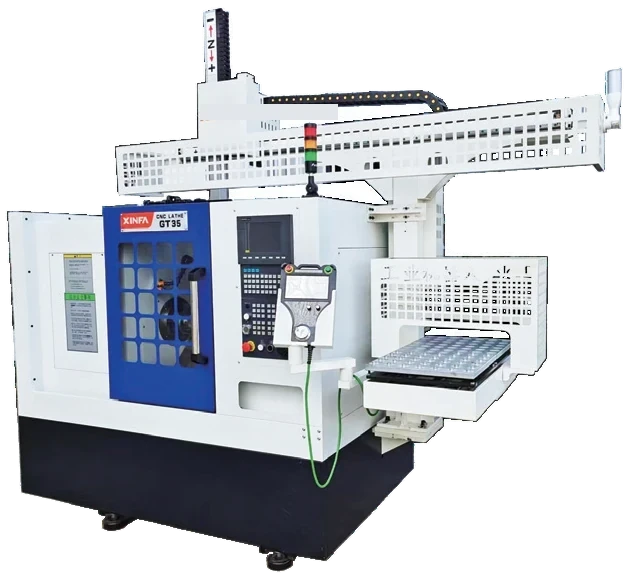
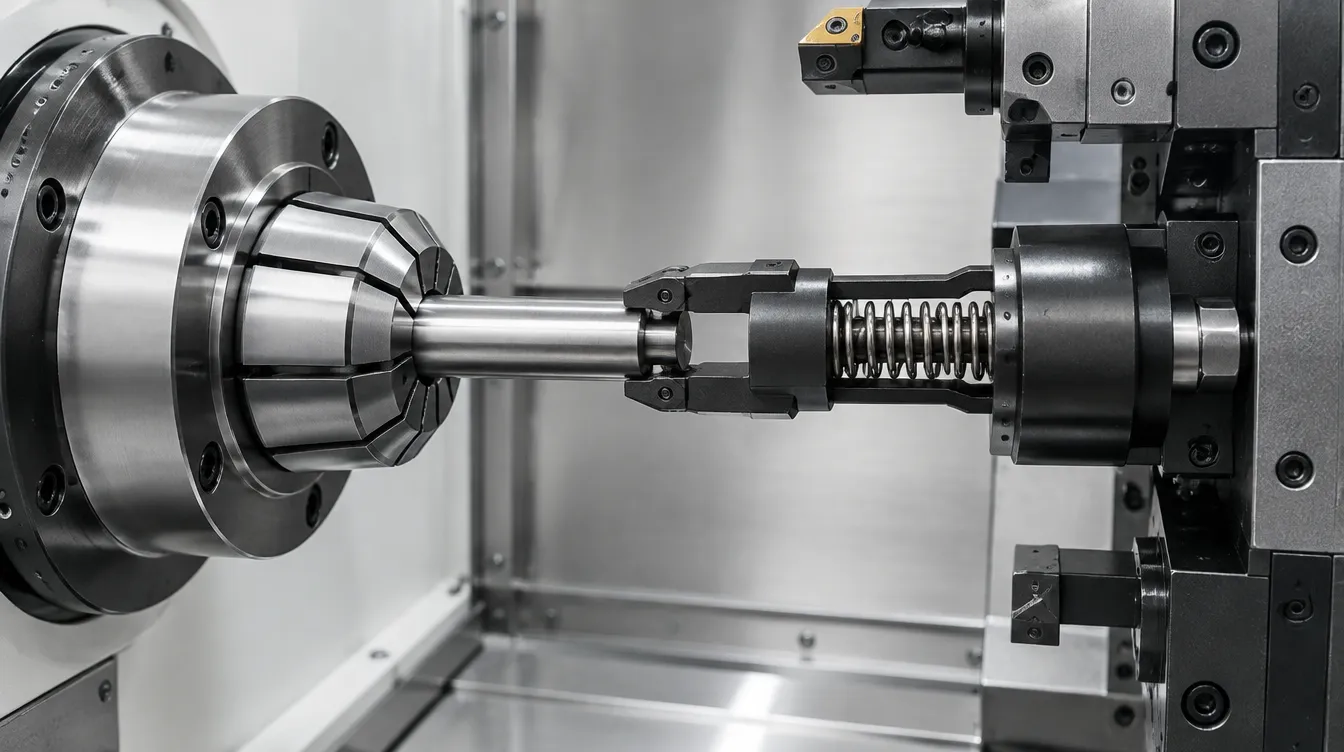
O puxador de barra é a automação mais barata que um torno CNC aceita. Não ocupa chão, não pede interface nova com o comando e transforma a torre num alimentador de barra curta. Em troca, cobra disciplina: regulagem de garra, programa bem amarrado e uma proteção para o fim de barra. Este roteiro segue a ordem em que a implantação costuma acontecer na oficina, da conferência da máquina até a primeira barra rodando sozinha.
Como o puxador funciona
O puxador vai preso numa estação da torre, como se fosse uma ferramenta. No fim de cada peça, depois do corte com bedame, a torre leva o puxador até a face da barra, as garras abraçam a ponta, a pinça do spindle abre, a torre recua o comprimento programado arrastando a barra junto, a pinça fecha e o puxador sai. A máquina faceia a ponta nova e começa a peça seguinte.
Todo o trabalho é feito pelos eixos que a máquina já tem. Quem empurra não é um equipamento externo: é o próprio eixo Z puxando. Por isso o puxador custa pouco e, pelo mesmo motivo, só alimenta a barra que já está dentro do spindle.
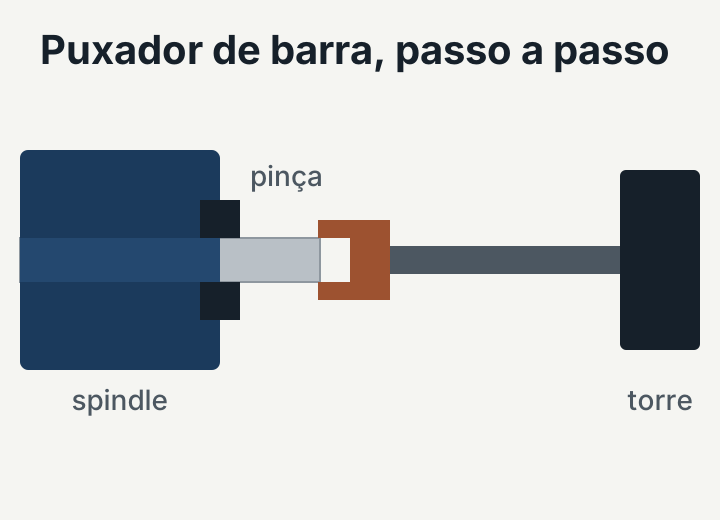
Etapa 1: conferir se a máquina aceita
Três condições precisam estar atendidas antes de comprar qualquer coisa. A primeira é a fixação acionada pelo comando: pinça ou placa hidráulica que abre e fecha por código M, com confirmação de estado. Placa manual não serve, porque alguém teria de abrir a castanha a cada peça.
A segunda é ter uma estação livre na torre, ou uma posição no carro, no caso do gang tool. O puxador ocupa essa posição o tempo todo, então vale olhar se o ferramental da peça ainda cabe nas estações que sobram. Em torre de poucas posições, com peça que já usa desbaste, acabamento, canal, rosca e bedame, essa conta aperta.
A terceira é a passagem de barra. O puxador só faz sentido se a barra atravessa o spindle. Na série GT, a passagem é de Φ35 mm no GT80, Φ45 mm nos GT100 e GT100L e Φ51 mm nos GT150, GT150L e GT200L. Lembre que passagem não é furo do spindle: o GT80 tem furo de Φ49 mm e passagem de Φ35 mm, porque quem limita é o conjunto de fixação.
Para barra sextavada ou quadrada, o que precisa passar é a diagonal. Um sextavado de chave S tem distância entre cantos de cerca de 1,155 × S, então um sextavado de 30 mm entre faces pede pouco mais de 34,6 mm de passagem. Em barra quadrada a diagonal é cerca de 1,414 × o lado. O detalhe completo dessa conta está em passagem de barra e alimentador.
Etapa 2: escolher o tipo de puxador
Existem três famílias, e a escolha depende de diâmetro, material e de quanto a barra resiste a correr dentro do spindle.
- Passivo com mola: as garras abrem quando são empurradas contra a ponta da barra e seguram por pressão de mola. É o mais simples e o mais comum, sem nenhuma ligação com a máquina.
- Passivo com garras de metal duro: mesma lógica, com garras mais resistentes ao desgaste. Vale para material abrasivo, barra com carepa e produção em que o puxador trabalha o turno inteiro.
- Ativo: a garra é fechada por pressão, normalmente do refrigerante que passa pela torre ou de um circuito hidráulico. Segura com mais força e solta de forma controlada, útil em barra pesada ou quando a barra resiste a correr.
Cada modelo trabalha numa faixa de diâmetro. Confira a faixa contra a sua barra real, não a nominal, e contra a fixação da torre: haste ou encaixe precisa ser compatível com o porta-ferramenta disponível. Nas configurações da linha GT, a torre servo trabalha com haste quadrada de 20 ou 25 mm.
Etapa 3: regular a força de garra
O puxador precisa segurar a barra com mais força do que a resistência que ela encontra para correr. Essa resistência vem de três lugares: o atrito na pinça aberta, o atrito da barra no tubo atrás do spindle e o peso da própria barra, se ela estiver apoiada torta.
Garra fraca escorrega e a peça seguinte sai curta. Garra forte demais marca a ponta da barra e, com o passar do tempo, desgasta as garras de forma irregular. O ponto certo se acha na prática: comece pela indicação do fabricante do puxador para o diâmetro, puxe algumas vezes em vazio com a pinça aberta e confira se a barra avança exatamente o comprimento programado.
Que pressão de fixação usar durante a puxada?
Com pinça, o importante é ela abrir o suficiente para a barra deslizar sem prender. Pinça muito justa para o diâmetro da barra, ou suja de cavaco fino, segura mesmo aberta, e o puxador escorrega.
Com placa hidráulica, alguns operadores reduzem a pressão de fixação durante a puxada para a barra correr com menos atrito, e voltam à pressão de trabalho antes de usinar. Se fizer isso, confirme no programa que a pressão voltou antes do primeiro corte. Esquecer a placa em pressão baixa é um jeito garantido de perder peça.
Etapa 4: programar
A lógica é sempre a mesma, e o programa abaixo descreve a sequência de forma genérica. Os códigos de abrir e fechar a fixação variam de máquina para máquina, então use os do manual do seu comando.
- Depois do corte da peça com bedame, recuar o bedame e parar o spindle.
- Chamar a ferramenta do puxador, com o corretor dele.
- Levar o puxador em rápido até alguns milímetros da face da barra, na linha de centro.
- Avançar em Z, com avanço baixo, o quanto as garras precisam para abraçar a barra.
- M de abrir pinça da sua máquina, com um tempo de espera para a abertura completa.
- Recuar em Z, em avanço controlado, o comprimento da peça somado à largura do bedame e ao sobremetal de faceamento.
- M de fechar pinça da sua máquina, com espera e confirmação de fixado.
- Recuar o puxador em Z para soltar as garras da barra, depois recolher a torre.
- Chamar a ferramenta de faceamento e seguir com o programa da peça.
Dois cuidados de programação evitam a maior parte dos problemas. Primeiro, a puxada deve ser em avanço, não em rápido: puxar em rápido aumenta o tranco na garra e o risco de escorregar. Segundo, o spindle precisa estar parado durante toda a sequência; garra de puxador não foi feita para segurar barra girando.
Quem roda o mesmo puxador em várias peças costuma transformar essa sequência numa sub-rotina, com o comprimento de puxada como variável. Assim a troca de item muda um número, e não um bloco inteiro do programa.
Quantas peças saem de uma barra?
A conta é simples e define quanto tempo a máquina roda entre uma intervenção e outra. Veja um exemplo, com valores apenas ilustrativos:
- Barra de 1.000 mm.
- Sobra de ponta de 60 mm, que é o que a pinça precisa para segurar com segurança mais o que fica fora do alcance da puxada.
- Faceamento da ponta inicial da barra: 2 mm.
- Peça de 40 mm, mais 3 mm de largura do bedame e 0,5 mm de sobremetal de faceamento: 43,5 mm por peça.
- Comprimento útil: 1.000 − 60 − 2 = 938 mm.
- Peças por barra: 938 ÷ 43,5 = 21,5, ou seja, 21 peças inteiras.
No mesmo exemplo, com barra de 600 mm, o comprimento útil cairia para 538 mm e as peças para 12. A sobra de ponta pesa proporcionalmente mais em barra curta, e esse é um dos números que mais mudam a conta de custo.
Quanto tempo de operador o puxador economiza?
Depende de como a peça é feita hoje. Se hoje a máquina trabalha com tarugo cortado, uma peça por fixação, o operador abre a porta, solta, troca e aperta a cada peça. Com o puxador, ele só intervém uma vez por barra. A economia por barra pode ser estimada assim:
- Tempo economizado por barra = (peças por barra − 1) × tempo de troca manual de uma peça.
- Tempo de máquina recuperado por barra = (peças por barra − 1) × (tempo de troca manual − tempo do ciclo do puxador).
Cronometre o tempo de troca manual no seu processo, com espera do operador incluída, e o ciclo do puxador depois de regulado. A segunda fórmula costuma ser a mais reveladora, porque mostra quanto da troca manual era máquina parada esperando gente.
Etapa 5: proteger o fim de barra
Este é o ponto que mais derruba implantação. O puxador passivo não sabe que a barra acabou: ele puxa o pedaço que sobrou, a pinça fecha sobre uma ponta curta e a máquina tenta usinar peça onde não tem material, ou a ponta solta voa dentro da área de trabalho.
Existem três proteções usadas na prática, e elas podem ser combinadas:
- Contagem de peças por barra: o programa conta as peças e para a máquina ao atingir o número calculado na conta acima, pedindo barra nova. É a mais simples e depende de a barra ter sempre o mesmo comprimento.
- Verificação de presença de barra: antes de liberar o ciclo, a máquina confere a posição da face da barra, por um toque com ferramenta ou apalpador, ou por um batente na torre. Se a barra não está onde deveria, o programa para.
- Conferência do curso da puxada: se a barra não acompanhou o puxador, a face nova estará fora de posição. Um toque de verificação depois da puxada pega tanto fim de barra quanto garra escorregando.
Com barras de comprimentos variados, só a contagem não basta. Nesse caso a verificação de presença é obrigatória.
Barra empenada, rotação e o que fica atrás do spindle
Barra curta não chicoteia como barra longa, mas não está livre de problema. Barra empenada gira desbalanceada, vibra e marca o acabamento, além de dificultar a puxada por atrito no tubo. Separar as barras tortas antes de carregar é mais barato do que tentar resolver no programa.
A parte da barra que fica para trás do spindle precisa de guia. Um tubo de redução, ou tubo guia, no diâmetro próximo ao da barra evita que ela bata nas paredes internas do eixo em rotação. Sem ele, a vibração limita a rotação e o ruído denuncia o problema. A rotação máxima da peça também precisa respeitar o desbalanceamento da barra: se a máquina chega a 4.000 rpm, isso não quer dizer que uma barra torta deva rodar a 4.000 rpm.
Etapa 6: primeira barra e ajuste fino
- Rode o ciclo do puxador em vazio, sem usinar, e confira o comprimento puxado com paquímetro na face da barra.
- Repita várias vezes seguidas: o comprimento deve ser o mesmo em todas. Variação indica garra escorregando ou pinça prendendo.
- Usine a primeira peça em bloco a bloco e confira comprimento total e faceamento.
- Deixe a primeira barra inteira rodar com alguém olhando, até o fim, para ver a proteção de fim de barra funcionar de verdade.
- Registre no programa os valores que funcionaram: força de garra, comprimento de puxada e número de peças por barra.
Puxador ou alimentador: quando um vira o outro?
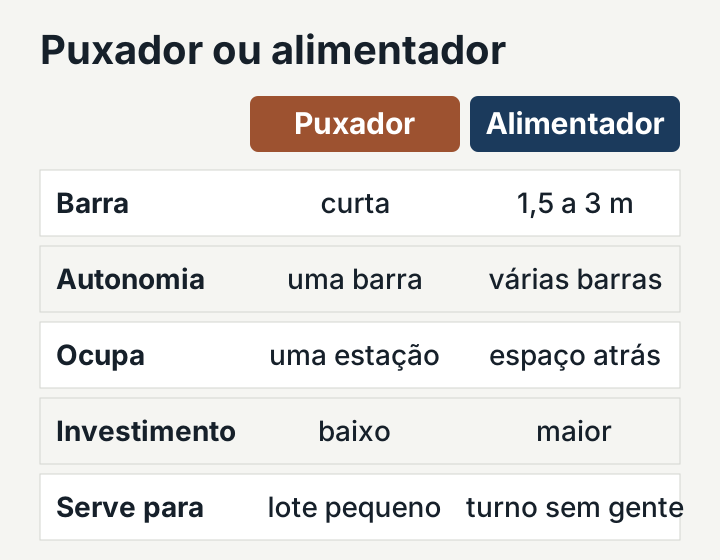
O puxador deixa de valer quando a meta passa a ser autonomia. Ele depende de alguém trocar a barra curta a cada vez que ela acaba, e ocupa uma estação da torre o tempo todo. Se a produção precisa rodar horas sem operador, ou se a peça precisa de todas as estações, o alimentador é a saída.
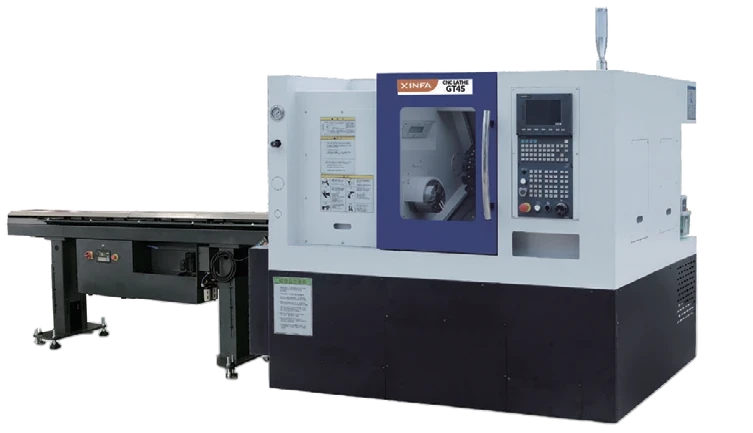
Na linha que fornecemos, o alimentador B-326 trabalha com barra de Φ3 a 26 mm em comprimento de 2,5 ou 3,0 metros, e o DH-65 cobre de Φ5 a 60 mm com barra de 1,5 metro. Os dois alimentam por filme de óleo e permitem ajustar o empuxo pelo CLP. A série GT sai de fábrica com as interfaces de automação pré-instaladas, então começar com puxador e passar para alimentador depois não exige refazer a máquina.
- Lote pequeno e médio, troca frequente de item, operador perto da máquina: puxador.
- Produção seriada, turno sem operador, mesma barra por semanas: alimentador.
- Peça que já usa todas as estações da torre: alimentador, porque o puxador não tem onde ficar.
- Diâmetro acima do que o puxador segura com segurança: alimentador ou tarugo.
Resumo do roteiro
Confira fixação acionada, estação livre e passagem de barra. Escolha o puxador pela faixa de diâmetro e pelo material. Regule a garra em vazio, programe a puxada em avanço com spindle parado, proteja o fim de barra com contagem e verificação, e acompanhe a primeira barra até o fim. Se a conta de autonomia já aponta para outro caminho, veja a ficha do alimentador de barras ou mande o desenho da peça para a gente indicar a configuração.