Sobremetal é o material que fica de propósito para a etapa seguinte tirar. Pouco demais e a etapa seguinte não limpa: sobra casca, marca de desbaste, descarbonetação ou empeno de tratamento térmico na peça pronta. Demais e o tempo de ciclo cresce, a pastilha de acabamento trabalha como pastilha de desbaste e, em peça cementada, a retífica come a camada dura que custou forno.
Este texto é uma tabela de referência comentada, etapa por etapa, seguida de um eixo acompanhado do bruto até a retífica, com as medidas de cada passagem. Os números são ponto de partida aceito na prática de oficina, não norma. Peça grande, material instável, máquina com folga e exigência do cliente mudam a conta, e o texto diz onde.
Por lado ou no diâmetro: combine antes de falar em número
A primeira fonte de erro com sobremetal não é técnica, é de unidade. No torno, o comando trabalha em diâmetro no eixo X, e muita gente fala o sobremetal já no diâmetro. Quem vem da fresa ou da retífica plana pensa por lado. "Deixa meio milímetro" pode significar 0,5 no diâmetro (0,25 por lado) ou 0,5 por lado (1,0 no diâmetro), e a diferença é o dobro.
Neste texto, todo valor vem com a unidade escrita. Na programação, vale lembrar que no ciclo G71 do comando Fanuc o U do segundo bloco é o sobremetal de acabamento em X no diâmetro, e o W é o sobremetal em Z, na face. Um U0.8 deixa 0,4 mm por lado para o G70.
A tabela de referência
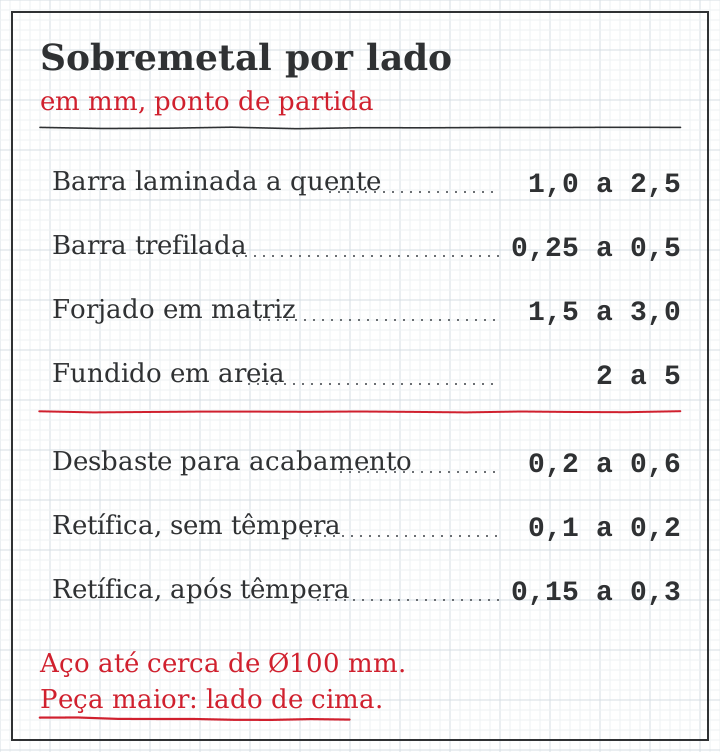
A tabela abaixo junta as situações mais comuns em eixos e flanges de aço de até uns 100 mm de diâmetro. Os valores estão por lado. Para peças maiores, use o lado de cima de cada faixa.
Cada linha tem um motivo, e entender o motivo é o que permite sair da tabela quando a peça pede.
Barra laminada a quente: 1,0 a 2,5 mm por lado
A barra laminada chega com carepa, ovalização e uma camada de descarbonetação na superfície. Essa camada tem menos carbono que o núcleo, não endurece direito na têmpera e corta diferente. Em aço para beneficiamento, a descarbonetação pode passar de alguns décimos de milímetro, e a ovalização da barra comercial come outra parte do sobremetal sem que ninguém perceba.
A regra prática é escolher a bitola comercial que deixe pelo menos 1 mm por lado sobre o maior diâmetro da peça, e mais quando a barra é longa e está empenada. Se o desenho pede Ø48 no colar, Ø50 é apertado e Ø52 é o normal.
Barra trefilada ou retificada, já calibrada, aceita bem menos: 0,25 a 0,5 mm por lado costuma bastar, e em torno automático com pinça há peça que sai com o diâmetro da própria barra, sem passe nenhum no externo.
Forjado: 1,5 a 3,0 mm por lado em matriz, mais no forjado livre
Forjado em matriz fechada vem perto da forma, mas traz carepa, linha de rebarba, ângulo de saída e o desalinhamento entre as metades da matriz. O sobremetal precisa cobrir tudo isso, e o pior caso é a linha de rebarba, que costuma ser o ponto mais duro e mais irregular. Forjado livre, feito no martelo, chega a pedir 3 a 6 mm por lado, conforme o tamanho.
O cuidado no torno é a primeira passada: casca de forjado é abrasiva, e o corte intermitente sobre a linha de rebarba castiga a aresta. Classe mais tenaz, avanço moderado e profundidade suficiente para a aresta trabalhar abaixo da casca, e não raspando por dentro dela.
Fundido: 2 a 5 mm por lado em areia, menos na cera perdida
Fundição em areia tem variação de molde, inclusões perto da superfície e o lado de cima da peça, onde sobem escória e gás, que pede mais sobremetal que o de baixo. É comum o desenho do fundido já trazer valores diferentes por face. Ferro fundido cinzento corta bem, mas a casca é dura e cheia de areia, então vale a mesma lógica do forjado: passar por baixo dela de uma vez.
Fundição de precisão, por cera perdida, sai com 0,5 a 1,5 mm por lado nas faces que vão ser usinadas, e em muitas faces não precisa de usinagem nenhuma.
Desbaste para acabamento: 0,2 a 0,6 mm por lado
Essa é a linha que mais aparece no programa, e o valor sai da ferramenta de acabamento, não de hábito. Vamos a ela com mais calma logo adiante, porque depende do raio da pastilha.
Acabamento para retífica: 0,1 a 0,2 mm por lado sem tratamento
Peça que não vai para forno e só precisa de retífica pela tolerância ou pelo acabamento pede pouco: 0,1 a 0,2 mm por lado em diâmetros até uns 80 mm. A retífica remove pouco por passe, e cada décimo a mais é tempo de máquina cara. O que define o mínimo é o batimento que o torno deixa e a rugosidade do torneamento, que a retífica precisa apagar por inteiro.
Antes da têmpera: 0,15 a 0,30 mm por lado, ou mais em peça longa
Tratamento térmico mexe na peça. A têmpera empena, o diâmetro cresce ou encolhe alguns centésimos conforme o aço e o processo, e pode haver oxidação ou descarbonetação leve na superfície se o forno não for de atmosfera controlada. O sobremetal para a retífica depois da têmpera precisa cobrir o empeno, e empeno se mede em batimento: um batimento de 0,10 mm é um desvio de 0,05 mm por lado que a retífica tem que tirar antes de começar a fazer medida.
Eixo longo e fino empena mais, e peça com rasgo de chaveta ou com massa mal distribuída também. Nesses casos 0,3 a 0,5 mm por lado não é exagero, e às vezes é mais barato endireitar na prensa antes da retífica do que deixar sobremetal para engolir o empeno.
Cementado: o sobremetal sai da camada
Em aço cementado, como SAE 8620, o sobremetal da retífica não pode ser decidido só pelo empeno. A camada dura tem profundidade limitada, e cada décimo retificado sai dela. Se o desenho pede camada efetiva de 0,8 mm e você deixa 0,3 mm por lado, a peça pronta fica com 0,5 mm de camada no melhor ponto, e menos ainda onde o empeno obrigou a retífica a tirar mais.
A saída é combinar com quem desenha e com quem faz o tratamento: a especificação diz camada efetiva depois da retífica, e o tratamento térmico recebe o valor do sobremetal para cementar mais fundo. Escrever isso no desenho evita a discussão depois que a peça já trincou ou gastou no campo.
O raio da pastilha decide o sobremetal de acabamento
Voltando à linha que mais importa no dia a dia. A pastilha de acabamento precisa de profundidade suficiente para formar cavaco de verdade. Com profundidade muito pequena perto do raio, a aresta não corta, ela esfrega: a força radial empurra a peça, a superfície sai encruada e brilhante em pontos e fosca em outros, aparece vibração e a medida varia ao longo do eixo.
A regra de partida usada por fabricantes de ferramenta é trabalhar o acabamento com profundidade de corte entre cerca de dois terços do raio de ponta e duas vezes o raio. Abaixo disso, a aresta trabalha só na curva do raio, o cavaco sai fino e largo e não quebra. Acima disso, a pastilha de acabamento passa a fazer desbaste.
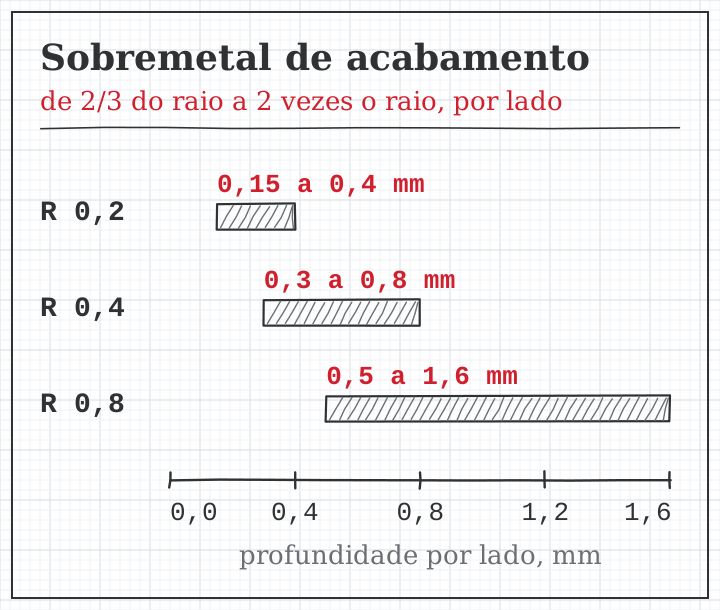
- Raio 0,2 mm: 0,15 a 0,4 mm por lado. Bom para peça pequena e parede fina, em que a força radial precisa ser baixa.
- Raio 0,4 mm: 0,3 a 0,8 mm por lado. O padrão de acabamento em eixos pequenos e médios.
- Raio 0,8 mm: 0,5 a 1,6 mm por lado. Aceita avanço maior para o mesmo Ra, mas pede peça rígida e sobremetal maior.
Isso explica um erro clássico: o desbaste deixa 0,1 mm por lado "para o acabamento sair bonito", e o acabamento com pastilha de raio 0,8 sai pior que o desbaste. A pastilha não tem material para cortar. A conta do avanço para a rugosidade pedida, com o raio, está no texto sobre como escolher o avanço, e o raio de ponta é o último par de números do código da pastilha, explicado no decodificador do código ISO.
A espessura mínima de cavaco
Tem um segundo limite, abaixo do raio: a aresta não é uma lâmina perfeita. Pastilha de metal duro para aço vem com a aresta arredondada ou chanfrada de propósito, para não lascar, e esse arredondamento tem de alguns centésimos até perto de um décimo de milímetro. Profundidade ou avanço menores que isso não formam cavaco, só amassam o material.
Por isso, quando é preciso tirar muito pouco, como um passe de 0,05 mm por lado para acertar medida em peça de precisão, a pastilha precisa ser de aresta viva: retificada e polida, das linhas feitas para alumínio ou para acabamento fino. Com pastilha de desbaste prensada, o passe de 0,05 mm rende rugosidade ruim e medida que não repete.
Face e comprimento
O sobremetal em Z segue a mesma lógica, com dois detalhes. No corte da barra, a serra deixa a face torta e com rebarba, e 1 a 2,5 mm por face cobre isso com folga. No desbaste, o W do G71 costuma ficar entre 0,05 e 0,2 mm, menor que o sobremetal em X, porque a face recebe a ferramenta de frente e a força ajuda a estabilidade.
Em ressalto que vai para retífica de face, deixe 0,1 mm, e combine o raio de concordância do canto com quem retifica: um raio de torneamento menor que o raio do rebolo cria degrau no canto.
Uma peça acompanhada do bruto ao acabado
Para juntar tudo, vamos acompanhar um eixo. Valores hipotéticos, para mostrar o raciocínio: cada oficina ajusta pelos próprios números de empeno e de máquina.
- Material: aço SAE 8620, cementado e temperado.
- Comprimento final: 260 mm.
- Colar central: Ø48 ±0,1 mm, acabado no torno.
- Dois assentos de rolamento: Ø35 k6, retificados, com camada efetiva de 0,6 a 0,9 mm depois da retífica.
- Ponta para polia: Ø30 h7, retificada.
Etapa 1: bruto
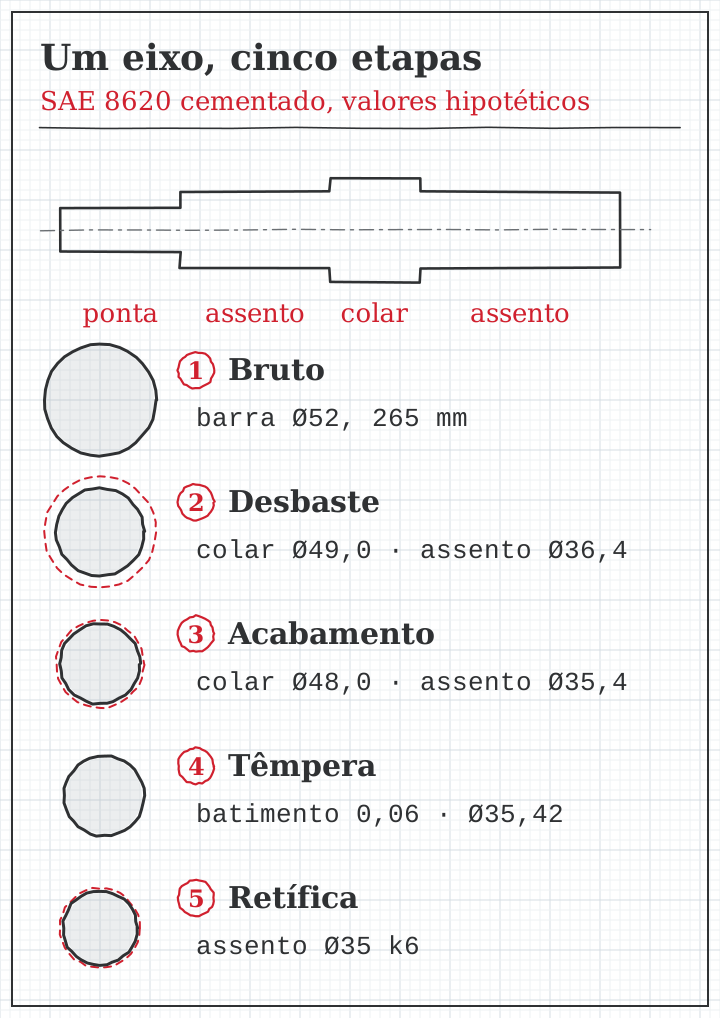
O maior diâmetro é o colar de Ø48. Com 2 mm por lado, a escolha é barra laminada de Ø52, cortada em 265 mm, com 2,5 mm por face. Barra de Ø50 deixaria só 1 mm por lado, e numa barra laminada com ovalização de alguns décimos e descarbonetação, uma parte do colar podia sair com casca.
Etapa 2: desbaste
O desbaste leva o colar a Ø49,0, os assentos a Ø36,4 e a ponta a Ø31,4, deixando 0,5 mm por lado em todo o perfil. Como o G71 usa um único sobremetal para o contorno inteiro, o programa fica com U1.0 e W0.1, e o G70 faz o resto. Peça desse comprimento, presa na placa e no contraponto, aguenta bem.
Se o eixo fosse mais longo ou se o desbaste tirasse muito material de um lado só, aqui entraria um alívio de tensões antes do acabamento, porque a barra laminada guarda tensões e o desbaste pesado solta essas tensões e empena a peça.
Etapa 3: acabamento antes do forno
Com pastilha de raio 0,4, o acabamento tira 0,5 mm por lado: o colar fica pronto em Ø48,0 e os assentos ficam em Ø35,4. O passe fica dentro da faixa de dois terços a duas vezes o raio. A ponta da polia fica em Ø30,4. Os raios de concordância e os rebaixos de saída do rebolo já são feitos aqui, porque depois da têmpera o torno não entra mais.
O assento ficou com 0,2 mm por lado para a retífica. Para cementado, o tratamento térmico é avisado: a camada pedida de 0,6 a 0,9 mm vale depois da retífica, então a cementação mira 0,85 a 1,05 mm de camada efetiva na peça como sai do torno.
Etapa 4: tratamento térmico
Depois de cementar e temperar, o eixo é medido entre pontas. Neste exemplo, o batimento mais alto nos assentos ficou em 0,06 mm, ou 0,03 mm por lado, e o diâmetro cresceu cerca de 0,02 mm. O sobremetal real que a retífica encontra passa a ser de 0,24 mm por lado no ponto alto e de 0,18 mm no ponto baixo. Ainda limpa com folga.
Se o batimento tivesse dado 0,3 mm, os 0,2 mm por lado não bastariam: um lado do assento ficaria sem retificar. É esse caso que justifica sobremetal maior em peça longa, ou endireitamento antes da retífica.
Etapa 5: retífica
A retífica leva os assentos de cerca de Ø35,42 a Ø35 k6 e a ponta a Ø30 h7. Saem de 0,18 a 0,24 mm por lado, e a camada que fica no assento vai de cerca de 0,61 a 0,87 mm, dentro dos 0,6 a 0,9 mm pedidos. O colar, que nunca foi retificado, ficou com a medida do torno e com a camada inteira.
O tempo de máquina segue a mesma lógica: cada décimo a mais deixado para a retífica é tempo de retífica, que é mais lento e mais caro por hora que o torno. Para estimar o ganho de cortar sobremetal, a conta de tempo de corte está no texto sobre como calcular rpm e tempo de corte.
Sinais de que o sobremetal está errado
- Peça pronta com casca ou mancha escura num lado: bruto pequeno, ovalizado ou mal centrado na placa. Aumente a bitola ou centre o bruto antes.
- Acabamento pior que o desbaste, com brilho irregular e vibração: sobremetal de acabamento abaixo de dois terços do raio. Deixe mais ou troque para raio menor.
- Pastilha de acabamento lascando cedo: sobremetal grande demais ou desigual, normalmente porque o desbaste deixou degraus. Confira o U e o W e a forma do desbaste.
- Retífica sem limpar um lado do assento: empeno do tratamento maior que o sobremetal. Meça o batimento depois do forno e reveja o valor ou endireite.
- Dureza baixa no assento retificado: retífica atravessou a camada cementada. Ajuste sobremetal e profundidade de camada juntos, por escrito.
- Medida que muda depois de soltar a peça: tensões liberadas pelo desbaste. Desbaste por igual dos dois lados ou alivie tensões antes do acabamento.
Quando a tabela não serve
Peças de parede fina, como buchas e anéis, deformam com a força de fixação e com o calor do corte, e o sobremetal de acabamento tem de ser pensado junto com a fixação: castanha mole, pressão de placa menor no acabamento e, às vezes, um passe de semiacabamento a mais. Ligas de alumínio aceitam acabamento com sobremetal menor e pastilha de aresta viva. Inox austenítico encrua, e passe muito leve sobre camada encruada destrói a aresta: ali vale deixar sobremetal suficiente para a aresta cortar abaixo da camada endurecida pelo passe anterior.
Material importado com bitola em polegada, barra de qualidade incerta e fundido de fornecedor novo também pedem medir antes de confiar na tabela. Dois ou três brutos medidos no primeiro lote valem mais que qualquer referência.
Onde a máquina entra nessa conta
Máquina rígida, com fixação firme e batimento baixo, permite trabalhar no lado de baixo das faixas sem risco, o que reduz tempo de ciclo e gasto de barra. Torno com sub-spindle faz os dois lados sem soltar a peça na mão, e isso elimina o erro de recentragem que obriga a deixar mais sobremetal na segunda operação. Os tipos de operação e os números do corte estão resumidos na página de torneamento CNC.
Se a sua peça tem tratamento térmico e retífica no meio do caminho e você quer saber qual configuração de torno cobre as etapas de usinagem com menos fixações, mande o desenho. A gente indica a máquina e a sequência a partir da peça.